
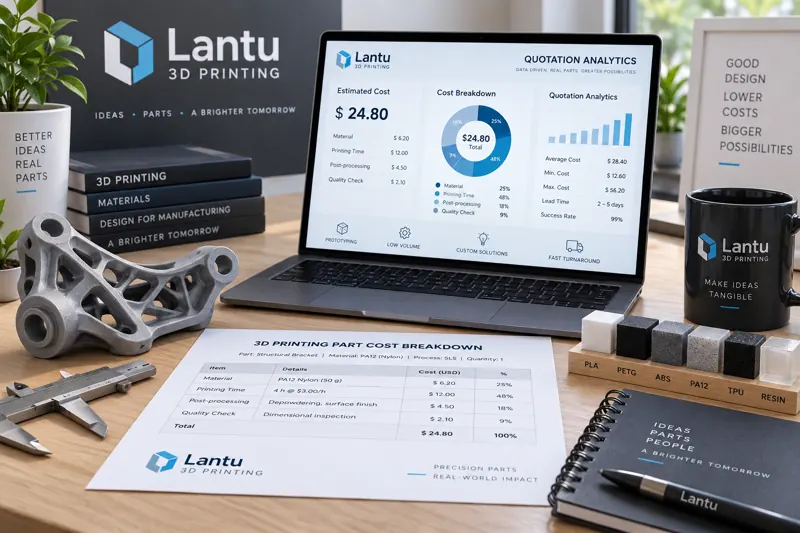
Introduction : pourquoi des pièces de même taille peuvent-elles avoir des devis très différents
Dans les demandes de devis des clients industriels, une question revient souvent : deux pièces imprimées en 3D ayant un volume extérieur similaire peuvent afficher des prix plusieurs fois différents. Le problème ne vient pas nécessairement d’une tarification arbitraire du fournisseur, mais du fait que la logique de coût de l’impression 3D diffère totalement de celle de l’usinage traditionnel : elle ne facture pas principalement le « volume de production », mais la « complexité » et le « matériau ». Comprendre la composition des coûts d’un devis permet aux acheteurs d’évaluer la cohérence du prix unitaire, et aux équipes de conception de réduire les coûts dès la modélisation. Cet article analyse les quatre dimensions clés d’un devis d’impression 3D : géométrie, matériau, équipement et post-traitement.
1. Les principes fondamentaux du coût : facturation au « gramme » et à « l’heure »
Contrairement à l’injection plastique ou à l’emboutissage, qui reposent sur l’amortissement des moules, la fabrication additive ne comporte pas de frais d’outillage initial. Ses principaux moteurs de coût sont la quantité de matériau et le temps d’occupation machine. En impression métal SLM, le prix est souvent calculé selon deux facteurs : « poids fabriqué + durée de fabrication ». La poudre est facturée selon la quantité effectivement fusionnée, y compris les supports nécessaires, tandis que le temps machine couvre l’amortissement, les gaz inertes et la consommation d’énergie liée au fonctionnement du laser. Ainsi, plus une pièce est lourde, plus elle comporte de porte-à-faux et plus la hauteur de couche est fine, plus le prix et le délai augmentent. Comprendre cette logique de base est essentiel pour interpréter correctement chaque coût additionnel.
2. Caractéristiques géométriques : le levier invisible du coût
Les caractéristiques géométriques sont souvent la variable de tarification la plus sous-estimée. Le volume plein détermine directement la consommation de poudre métallique ; les différences de densité entre titane, aluminium et acier inoxydable entraînent des écarts importants de coût matière pour un même volume. L’épaisseur de paroi influence le nombre de couches de poudre et la longueur des trajectoires de balayage laser ; les parois fines nécessitent souvent une vitesse de balayage plus lente pour garantir la densité. Les structures en porte-à-faux et les cavités profondes exigent l’ajout de supports, dont la génération, l’impression et le retrait ultérieur sont comptabilisés en temps de travail. En optimisant l’orientation de fabrication et en ajoutant des transitions autoportantes, il est possible de réduire de plus de 30 % le volume de supports. Les canaux internes et microperforations compliquent quant à eux l’élimination de la poudre résiduelle et l’accès aux supports, ce qui augmente le prix unitaire. En termes simples : concevoir une pièce « plus légère, nécessitant moins de supports et plus facile à dépoudrer » est le premier levier de réduction des coûts.
3. Facteurs liés aux matériaux : nuance, forme et taux de recyclage
Le coût matière dépend à la fois de la nuance et de la forme du matériau. Parmi les plastiques techniques, l’ABS, le PA et le TPU restent relativement économiques, tandis que les plastiques spéciaux haute température comme le PEEK ou le PEI peuvent coûter plus de dix fois plus cher que les matériaux standards. Pour les poudres métalliques, le 316L et les alliages d’aluminium sont relativement matures et abordables, alors que les alliages de titane, les superalliages à base de nickel et les alliages cobalt-chrome sont nettement plus coûteux en raison de la complexité des matières premières et des procédés d’atomisation. Le taux de recyclage de la poudre influence également le devis : le ratio entre poudre neuve et poudre réutilisée, ainsi que le contrôle de la cohérence entre lots, sont intégrés dans le coût au gramme. Lors du choix du matériau, il convient de trouver un équilibre entre « performances conformes aux exigences » et « coût maîtrisé », afin d’éviter de surclasser inutilement la nuance pour des spécifications redondantes.
4. Équipement et post-traitement : les coûts cachés invisibles
Les coûts liés aux équipements comprennent l’amortissement des machines, la maintenance des systèmes optiques laser, la protection par gaz inerte et la mise au point des paramètres de procédé. Pour les pièces complexes, la validation du premier article et le calibrage des paramètres peuvent également générer des frais d’ingénierie ponctuels. Le post-traitement représente souvent une part importante du devis : retrait des supports, sablage et polissage sont des opérations de base ; si un traitement thermique de détente, une finition par usinage CNC, une anodisation ou une peinture sont nécessaires, des coûts supplémentaires de machine et de main-d’œuvre s’ajoutent. Les pièces soumises à des exigences élevées, nécessitant une mesure tridimensionnelle, un contrôle par tomographie industrielle ou des essais non destructifs, entraînent également des frais d’inspection et de certification. Clarifier ces étapes cachées en amont permet d’éviter l’écart entre une commande acceptée à bas prix et une finalisation coûteuse.
5. De la compréhension du devis à la réduction des coûts : conseils pratiques pour ingénierie et achats
Transformer la logique de coût en actions concrètes repose sur cinq principes applicables. Premièrement, simplifier la géométrie et réduire les supports, en remplaçant les porte-à-faux et parois fines par des congés et des angles autoportants. Deuxièmement, intégrer les pièces, en fusionnant plusieurs composants assemblés en une seule impression afin de réduire les fixations et le temps d’assemblage. Troisièmement, choisir le matériau dès le début, en privilégiant des nuances éprouvées dès lors qu’elles répondent aux conditions d’utilisation. Quatrièmement, anticiper le post-traitement, en prévoyant dès la modélisation des trous de dépoudrage et des références de bridage pour réduire la difficulté de finition. Cinquièmement, regrouper intelligemment les lots, en fabriquant ensemble de petites pièces de même matériau et de même procédé afin de répartir les coûts de réglage et de gaz par cycle. Comprendre la structure du devis revient, en substance, à négocier le prix avec le langage de la conception.
Conclusion
Un devis d’impression 3D est un relevé détaillé de « complexité et matériau » : les caractéristiques géométriques déterminent la matière et le temps de fabrication, la nuance et le taux de recyclage influencent le coût au gramme, tandis que l’équipement et le post-traitement ajoutent des frais cachés. Pour les achats, il fournit une base de comparaison et de négociation ; pour la conception, il devient une carte de réduction des coûts. lantu3D Printing recommande aux entreprises de transmettre dès la demande de devis le scénario d’application et les exigences de performance, afin que l’équipe d’ingénierie puisse proposer en retour une solution fabricable plus économique, faisant passer le devis d’une négociation de prix à une co-création de valeur.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.