
Introduction : pourquoi une « conformité d’inspection » peut-elle échouer après le passage en production ?
Dans la livraison de petites séries issues de l’impression 3D, le litige qualité le plus fréquent ne concerne pas le dépassement de tolérance dimensionnelle d’une pièce isolée. Il réside dans l’incapacité d’un même rapport d’essai à répondre à trois questions : de quels cycles de fabrication, cuves de poudre et états machine se compose réellement ce lot de pièces ; les éprouvettes destructives ont-elles véritablement été fabriquées dans le même cycle et avec les mêmes paramètres que les pièces livrées ; les valeurs du rapport peuvent-elles être retracées jusqu’à des enregistrements bruts non modifiés ? lantu3D considère le passage du plan et de la conception à la livraison physique comme une chaîne nécessitant une gestion sur tout le cycle de vie. La gestion de la qualité doit elle aussi évoluer de la « production d’un rapport » vers la « construction d’une chaîne de preuves de lot vérifiable, reproductible et traçable ».
I. Définir d’abord le lot d’inspection, puis l’échantillonnage
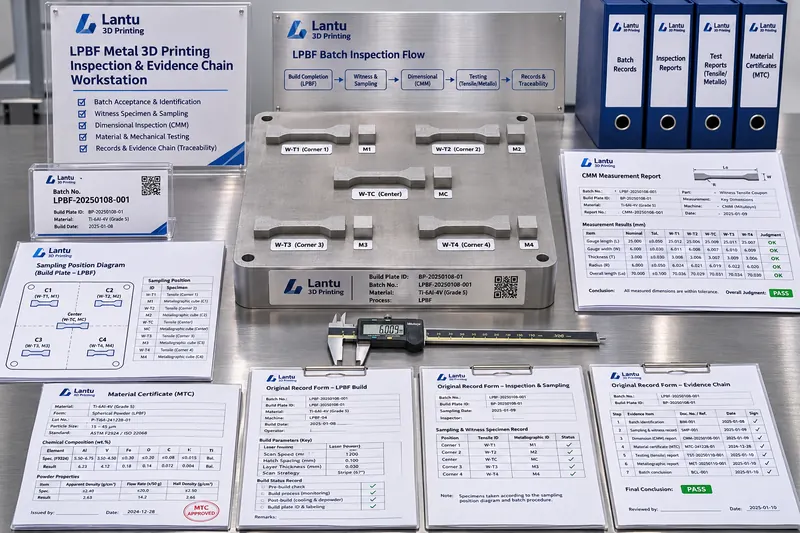
Le lot d’inspection est la plus petite unité d’agrégation de la chaîne de preuves. Pour le LPBF métallique, il est recommandé de constituer les lots selon un quadruplet : « numéro de lot matière + numéro d’équipement + version des paramètres de procédé + cycle de fabrication continu ». Il doit s’agir du même lot de poudre, y compris les enregistrements de taux de mélange, de la même machine, du même jeu de paramètres maîtrisés et d’un cycle sans remplacement de vitre de protection ni réinitialisation après alarme d’oxygène. Si un lot de 24 supports est imprimé dans deux cuves distinctes, il doit être divisé en deux lots d’inspection même si les paramètres sont identiques, car l’état de l’étalement de poudre et l’historique thermique diffèrent. Pour les pièces SLS en nylon, la proportion de poudre neuve et recyclée ainsi que les zones de position dans la cuve doivent constituer les limites du lot, afin de ne pas mélanger les pièces du cœur et des parois de la cuve dans une même population. Une fois la taille de lot N définie, les caractéristiques critiques CTQ doivent être mesurées à 100 %, l’aspect de surface et l’apparence inspectés par échantillonnage selon un NQA de 2,5, et les propriétés mécaniques évaluées sur des éprouvettes prélevées par lot d’inspection, plutôt que moyennées simplement sur le nombre total de pièces de la commande.
II. Éprouvettes accompagnatrices et orientation d’échantillonnage : permettre aux éprouvettes de représenter les pièces livrées
Les essais destructifs ne peuvent pas être réalisés directement sur les pièces livrées ; la représentativité doit donc être établie à l’aide d’éprouvettes fabriquées avec elles. Il est recommandé de placer des éprouvettes accompagnatrices aux quatre coins et au centre de la plaque de fabrication : des éprouvettes cylindriques verticales pour les essais de traction, conformément à GB/T 228.1 ou ASTM E8, avec un diamètre de section utile de 6 mm et une longueur parallèle de 30 mm ; des éprouvettes horizontales pour évaluer l’anisotropie ; ainsi que des blocs métallographiques et de densité de 10 × 10 × 10 mm. L’orientation d’échantillonnage doit être indiquée dans le rapport : pour le Ti6Al4V, l’écart d’allongement à rupture entre éprouvettes verticales et horizontales atteint fréquemment 20 à 40 % ; ne déclarer qu’une seule orientation revient à dissimuler la section la plus faible. Les éprouvettes doivent porter le même numéro de lot que les pièces livrées, leurs coordonnées de position et leur méthode de retrait des supports. Si le traitement thermique est réalisé hors ligne, le plan de chargement du four et le numéro de la courbe de température doivent être enregistrés ; l’expression « accompagnatrice de four » ne doit jamais être utilisée de manière ambiguë.
III. Des enregistrements bruts au rapport : l’intégrité des données ne se limite pas à ajouter des signatures
Le rapport d’essai n’est que la couche de conclusion ; les enregistrements bruts constituent le véritable fondement de la libération. Il est recommandé de concevoir les champs selon les principes ALCOA+ : attribuables, avec l’identité de l’opérateur, le numéro d’équipement et le numéro de l’instrument ; lisibles, avec des unités et un nombre de décimales fixes, par exemple Ra en μm avec deux décimales ; contemporains, avec saisie dès la fin de la mesure et interdiction de saisie a posteriori ; originaux, avec conservation des fichiers bruts de nuages de points CMM et des tickets imprimés de balance ou de duromètre ; exacts, avec des règles d’arrondi et une traçabilité des corrections ou anomalies. Les enregistrements électroniques doivent activer une piste d’audit ; toute modification doit conserver la valeur initiale, l’heure, le motif et le compte utilisateur. Sur papier, les corrections doivent être barrées d’un trait unique et signées, sans noircissement. Les modèles de rapport doivent être associés à un numéro de version ; lors de l’édition, ils doivent reprendre automatiquement le numéro de lot d’inspection, le plan de position des éprouvettes, la validité de l’étalonnage des instruments et la version de la norme servant de base à la décision. Lors de l’analyse d’un litige type, le rapport CMM d’un lot de supports en alliage d’aluminium était conforme, mais les nuages de points bruts ont montré que la position de bridage de trois pièces avait été modifiée temporairement sans enregistrement. Après contre-essai, la planéité de la surface d’assemblage est passée de 0,08 mm à 0,14 mm. La cause racine n’était pas la précision de l’équipement, mais une rupture dans la chaîne d’enregistrement.
IV. Décision, isolement, conservation des échantillons et contre-essais : confiner la non-conformité dans le lot
Chaque lot d’inspection doit disposer d’un ensemble explicite de critères de décision et de limites de traitement : la libération n’est autorisée que si toutes les CTQ sont conformes et si les propriétés des éprouvettes satisfont aux seuils de l’accord technique. En cas de dépassement de tolérance sur une seule pièce, le lot doit d’abord être isolé et l’état de validité métrologique des instruments vérifié, puis la décision doit être prise selon la règle de « contre-inspection avec doublement de l’échantillon ». Il est interdit de retirer uniquement les pièces hors tolérance et d’expédier directement les autres. Une acceptation sous dérogation doit être cosignée par la conception, les procédés et la qualité, avec indication du domaine d’application et de la durée de validité ; aucune dérogation ne doit être utilisée pour les pièces soumises à des charges de fatigue. Après libération, des échantillons doivent être conservés par lot : au minimum une pièce finie, un jeu d’éprouvettes accompagnatrices, un bloc métallographique et un échantillon de poudre. La durée de conservation ne doit pas être inférieure à la période de garantie prévue par l’accord technique, augmentée de 12 mois. Les conditions de stockage doivent prévenir la corrosion, l’exposition à la lumière et l’absorption d’humidité par la poudre. La valeur des échantillons conservés réside dans le contre-essai : lorsqu’un client constate une interférence d’assemblage sur site, l’échantillon du même lot peut être remesuré avec le même instrument, transformant le litige de « qui s’en souvient ? » en « le même objet peut être remesuré ».
V. Liste de mise en œuvre et modes de défaillance fréquents
Un déploiement sur 30 jours peut être mené en cinq étapes : durant la première semaine, formaliser la définition du lot d’inspection et les règles de codification ; durant la deuxième, ajouter au dossier de fabrication un plan de disposition des éprouvettes accompagnatrices et des champs obligatoires pour les coordonnées de position ; durant la troisième, mettre en service le contrôle de version des modèles de rapport et la liste des pièces jointes aux enregistrements bruts ; durant la quatrième, établir une zone d’isolement, une armoire de conservation des échantillons et une SOP de contre-essai ; puis réaliser un exercice de bout en bout sur une commande réelle, en vérifiant que la recherche à partir du numéro de lot jusqu’aux certificats de poudre, journaux machine, courbes de traitement thermique et validations des nuages de points bruts peut être effectuée en 30 minutes. Cinq modes de défaillance fréquents exigent une vigilance particulière : constituer les lots selon la commande plutôt que selon la cuve de fabrication ; produire les éprouvettes et les pièces livrées dans des cycles distincts tout en utilisant les mêmes données de performance ; disposer d’un rapport soigné sans enregistrements bruts ; maintenir le statut de libération du lot après retrait des pièces non conformes ; conserver des échantillons sans plan de position, sans durée de conservation et sans critères de déclenchement de contre-essai.
Conclusion
La crédibilité de la qualité en impression 3D ne dépend pas du nombre de pages d’un rapport, mais du fait que « le lotissement soit reproductible, les éprouvettes représentatives, les enregistrements non modifiés, les non-conformités contenues et les litiges vérifiables par contre-essai ». En reliant dans une chaîne maîtrisée les lots d’inspection, les éprouvettes accompagnatrices, les orientations d’échantillonnage, les enregistrements bruts et les contre-essais sur échantillons conservés, lantu3D peut faire en sorte que chaque livraison, du modèle numérique à la pièce physique, soit accompagnée de preuves techniques consultables, réutilisables et vérifiables, plutôt que d’un certificat de conformité isolé.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.