
はじめに:「検査合格」が量産後に無効化される理由
3Dプリンティングによる少量納入で最も多い品質上の論争は、特定の部品の寸法公差逸脱ではない。同じ検査報告書が、次の3つの問いに答えられないことにある。このロットの部品は、どの粉末ロット、どのビルドチャンバー、どの設備状態から構成されるのか。破壊試験片は本当に納入品と同一炉・同一パラメータなのか。報告書の数値は、改変されていない原記録まで遡れるのか。Blueprint 3Dは、設計図、設計、実体製品の納入までをライフサイクル全体で管理すべき一連のプロセスと捉えている。品質管理もまた、「報告書を1枚発行する」段階から、「判定可能、再現可能、追跡可能なロットのエビデンスチェーンを構築する」段階へ進化させなければならない。
一、サンプリングの前に検査ロットを定義する
検査ロットは、エビデンスチェーンにおける最小の集約単位である。金属LPBFでは、「材料ロット番号+設備番号+プロセスパラメータ版+連続ビルド期間」の4要素でロットを編成することを推奨する。同一ロットの粉末(混合比の記録を含む)、同一設備、同一の管理済みパラメータを使用し、その途中で保護レンズの交換や酸素濃度アラームのリセットが発生していないことを条件とする。24個のブラケットを2つのビルドチャンバーに分けて造形した場合、パラメータが同一でも、粉末敷設状態と熱履歴が異なるため、2つの検査ロットに分けるべきである。SLSナイロン部品では、粉末の新品・再生材混合比とチャンバー内位置の区分をロット境界とし、チャンバー中央部と壁面近傍の部品を同一母集団として扱わないようにする。ロット数量Nを確定した後、寸法CTQは100%実測し、表面および外観はAQL 2.5で抜取検査し、機械的特性は検査ロットごとに試料を採取する。注文全体の部品数で単純平均してはならない。
二、同炉試験片と採取方向:試験片に納入品を代表させる
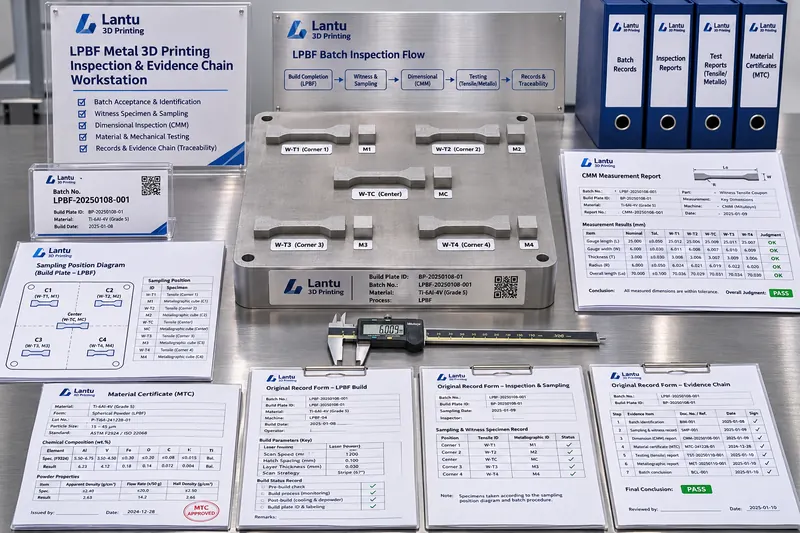
破壊試験を納入品そのものに実施することはできないため、同時造形試験片によって代表性を確立する必要がある。ビルドプレートの四隅と中央に同炉試験片を配置することを推奨する。垂直方向の円柱試験片は引張試験用とし(GB/T 228.1またはASTM E8に準拠、標点間部直径6 mm、平行部長さ30 mm)、水平方向の試験片は異方性評価に用いる。さらに、10×10×10 mmの金相ブロックおよび密度ブロックを配置する。採取方向は必ず報告書に明記しなければならない。Ti6Al4Vでは、垂直試験片と水平試験片の破断伸びの差が20~40%に達することが多く、1方向のみを報告することは最弱断面を隠すことに等しい。試験片には納入品と一致するロット番号、位置座標、サポート除去方法を付与する。熱処理をオフラインで行う場合は、同一炉の装入図および炉温曲線番号を記録し、「同炉」という表現で曖昧に済ませてはならない。
三、原記録から報告書へ:データ完全性は追認署名ではない
検査報告書は結論の層にすぎず、出荷判定を真に支えるのは原記録である。ALCOA+原則に従って、次の項目を設計することを推奨する。帰属性(記録者、設備番号、測定器番号)、判読性(単位および有効桁数を固定し、例えばRa μmは小数点以下2桁とする)、同時性(測定完了時に記録し、後日の追記を禁止する)、原本性(CMMの生点群ファイル、天秤・硬度計の印字記録を保存する)、正確性(丸め規則および異常訂正の履歴を残す)。電子記録では監査証跡を有効化し、変更時には変更前の値、時刻、理由、操作アカウントを保存する。紙の記録は訂正箇所を一本線で消して署名し、塗りつぶしてはならない。報告書テンプレートにはテンプレート版番号を紐付け、出力時には検査ロット番号、試験片位置図、測定器校正有効期限、判定根拠となる規格の版番号を自動表示させる。典型的な論争事例では、あるアルミニウム合金ブラケットロットのCMM報告書は合格だったが、原始点群データにより3個の部品で治具取付姿勢が記録なしに一時変更されていたことが判明した。再試験後、取付面の平面度は0.08 mmから0.14 mmへ変動した。根本原因は設備精度ではなく、記録チェーンの断絶であった。
四、判定、隔離、保管試料、再試験:不適合をロット内に封じ込める
各検査ロットには、明確な判定基準と処置境界を設定する。すべてのCTQが合格し、かつ試験片性能が技術協定の閾値を満たした場合にのみ出荷を許可する。単品の公差逸脱が発生した場合は、まず当該ロットを隔離し、測定器の校正・有効状態を確認したうえで、「再検査時の抜取数倍増」規則により判定する。公差逸脱品だけを取り除き、残りをそのまま出荷してはならない。特別採用は設計、製造技術、品質の3部門による承認を要し、適用範囲と有効期限を明記する。疲労荷重を負担する部品には特別採用を適用してはならない。出荷後はロットごとに、少なくとも完成品1個、同炉試験片1組、金相ブロック1個、粉末保管試料1点を保存する。保存期間は技術協定上の保証期間に12か月を加えた期間以上とし、防錆、遮光、粉末の吸湿防止環境を確保する。保管試料の価値は再試験にある。顧客が現場で組立干渉を発見した場合、同一ロットの保管試料を同一測定器で再測定できるため、論争を「誰が正確に覚えているか」から「同一対象を再測定できるか」へ転換できる。
五、導入チェックリストと代表的な失敗モード
30日間の導入は、次の5段階で進められる。第1週に検査ロットの定義とロット番号体系を固定する。第2週に作業指示書へ同炉試験片の配置図および位置座標の必須入力欄を追加する。第3週に報告書テンプレートの版管理と原記録添付ファイル一覧を運用開始する。第4週に隔離エリア、保管試料キャビネット、再試験SOPを整備する。その後、実際の量産注文を用いてエンドツーエンド演習を行い、ロット番号から粉末証明書、設備ログ、熱処理曲線、原始点群データの承認記録まで、30分以内に逆引きできるかを確認する。特に注意すべき高頻度の失敗モードは5つある。注文単位でロットを編成し、ビルドチャンバー単位で編成しないこと。試験片と納入品が別炉にもかかわらず性能データを共用すること。報告書は整っていても原記録がないこと。不適合品を除外してもロット状態が出荷許可のままであること。保管試料に位置図、保存期限、再試験の発動条件がないことである。
まとめ
3Dプリンティングにおける品質の信頼性は、報告書のページ数ではなく、「ロット編成が再現可能か、試験片に代表性があるか、記録が改変されていないか、不適合が封じ込められているか、論争時に再試験できるか」によって決まる。検査ロット、同炉試験片、採取方向、原記録、保管試料の再試験を一つの管理されたチェーンとして結び付けることで、Blueprint 3Dはデジタルモデルから実体部品に至るすべての納入に、検索可能、再利用可能、検証可能な工学的エビデンスを付与できる。孤立した合格証明書だけに依存してはならない。