
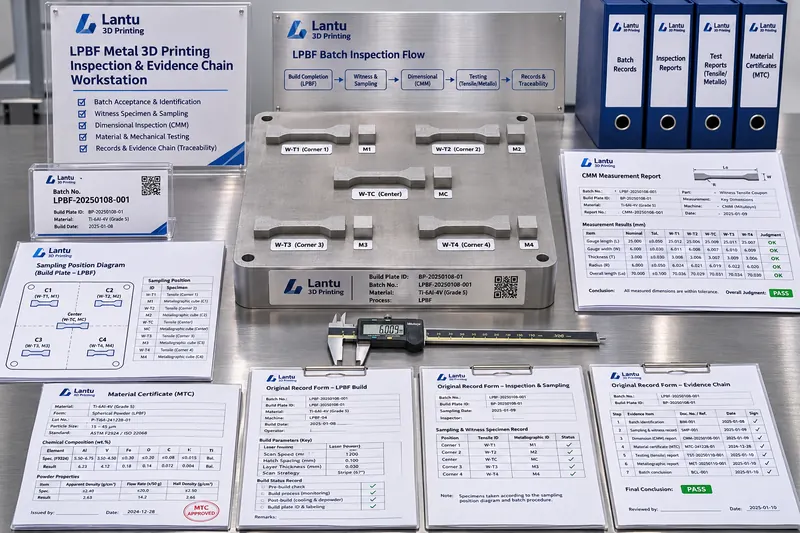
Introducción: por qué una «inspección conforme» puede fallar tras iniciar la producción en serie
En las entregas de pequeños lotes de impresión 3D, la controversia de calidad más habitual no es que una dimensión concreta esté fuera de tolerancia, sino que un mismo informe de inspección no puede responder a tres preguntas: de qué hornadas, cubas de polvo y estados del equipo se compone realmente el lote de piezas; si las probetas destructivas se fabricaron efectivamente en la misma construcción y con los mismos parámetros que las piezas entregadas; y si los valores del informe pueden rastrearse hasta registros originales no modificados. lantu3D considera el proceso desde los planos y el diseño hasta la entrega física como una cadena que requiere gestión durante todo el ciclo de vida. La gestión de la calidad también debe evolucionar de «emitir un informe» a «construir una cadena de evidencia de lote que permita decidir, reproducir y rastrear resultados».
I. Definir primero el lote de inspección; hablar de muestreo después
El lote de inspección es la unidad mínima de consolidación de la cadena de evidencia. Para LPBF metálico, se recomienda agrupar mediante una regla de cuatro elementos: «número de lote de material + número de equipo + versión de parámetros de proceso + ciclo continuo de fabricación». Deben utilizarse el mismo lote de polvo —incluidos los registros de proporción de mezcla—, el mismo equipo y el mismo conjunto de parámetros controlados, sin sustitución de la ventana protectora ni restablecimiento de alarmas de oxígeno durante el proceso. Si un lote de 24 soportes se imprime en dos cámaras de fabricación, debe dividirse en dos lotes de inspección aunque los parámetros sean idénticos, ya que el estado de recubrimiento de polvo y el historial térmico son distintos. Para piezas de nailon SLS, la proporción de polvo nuevo y reutilizado, así como las zonas de ubicación dentro de la cámara, deben constituir límites de agrupación, evitando tratar las piezas del centro y de la pared de la cámara como una misma población. Una vez determinado el tamaño de lote N, las CTQ dimensionales se medirán al 100 %; la superficie y la apariencia se inspeccionarán por muestreo conforme a AQL 2,5; y las propiedades mecánicas se evaluarán mediante probetas extraídas por lote de inspección, en lugar de promediar simplemente el total de piezas del pedido.
II. Probetas acompañantes y orientación de muestreo: hacer que las probetas hablen por las piezas entregadas
Los ensayos destructivos no pueden realizarse directamente sobre las piezas entregadas, por lo que es necesario establecer la representatividad mediante probetas fabricadas junto con ellas. Se recomienda colocar probetas acompañantes en las cuatro esquinas y en el centro de la placa de construcción: probetas cilíndricas verticales para ensayos de tracción —conforme a GB/T 228.1 o ASTM E8, con diámetro de 6 mm en la zona calibrada y longitud paralela de 30 mm— y probetas horizontales para evaluar la anisotropía. También deben incluirse bloques metalográficos y de densidad de 10 × 10 × 10 mm. La orientación de muestreo debe indicarse explícitamente en el informe: la diferencia de elongación tras rotura entre probetas verticales y horizontales de Ti6Al4V alcanza habitualmente el 20 %–40 %; informar de una sola orientación equivale a ocultar la sección más débil. Las probetas deben llevar el mismo número de lote que las piezas entregadas, las coordenadas de posición y el método de retirada de soportes. Si el tratamiento térmico se realiza fuera de línea, deben registrarse el plano de carga del horno y el número de la curva de temperatura; no debe utilizarse de forma ambigua la expresión «en la misma hornada».
III. De los registros originales al informe: la integridad de los datos no se resuelve añadiendo firmas
El informe de inspección es solo la capa de conclusiones; los registros originales son el verdadero respaldo de la liberación. Se recomienda diseñar los campos conforme a los principios ALCOA+: atribuibles —persona que registra, número de equipo y número de instrumento—; legibles —unidades y cifras significativas fijas, por ejemplo, Ra en μm con dos decimales—; contemporáneos —registrados inmediatamente después de completar la medición, sin introducción posterior—; originales —conservando los archivos de nube de puntos originales de CMM y las tiras impresas de balanzas o durómetros—; y exactos —con reglas de redondeo y trazabilidad de correcciones anómalas—. Los registros electrónicos deben activar una pista de auditoría; toda modificación debe conservar el valor original, la hora, el motivo y la cuenta del operador. En los registros en papel, las correcciones deben hacerse con una sola línea y firma, sin tachar u ocultar el contenido. La plantilla del informe debe estar vinculada a un número de versión; al emitirlo, deberá incluir automáticamente el número de lote de inspección, el plano de ubicación de probetas, la vigencia de calibración de los instrumentos y la versión de la norma utilizada como base de aceptación. En una revisión de una controversia típica, el informe CMM de un lote de soportes de aleación de aluminio era conforme, pero la nube de puntos original mostró que se había cambiado temporalmente la orientación de fijación de tres piezas sin dejar registro. Tras repetir el ensayo, la planitud de la superficie de montaje pasó de 0,08 mm a 0,14 mm. La causa raíz no era la precisión del equipo, sino la ruptura de la cadena de registros.
IV. Decisión, aislamiento, conservación de muestras y repetición de ensayos: mantener las no conformidades dentro del lote
Cada lote de inspección debe contar con una matriz de decisión y límites de disposición claramente definidos: solo se liberará cuando todas las CTQ sean conformes y las propiedades de las probetas cumplan los umbrales del acuerdo técnico. Si una sola pieza está fuera de tolerancia, primero debe aislarse el lote y verificarse el estado de calibración de los instrumentos; posteriormente, debe decidirse conforme a la regla de «reinspección con doble muestreo». Está prohibido retirar únicamente las piezas fuera de tolerancia y enviar directamente las restantes. La aceptación por concesión debe estar firmada conjuntamente por diseño, proceso y calidad, e indicar su alcance de aplicación y periodo de validez; la aceptación especial no debe utilizarse para piezas sometidas a carga de fatiga. Tras la liberación, deben conservarse por lote al menos una pieza terminada, un juego de probetas acompañantes, un bloque metalográfico y una muestra de polvo. El periodo de conservación no será inferior al plazo de garantía del acuerdo técnico más 12 meses, bajo condiciones de protección contra corrosión, luz y absorción de humedad por el polvo. El valor de las muestras conservadas reside en la repetición de ensayos: cuando un cliente detecta una interferencia de montaje en campo, la muestra del mismo lote puede volver a medirse con el mismo instrumento, transformando la controversia de «quién lo recuerda correctamente» en «el mismo objeto puede volver a medirse».
V. Lista de implantación y modos de fallo habituales
La implantación en 30 días puede realizarse en cinco pasos: durante la primera semana, fijar la definición del lote de inspección y las reglas de codificación; durante la segunda, añadir al orden de trabajo un plano obligatorio de disposición de probetas acompañantes y sus coordenadas de posición; durante la tercera, poner en marcha el control de versiones de las plantillas de informe y la lista de anexos de registros originales; durante la cuarta, establecer una zona de aislamiento, un armario para muestras conservadas y un SOP de repetición de ensayos. A continuación, debe realizarse un ejercicio integral con un pedido real por lotes, verificando que la trazabilidad inversa desde el número de lote hasta el certificado del polvo, los registros del equipo, las curvas de tratamiento térmico y la aprobación de las nubes de puntos originales pueda completarse en 30 minutos. Deben vigilarse cinco modos de fallo frecuentes: agrupar por pedido en lugar de por cámara de fabricación; fabricar las probetas y las piezas entregadas en construcciones distintas pero compartir los datos de propiedades; disponer de informes visualmente impecables sin registros originales; mantener el estado de liberado después de retirar piezas no conformes; y conservar muestras sin plano de ubicación, plazo de conservación ni condiciones de activación de repetición de ensayos.
Conclusión
La credibilidad de la calidad en impresión 3D no depende del número de páginas del informe, sino de si «la agrupación de lotes es reproducible, las probetas son representativas, los registros no han sido modificados, las no conformidades están contenidas y las controversias pueden volver a verificarse». Al conectar en una cadena controlada los lotes de inspección, las probetas acompañantes, la orientación de muestreo, los registros originales y la repetición de ensayos sobre muestras conservadas, lantu3D puede garantizar que cada entrega, desde el modelo digital hasta la pieza física, incluya evidencia de ingeniería recuperable, reutilizable y verificable, en lugar de un certificado de conformidad aislado.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.