
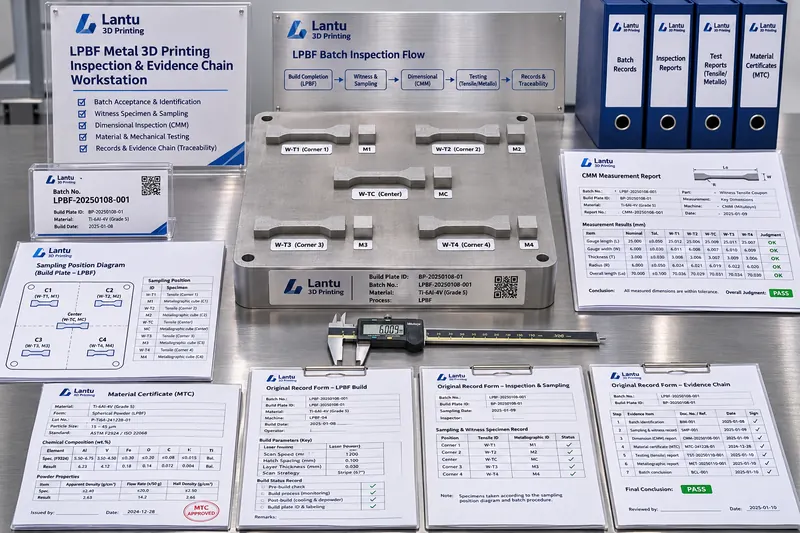
Введение: почему «положительный результат контроля» может утратить силу после запуска серийного производства
При поставках малых партий, изготовленных методом 3D-печати, наиболее распространённые споры связаны не с выходом одного изделия за допуск по размеру. Проблема в том, что один и тот же отчёт об испытаниях не отвечает на три вопроса: из каких плавок, камер с порошком и состояний оборудования фактически состоит партия деталей; действительно ли разрушаемые образцы печатались в той же сборке и с теми же параметрами, что и поставляемые изделия; можно ли проследить указанные в отчёте значения до неизменённых первичных записей. lantu3D рассматривает путь от чертежа и проектирования до физической поставки как цепочку, требующую управления на всём жизненном цикле. Управление качеством также должно перейти от «выпуска отчёта» к «созданию определяемой, воспроизводимой и прослеживаемой доказательной цепочки партии».
1. Сначала определите контрольную партию, затем переходите к выборке
Контрольная партия является минимальной единицей консолидации доказательств. Для металлического LPBF рекомендуется применять правило четырёх признаков: «номер партии материала + номер оборудования + версия технологических параметров + непрерывный цикл построения». Это означает один номер партии порошка, включая записи о доле смешения, один станок, один комплект контролируемых параметров и отсутствие между построениями замены защитного стекла либо сброса сигнализации по содержанию кислорода. Если партия из 24 кронштейнов напечатана в двух камерах, её следует разделить на две контрольные партии, даже при одинаковых параметрах, поскольку состояния нанесения слоя и тепловая история различаются. Для деталей из нейлона SLS границами партии должны служить соотношение свежего и повторно используемого порошка, а также зоны расположения в камере, чтобы не объединять в одну совокупность изделия из центра камеры и у её стенок. После определения объёма партии N критические размеры CTQ измеряются на 100% изделий, поверхность и внешний вид контролируются выборочно по AQL 2,5, а механические испытания проводятся на образцах, отобранных от контрольной партии, а не по простому усреднению общего количества изделий в заказе.
2. Образцы-спутники и направления отбора: чтобы образец представлял поставляемую деталь
Разрушающие испытания нельзя проводить непосредственно на поставляемых изделиях, поэтому их представительность обеспечивается образцами-спутниками, печатаемыми в той же сборке. Рекомендуется размещать такие образцы в четырёх углах и центре платформы построения: цилиндрические образцы в вертикальном направлении — для испытаний на растяжение по GB/T 228.1 или ASTM E8, с диаметром рабочей части 6 мм и длиной параллельной части 30 мм; горизонтальные образцы — для оценки анизотропии. Дополнительно размещают металлографические блоки и блоки для определения плотности размером 10×10×10 мм. Направление отбора должно быть указано в отчёте: различие относительного удлинения после разрыва между вертикальными и горизонтальными образцами Ti6Al4V нередко достигает 20–40%; указание только одного направления скрывает наиболее слабое сечение. Образцы должны иметь тот же номер партии, координаты расположения и способ удаления поддержек, что и поставляемые детали. Если термообработка проводится отдельно, необходимо зафиксировать схему загрузки печи и номер температурной кривой; недопустимо расплывчато обозначать это лишь словами «в одной печи».
3. От первичных записей к отчёту: целостность данных не сводится к проставлению подписей задним числом
Отчёт об испытаниях является лишь уровнем заключения; выпуск продукции фактически подтверждают первичные записи. Рекомендуется проектировать поля в соответствии с принципами ALCOA+: атрибутируемость — исполнитель, номер оборудования и номер средства измерений; разборчивость — фиксированные единицы и число значащих разрядов, например Ra в мкм с двумя знаками после запятой; своевременность — запись сразу после завершения измерения без последующего внесения; оригинальность — хранение исходных файлов облаков точек КИМ и распечаток весов или твердомеров; точность — правила округления и следы исправлений при отклонениях. В электронных записях должен быть включён журнал аудита: изменение обязано сохранять исходное значение, время, причину и учётную запись пользователя. В бумажных записях исправление выполняется одной линией с подписью; закрашивание не допускается. Шаблон отчёта должен быть привязан к номеру версии шаблона и при выпуске автоматически содержать номер контрольной партии, схему расположения образцов, срок действия калибровки средств измерений и версию нормативного документа, использованного для принятия решения. Типичный разбор спора: отчёт КИМ для партии алюминиевых кронштейнов показал соответствие, однако исходное облако точек выявило, что для трёх изделий положение закрепления было временно изменено без записи. При повторном контроле плоскостность монтажной поверхности изменилась с 0,08 мм до 0,14 мм. Первопричиной была не точность оборудования, а разрыв цепочки записей.
4. Принятие решения, изоляция, хранение образцов и повторные испытания: удерживайте несоответствия внутри партии
Для каждой контрольной партии необходимо установить чёткий набор критериев решения и границы действий: выпуск разрешается только при соответствии всех CTQ и достижении образцами пороговых свойств, предусмотренных техническим соглашением. При выявлении отклонения хотя бы одного изделия сначала изолируют всю партию, проверяют статус калибровки средств измерений, а затем принимают решение по правилу «повторный контроль с удвоенной выборкой». Нельзя просто исключить несоответствующие изделия и отгрузить остальные. Приёмка с отступлением требует совместного подписания со стороны конструкторской, технологической служб и службы качества, с указанием области применения и срока действия. Специальная приёмка не допускается для деталей, работающих при усталостных нагрузках. После выпуска по каждой партии сохраняют не менее одного готового изделия, одного комплекта образцов-спутников, одного металлографического блока и одной пробы порошка. Срок хранения должен быть не короче гарантийного периода по техническому соглашению плюс 12 месяцев; условия хранения должны исключать коррозию, воздействие света и поглощение влаги порошком. Ценность сохранённых образцов состоит в возможности повторного испытания: если заказчик обнаружит помеху при сборке на площадке, образец из той же партии можно повторно измерить теми же средствами контроля, переводя спор из плоскости «кто что помнит» в плоскость «один и тот же объект можно измерить повторно».
5. Чек-лист внедрения и распространённые виды отказов
Внедрение за 30 дней можно провести в пять этапов: на первой неделе закрепить определение контрольной партии и правила кодирования номера партии; на второй — добавить в производственный заказ обязательные поля для схемы размещения образцов-спутников и координат; на третьей — внедрить контроль версий шаблонов отчётов и перечень приложений к первичным записям; на четвёртой — организовать зону изоляции, шкаф для хранения образцов и SOP повторных испытаний; затем провести сквозную проверку на реальном серийном заказе. Следует убедиться, что обратное прослеживание от номера партии до сертификата порошка, журналов оборудования, кривой термообработки и согласования исходного облака точек может быть выполнено за 30 минут. Следует учитывать пять частых видов отказов: группировка по заказу вместо камеры построения; печать образцов и поставляемых деталей в разных циклах при использовании общих данных о свойствах; красиво оформленный отчёт без первичных записей; сохранение статуса выпуска партии после удаления несоответствующих изделий; отсутствие у сохранённых образцов схемы расположения, срока хранения и условий запуска повторных испытаний.
Заключение
Достоверность качества 3D-печати определяется не количеством страниц в отчёте, а тем, «воспроизводима ли группировка партии, представительны ли образцы, не были ли изменены записи, локализованы ли несоответствия и возможен ли повторный контроль при споре». Объединив контрольные партии, образцы-спутники, направления отбора, первичные записи, хранение образцов и повторные испытания в единую управляемую цепочку, lantu3D сможет сопровождать каждую поставку — от цифровой модели до физической детали — инженерными доказательствами, которые можно найти, повторно использовать и проверить, а не отдельным сертификатом соответствия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.