
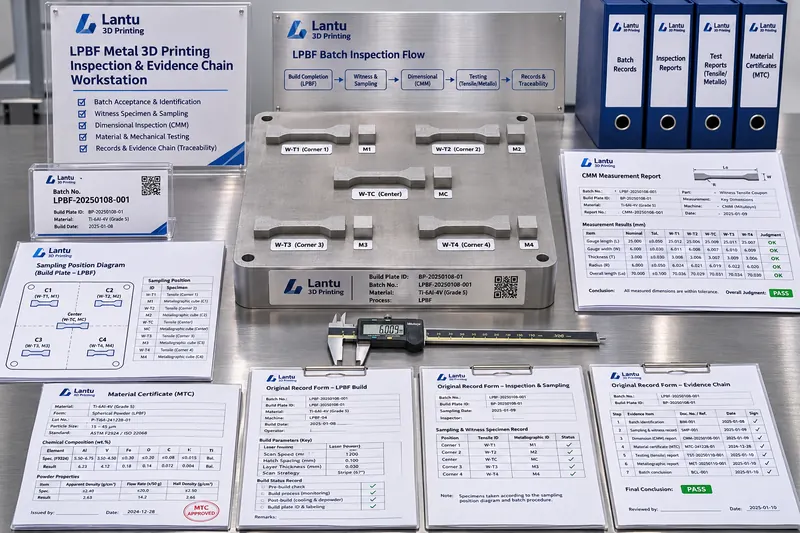
Inleiding: waarom ‘inspectie conform’ na serieproductie toch kan falen
Bij de levering van kleine 3D-printseries betreft het meest voorkomende kwaliteitsgeschil niet een enkel onderdeel met een maatafwijking, maar het feit dat één inspectierapport drie vragen niet kan beantwoorden: uit welke poedercharges, bouwkamers en machinetoestanden bestaat deze partij precies; zijn destructieve proefstaven werkelijk met dezelfde parameters en in dezelfde oven behandeld als de leveringsonderdelen; en zijn de waarden in het rapport herleidbaar tot ongewijzigde oorspronkelijke registraties? lantu3D beschouwt de keten van blauwdruk en ontwerp tot fysieke levering als een proces dat gedurende de volledige levenscyclus moet worden beheerd. Kwaliteitsmanagement moet daarom evolueren van ‘een rapport uitbrengen’ naar ‘een beslisbare, reproduceerbare en traceerbare bewijsketen per batch opbouwen’.
I. Definieer eerst de inspectiebatch, spreek daarna over steekproeven
De inspectiebatch is de kleinste verzamelingseenheid van de bewijsketen. Voor metalen LPBF wordt aanbevolen batches te definiëren met een viertal: ‘materiaalbatchnummer + machinenummer + procesparameterversie + aaneengesloten bouwcyclus’. Dit betreft hetzelfde poederbatchnummer, inclusief registratie van de mengverhouding, dezelfde machine, dezelfde gecontroleerde parameterset en geen tussentijdse vervanging van de beschermlens of reset na een zuurstofalarm. Wanneer 24 beugels in twee bouwkamers worden geprint, moeten zij, ook bij identieke parameters, als twee inspectiebatches worden behandeld, omdat de poederverdeling en thermische historie verschillen. Voor SLS-nylononderdelen moeten de verhouding tussen nieuw en gebruikt poeder en de locatiezones in de bouwkamer de batchgrenzen bepalen, zodat onderdelen uit het kamercentrum en van de kamerwand niet als één populatie worden beschouwd. Nadat de batchgrootte N is vastgesteld, worden dimensionale CTQ's voor 100% gemeten, worden oppervlak en uiterlijk volgens AQL 2,5 steekproefsgewijs geïnspecteerd en worden mechanische proefstukken per inspectiebatch genomen, in plaats van eenvoudig over het totale aantal onderdelen in een order te middelen.
II. Meegelaste proefstukken en bemonsteringsrichting: laat proefstaven namens leveringsonderdelen spreken
Destructieve tests kunnen niet rechtstreeks op leveringsonderdelen worden uitgevoerd; representativiteit moet daarom worden aangetoond met meegeprinte proefstukken. Het is aanbevolen om proefstukken op de vier hoeken en in het centrum van de build plate te plaatsen: verticale cilindrische proefstaven voor trekproeven volgens GB/T 228.1 of ASTM E8, met een meetlengtediameter van 6 mm en een parallelle lengte van 30 mm; horizontale proefstaven voor beoordeling van anisotropie; en aanvullend metallografische blokken en dichtheidsblokken van 10 × 10 × 10 mm. De bemonsteringsrichting moet expliciet in het rapport worden vermeld: het verschil in rek na breuk tussen verticale en horizontale Ti6Al4V-proefstukken bedraagt vaak 20%–40%; slechts één richting rapporteren verbergt dus de zwakste doorsnede. De proefstukken moeten hetzelfde batchnummer, dezelfde positiecoördinaten en dezelfde methode voor supportverwijdering hebben als de leveringsonderdelen. Indien warmtebehandeling offline plaatsvindt, moeten het beladingsschema van de oven en het nummer van de oventemperatuurcurve worden geregistreerd; de term ‘meegelast’ mag niet als vage omschrijving worden gebruikt.
III. Van oorspronkelijke registratie tot rapport: gegevensintegriteit is meer dan achteraf ondertekenen
Een inspectierapport vormt slechts de conclusielaag; de werkelijke basis voor vrijgave zijn de oorspronkelijke registraties. Het is aanbevolen om velden volgens de ALCOA+-principes te ontwerpen: toewijsbaar (registrerende persoon, machine-ID, meetmiddel-ID), leesbaar (vaste eenheden en significante cijfers, bijvoorbeeld Ra in μm met twee decimalen), gelijktijdig vastgelegd (direct na afronding van de meting invoeren, zonder achteraf invoeren), origineel (oorspronkelijke CMM-puntenwolkbestanden en afdrukstroken van weegschaal of hardheidsmeter bewaren) en nauwkeurig (afrondingsregels en traceerbare correcties van afwijkingen). Elektronische registraties moeten audit trails gebruiken; wijzigingen moeten de oorspronkelijke waarde, tijd, reden en gebruikersaccount behouden. Papieren registraties moeten met één doorhaling en handtekening worden gecorrigeerd en mogen niet worden zwartgemaakt. Het rapportsjabloon moet gekoppeld zijn aan een sjabloonversienummer en bij uitvoer automatisch het inspectiebatchnummer, de positiekaart van proefstukken, de geldigheidsduur van meetmiddelkalibraties en het versienummer van de norm voor de beoordeling opnemen. Een typische analyse van een geschil: het CMM-rapport voor een batch aluminium beugels was conform, maar de oorspronkelijke puntenwolk toonde dat bij drie onderdelen de opspanoriëntatie tijdelijk was gewijzigd zonder registratie. Bij herbeproeving verschoof de vlakheid van het montagevlak van 0,08 mm naar 0,14 mm. De grondoorzaak was niet de nauwkeurigheid van de machine, maar een onderbroken registratieketen.
IV. Beoordeling, isolatie, referentiemonsters en herbeproeving: houd afwijkingen binnen de batch
Voor elke inspectiebatch moeten een duidelijke beoordelingsset en afhandelingsgrenzen worden vastgelegd: vrijgave is alleen toegestaan wanneer alle CTQ's conform zijn en de proefstukprestaties voldoen aan de drempelwaarden in de technische overeenkomst. Bij afwijking van één onderdeel moet de batch eerst worden geïsoleerd, moet de kalibratiestatus van het meetmiddel worden gecontroleerd en moet vervolgens volgens de regel ‘herinspectie met verdubbelde steekproef’ worden beoordeeld. Het is verboden om alleen afwijkende onderdelen uit te selecteren en de rest direct te verzenden. Acceptatie onder afwijking moet gezamenlijk worden ondertekend door ontwerp, procesengineering en kwaliteit, met vermelding van toepassingsgebied en geldigheidsduur; speciale acceptatie mag niet worden toegepast op vermoeiingsbelaste onderdelen. Na vrijgave moeten per batch referentiemonsters worden bewaard: ten minste één eindproduct, één set meegeprinte proefstaven, één metallografisch blok en één poedermonster. De bewaartermijn mag niet korter zijn dan de garantieperiode in de technische overeenkomst plus 12 maanden; de opslagomgeving moet roestvorming voorkomen, licht vermijden en poeder tegen vochtopname beschermen. De waarde van referentiemonsters ligt in herbeproeving: wanneer een klant op locatie montage-interferentie constateert, kan een monster uit dezelfde batch met hetzelfde meetmiddel opnieuw worden gemeten. Zo verandert een geschil van ‘wie herinnert het zich correct’ in ‘hetzelfde object kan opnieuw worden gemeten’.
V. Implementatiechecklist en veelvoorkomende faalwijzen
Implementatie binnen 30 dagen kan in vijf stappen plaatsvinden: leg in week 1 de definitie van inspectiebatches en de regels voor batchnummercodering vast; voeg in week 2 verplichte velden toe voor de lay-outtekening van meegeprinte proefstukken en positiecoördinaten in werkorders; implementeer in week 3 versiebeheer van rapportsjablonen en een bijlagenlijst voor oorspronkelijke registraties; richt in week 4 een isolatiezone, opslagkast voor referentiemonsters en SOP voor herbeproeving in; voer daarna een end-to-end-oefening uit met een reële serieorder. Controleer of het binnen 30 minuten mogelijk is om vanuit een batchnummer terug te zoeken naar het poedercertificaat, machinelogboeken, warmtebehandelingscurves en de ondertekende oorspronkelijke puntenwolk. Vijf veelvoorkomende faalwijzen verdienen bijzondere aandacht: batches indelen per order in plaats van per bouwkamer; proefstukken en leveringsonderdelen in verschillende ovens behandelen maar dezelfde prestatiegegevens gebruiken; fraaie rapporten zonder oorspronkelijke registraties; afkeuronderdelen verwijderen terwijl de batchstatus vrijgegeven blijft; en referentiemonsters zonder positiekaart, bewaartermijn of voorwaarden voor herbeproeving.
Conclusie
De betrouwbaarheid van de kwaliteit van 3D-printing wordt niet bepaald door het aantal pagina's in een rapport, maar door de vraag of ‘batchindeling reproduceerbaar is, proefstukken representatief zijn, registraties niet zijn gewijzigd, afwijkingen zijn ingedamd en geschillen opnieuw kunnen worden beproefd’. Door inspectiebatches, meegeprinte proefstukken, bemonsteringsrichting, oorspronkelijke registraties en herbeproeving van referentiemonsters tot één gecontroleerde keten te verbinden, kan lantu3D elke levering van digitaal model tot fysiek onderdeel voorzien van technische bewijzen die kunnen worden geraadpleegd, hergebruikt en geverifieerd, in plaats van slechts een losstaand conformiteitscertificaat.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.