
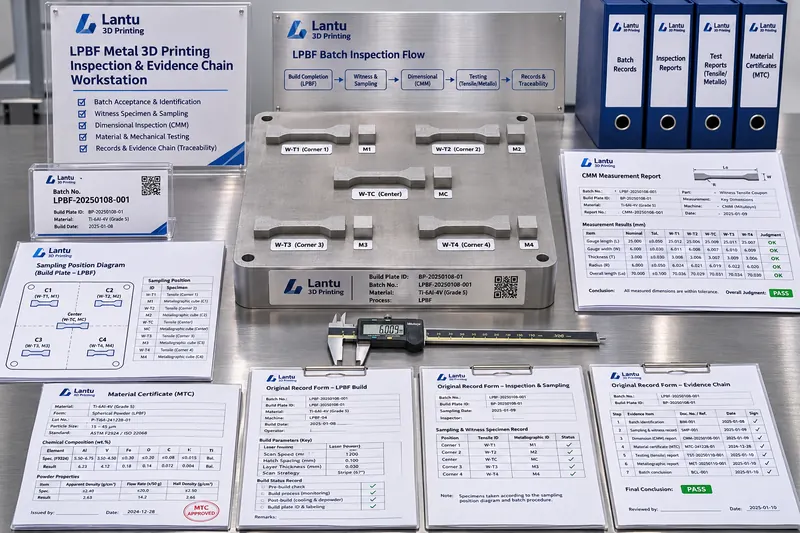
Pendahuluan: Mengapa “lulus inspeksi” masih dapat gagal setelah produksi massal
Dalam pengiriman pencetakan 3D skala kecil, sengketa mutu yang paling umum bukanlah satu komponen dengan dimensi di luar toleransi, melainkan ketidakmampuan satu laporan pengujian untuk menjawab tiga pertanyaan: batch komponen tersebut sebenarnya terdiri atas berapa proses peleburan, berapa chamber serbuk, dan berapa kondisi mesin; apakah spesimen destruktif benar-benar dibuat dalam tungku dan dengan parameter yang sama seperti komponen kiriman; serta apakah nilai dalam laporan dapat ditelusuri kembali ke catatan asli yang tidak diubah. lantu3D memandang proses dari blueprint, desain, hingga pengiriman fisik sebagai rantai yang memerlukan manajemen sepanjang siklus hidup. Oleh karena itu, manajemen mutu juga harus ditingkatkan dari sekadar “menerbitkan laporan” menjadi “membangun rantai bukti batch yang dapat dinilai, direproduksi, dan ditelusuri”.
I. Tetapkan batch inspeksi terlebih dahulu, baru membahas sampling
Batch inspeksi adalah unit pengelompokan terkecil dalam rantai bukti. Untuk LPBF logam, disarankan menggunakan aturan empat elemen: “nomor batch material + nomor mesin + versi parameter proses + periode build berkelanjutan”. Artinya, serbuk dari batch yang sama (termasuk catatan rasio pencampuran), mesin yang sama, satu set parameter terkendali yang sama, serta tanpa penggantian lensa pelindung atau reset alarm kadar oksigen di antaranya. Jika satu batch berisi 24 braket yang dicetak dalam dua chamber, meskipun parameternya sama, keduanya tetap harus dipisahkan menjadi dua batch inspeksi karena kondisi recoating dan riwayat termalnya berbeda. Untuk komponen nilon SLS, rasio campuran serbuk baru dan bekas serta zonasi posisi dalam chamber harus menjadi batas pengelompokan, agar komponen di pusat dan di dinding chamber tidak dicampurkan sebagai satu populasi. Setelah ukuran batch N ditetapkan, CTQ dimensi harus diukur 100%, permukaan dan tampilan diperiksa secara sampling pada AQL 2,5, sedangkan sifat mekanis diuji menggunakan spesimen yang diambil berdasarkan batch inspeksi, bukan dirata-ratakan secara sederhana berdasarkan total jumlah komponen dalam pesanan.
II. Spesimen satu tungku dan arah pengambilan sampel: membuat spesimen berbicara untuk komponen kiriman
Pengujian destruktif tidak dapat dilakukan langsung pada komponen kiriman, sehingga spesimen pendamping cetak diperlukan untuk membangun representativitas. Disarankan menempatkan spesimen satu tungku pada empat sudut dan pusat build plate: spesimen silinder vertikal untuk uji tarik (sesuai GB/T 228.1 atau ASTM E8, diameter bagian ukur 6 mm dan panjang bagian paralel 30 mm), serta spesimen horizontal untuk mengevaluasi anisotropi; selain itu, tempatkan blok metalografi dan blok densitas berukuran 10×10×10 mm. Arah pengambilan sampel harus dicantumkan dalam laporan: perbedaan elongasi setelah putus antara spesimen Ti6Al4V vertikal dan horizontal sering mencapai 20%–40%; melaporkan hanya satu arah berarti menyembunyikan penampang terlemah. Spesimen harus memiliki nomor batch, koordinat posisi, dan metode pelepasan support yang sama dengan komponen kiriman. Jika perlakuan panas dilakukan secara terpisah, diagram pemuatan tungku dan nomor kurva suhu tungku harus dicatat; istilah “satu tungku” tidak boleh digunakan secara samar.
III. Dari catatan asli hingga laporan: integritas data bukan sekadar penambahan tanda tangan
Laporan pengujian hanyalah lapisan kesimpulan; yang benar-benar mendukung pelepasan adalah catatan asli. Disarankan merancang kolom data berdasarkan prinsip ALCOA+: dapat diatribusikan (pencatat, nomor mesin, nomor alat ukur), terbaca jelas (satuan dan jumlah angka signifikan tetap, misalnya Ra μm dua angka desimal), dicatat tepat waktu (dicatat segera setelah pengukuran selesai, tanpa entri susulan), asli (menyimpan file point cloud asli CMM serta slip cetak timbangan/pengukur kekerasan), dan akurat (aturan pembulatan serta jejak perubahan anomali). Catatan elektronik harus mengaktifkan audit trail; perubahan harus menyimpan nilai awal, waktu, alasan, dan akun operator. Catatan kertas harus dikoreksi dengan satu garis dan dibubuhi tanda tangan, tanpa ditutup dengan tinta. Templat laporan harus terikat pada nomor versi templat dan secara otomatis memuat nomor batch inspeksi, peta posisi spesimen, masa berlaku kalibrasi alat ukur, serta versi standar yang menjadi dasar keputusan. Dalam satu evaluasi sengketa yang umum, laporan CMM untuk satu batch braket aluminium dinyatakan lulus, tetapi point cloud asli menunjukkan bahwa orientasi penjepitan tiga komponen telah diubah sementara tanpa catatan. Setelah pengujian ulang, kerataan permukaan perakitan bergeser dari 0,08 mm menjadi 0,14 mm. Akar masalahnya bukan akurasi mesin, melainkan putusnya rantai catatan.
IV. Keputusan, karantina, penyimpanan sampel, dan uji ulang: membatasi ketidaksesuaian di dalam batch
Setiap batch inspeksi harus memiliki matriks keputusan dan batas disposisi yang jelas: pelepasan hanya dilakukan jika seluruh CTQ lulus dan sifat spesimen memenuhi ambang dalam perjanjian teknis. Jika terdapat satu komponen di luar toleransi, batch tersebut harus terlebih dahulu dikarantina, status verifikasi alat ukur diperiksa, lalu keputusan dibuat sesuai aturan “inspeksi ulang dengan sampling dua kali lipat”. Dilarang langsung mengirim sisa komponen hanya setelah komponen tidak sesuai dipisahkan. Penerimaan dengan konsesi harus disetujui bersama oleh desain, proses, dan mutu, serta mencantumkan ruang lingkup penerapan dan masa berlakunya; penerimaan khusus tidak boleh digunakan untuk komponen penahan beban lelah. Setelah pelepasan, sampel harus disimpan per batch: setidaknya satu produk jadi, satu set spesimen satu tungku, satu blok metalografi, dan satu sampel serbuk. Masa simpan tidak boleh kurang dari masa garansi dalam perjanjian teknis ditambah 12 bulan; lingkungan penyimpanan harus mencegah karat, menghindari cahaya, dan mencegah serbuk menyerap kelembapan. Nilai sampel simpan terletak pada uji ulang: ketika pelanggan menemukan interferensi perakitan di lapangan, sampel simpan dari batch yang sama dapat diukur ulang menggunakan alat ukur yang sama, sehingga sengketa berubah dari “siapa yang masih mengingatnya” menjadi “objek yang sama dapat diuji kembali”.
V. Daftar implementasi dan pola kegagalan umum
Implementasi dalam 30 hari dapat dilakukan melalui lima langkah: pada minggu pertama, tetapkan definisi batch inspeksi dan aturan pengodean nomor batch; minggu kedua, tambahkan diagram penempatan spesimen satu tungku dan kolom wajib koordinat posisi pada work order; minggu ketiga, terapkan pengendalian versi templat laporan dan daftar lampiran catatan asli; minggu keempat, bangun area karantina, lemari sampel simpan, dan SOP uji ulang; kemudian lakukan simulasi menyeluruh menggunakan satu pesanan batch nyata untuk memeriksa apakah penelusuran balik dari nomor batch ke sertifikat serbuk, log mesin, kurva perlakuan panas, dan persetujuan point cloud asli dapat diselesaikan dalam 30 menit. Lima pola kegagalan yang sering terjadi perlu diwaspadai: pengelompokan berdasarkan pesanan, bukan berdasarkan build chamber; spesimen dan komponen kiriman dibuat dalam tungku berbeda tetapi menggunakan data sifat yang sama; laporan tampak rapi tetapi tanpa catatan asli; status batch tetap menunjukkan pelepasan setelah komponen tidak sesuai dipisahkan; serta sampel simpan tanpa peta posisi, masa simpan, maupun kondisi pemicu uji ulang.
Kesimpulan
Kredibilitas mutu pencetakan 3D tidak ditentukan oleh jumlah halaman laporan, melainkan oleh apakah “pengelompokan batch dapat direproduksi, spesimen representatif, catatan tidak diubah, ketidaksesuaian terkendali, dan sengketa dapat diuji ulang”. Dengan menghubungkan batch inspeksi, spesimen satu tungku, arah pengambilan sampel, catatan asli, serta uji ulang sampel simpan dalam satu rantai terkendali, lantu3D dapat memastikan bahwa setiap pengiriman dari model digital hingga komponen fisik disertai bukti rekayasa yang dapat dicari, digunakan kembali, dan diverifikasi, bukan sekadar sertifikat kelulusan yang terpisah.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.