
บทนำ: เหตุใด “ผ่านการตรวจสอบ” จึงยังล้มเหลวหลังการผลิตจำนวนมาก
ในการส่งมอบงานพิมพ์ 3D ปริมาณน้อย ข้อพิพาทด้านคุณภาพที่พบบ่อยที่สุดไม่ใช่ชิ้นงานใดชิ้นงานหนึ่งมีขนาดเกินค่าคลาดเคลื่อน แต่คือรายงานตรวจสอบฉบับเดียวไม่สามารถตอบคำถามสามข้อได้ ได้แก่ ชิ้นส่วนในล็อตนี้เกิดจากผงกี่ล็อต กระบอกสร้างกี่กระบอก และสถานะเครื่องจักรกี่ช่วง; ชิ้นทดสอบทำลายล้างถูกสร้างในเตาเดียวกันและใช้พารามิเตอร์เดียวกับชิ้นงานส่งมอบจริงหรือไม่; และค่าที่ระบุในรายงานสามารถย้อนกลับไปยังบันทึกต้นฉบับที่ไม่ถูกแก้ไขได้หรือไม่ บลูพริ้นต์ 3D มองกระบวนการตั้งแต่แบบร่าง การออกแบบ จนถึงการส่งมอบชิ้นงานจริงเป็นห่วงโซ่ที่ต้องบริหารตลอดวงจรชีวิต การจัดการคุณภาพจึงต้องยกระดับจาก “ออกรายงานหนึ่งฉบับ” เป็น “การสร้างห่วงโซ่หลักฐานระดับล็อตที่ตัดสินได้ ทำซ้ำได้ และตรวจสอบย้อนกลับได้”
1. กำหนดล็อตตรวจสอบก่อน แล้วจึงพูดถึงการสุ่มตัวอย่าง
ล็อตตรวจสอบคือหน่วยการรวบรวมที่เล็กที่สุดของห่วงโซ่หลักฐาน สำหรับ LPBF โลหะ แนะนำให้จัดล็อตด้วยองค์ประกอบสี่ส่วน ได้แก่ “หมายเลขล็อตวัสดุ + หมายเลขเครื่องจักร + รุ่นพารามิเตอร์กระบวนการ + รอบการสร้างต่อเนื่อง” กล่าวคือ ต้องเป็นผงล็อตเดียวกันพร้อมบันทึกสัดส่วนการผสม เครื่องเดียวกัน ชุดพารามิเตอร์ที่ควบคุมเดียวกัน และระหว่างนั้นไม่มีการเปลี่ยนเลนส์ป้องกันหรือรีเซ็ตสัญญาณเตือนปริมาณออกซิเจน หากขายึด 24 ชิ้นถูกพิมพ์ในสองกระบอกสร้าง แม้ใช้พารามิเตอร์เหมือนกัน ก็ควรแยกเป็นสองล็อตตรวจสอบ เพราะสภาวะการปูผงและประวัติความร้อนแตกต่างกัน สำหรับชิ้นงานไนลอน SLS ควรใช้สัดส่วนผงใหม่และผงใช้แล้ว รวมถึงการแบ่งโซนตำแหน่งภายในกระบอก เป็นขอบเขตการจัดล็อต เพื่อหลีกเลี่ยงการรวมชิ้นงานบริเวณแกนกลางและผนังกระบอกเป็นประชากรเดียวกัน หลังจากกำหนดขนาดล็อต N แล้ว คุณลักษณะวิกฤตต่อคุณภาพด้านมิติควรวัดจริง 100% ส่วนพื้นผิวและลักษณะภายนอกให้สุ่มตรวจตาม AQL 2.5 และสมบัติเชิงกลให้เก็บตัวอย่างตามล็อตตรวจสอบ ไม่ใช่เฉลี่ยอย่างง่ายตามจำนวนชิ้นทั้งหมดในคำสั่งซื้อ
2. ชิ้นทดสอบร่วมเตาและทิศทางการเก็บตัวอย่าง: ให้ชิ้นทดสอบเป็นตัวแทนของชิ้นงานส่งมอบ
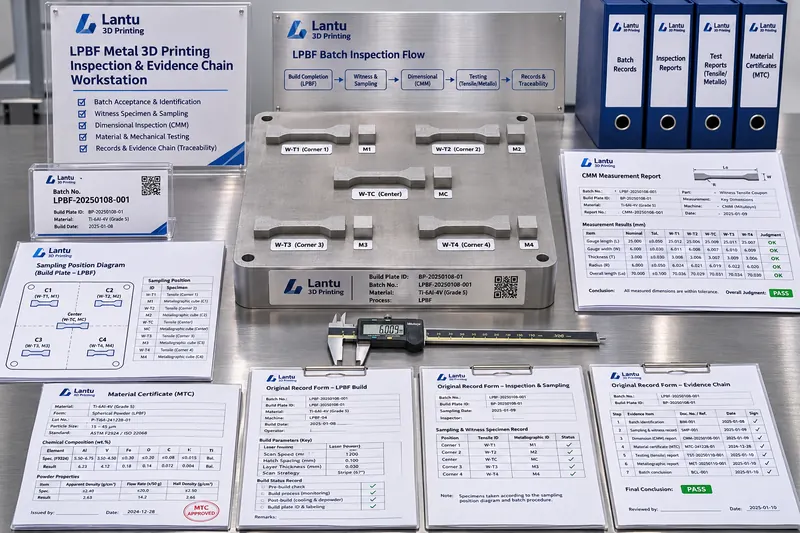
การทดสอบแบบทำลายล้างไม่สามารถทำโดยตรงกับชิ้นงานส่งมอบได้ จึงต้องอาศัยชิ้นทดสอบที่พิมพ์ร่วมเพื่อสร้างความเป็นตัวแทน แนะนำให้จัดวางชิ้นทดสอบร่วมเตาที่มุมทั้งสี่และตำแหน่งกึ่งกลางของแผ่นสร้าง: ชิ้นทดสอบทรงกระบอกในแนวตั้งสำหรับการทดสอบแรงดึง ตาม GB/T 228.1 หรือ ASTM E8 โดยมีเส้นผ่านศูนย์กลางช่วงเกจ 6 mm และความยาวช่วงขนาน 30 mm; ชิ้นทดสอบแนวนอนสำหรับประเมินความไม่สมมาตรตามทิศทาง; พร้อมบล็อกโลหะวิทยาและบล็อกความหนาแน่นขนาด 10×10×10 mm ต้องระบุทิศทางการเก็บตัวอย่างไว้ในรายงานเสมอ ความแตกต่างของค่าการยืดตัวหลังขาดระหว่างชิ้นทดสอบ Ti6Al4V แนวตั้งและแนวนอนมักสูงถึง 20%–40%; การรายงานเพียงทิศทางเดียวเท่ากับปกปิดหน้าตัดที่อ่อนแอที่สุด ชิ้นทดสอบต้องมีหมายเลขล็อต ตำแหน่งพิกัด และวิธีการถอดส่วนรองรับที่สอดคล้องกับชิ้นงานส่งมอบ หากอบชุบความร้อนนอกไลน์ ต้องบันทึกผังการจัดวางในเตาและหมายเลขเส้นโค้งอุณหภูมิของเตา ห้ามใช้คำว่า “ร่วมเตา” อย่างคลุมเครือ
3. จากบันทึกต้นฉบับสู่รายงาน: ความครบถ้วนของข้อมูลไม่ใช่การลงนามย้อนหลัง
รายงานการตรวจสอบเป็นเพียงชั้นของข้อสรุป สิ่งที่สนับสนุนการปล่อยผ่านจริงคือบันทึกต้นฉบับ แนะนำให้ออกแบบฟิลด์ข้อมูลตามหลัก ALCOA+ ได้แก่ ระบุผู้รับผิดชอบได้ เช่น ผู้บันทึก หมายเลขเครื่องจักร และหมายเลขเครื่องมือวัด; ชัดเจน เช่น กำหนดหน่วยและจำนวนหลักนัยสำคัญคงที่ โดย Ra หน่วย μm เก็บทศนิยมสองตำแหน่ง; บันทึกพร้อมเวลา คือบันทึกทันทีเมื่อวัดเสร็จและห้ามป้อนย้อนหลัง; ต้นฉบับ คือเก็บไฟล์พอยต์คลาวด์ต้นฉบับจาก CMM และแถบพิมพ์จากเครื่องชั่งหรือเครื่องวัดความแข็ง; และถูกต้อง คือมีร่องรอยกฎการปัดเศษและการแก้ไขความผิดปกติ บันทึกอิเล็กทรอนิกส์ต้องเปิดใช้ร่องรอยการตรวจสอบ โดยการแก้ไขต้องเก็บค่าก่อนแก้ไข เวลา เหตุผล และบัญชีผู้ปฏิบัติงาน; เอกสารกระดาษต้องแก้ไขด้วยการขีดเส้นเดียวและลงนาม ห้ามระบายทับจนอ่านไม่ออก แม่แบบรายงานต้องผูกกับหมายเลขเวอร์ชันของแม่แบบ และเมื่อออกรายงานต้องแสดงหมายเลขล็อตตรวจสอบ แผนผังตำแหน่งชิ้นทดสอบ สถานะอายุการสอบเทียบของเครื่องมือวัด และเวอร์ชันมาตรฐานที่ใช้อ้างอิงในการตัดสินโดยอัตโนมัติ กรณีข้อพิพาทตัวอย่างหนึ่ง: รายงาน CMM ของขายึดอะลูมิเนียมอัลลอยล็อตหนึ่งระบุว่าผ่าน แต่พอยต์คลาวด์ต้นฉบับแสดงว่าชิ้นงาน 3 ชิ้นมีการเปลี่ยนท่าการจับยึดชั่วคราวโดยไม่มีบันทึก หลังทดสอบซ้ำ ค่าความเรียบของผิวประกอบเปลี่ยนจาก 0.08 mm เป็น 0.14 mm สาเหตุรากไม่ได้อยู่ที่ความแม่นยำของเครื่องจักร แต่อยู่ที่ห่วงโซ่บันทึกขาดตอน
4. การตัดสิน การกักกัน การเก็บตัวอย่าง และการทดสอบซ้ำ: ควบคุมความไม่เป็นไปตามข้อกำหนดให้อยู่ภายในล็อต
แต่ละล็อตตรวจสอบต้องมีชุดเกณฑ์ตัดสินและขอบเขตการจัดการที่ชัดเจน: จะปล่อยผ่านได้ต่อเมื่อคุณลักษณะวิกฤตต่อคุณภาพทั้งหมดผ่าน และสมบัติของชิ้นทดสอบเป็นไปตามเกณฑ์ในข้อตกลงทางเทคนิค หากพบชิ้นงานหนึ่งชิ้นเกินค่าคลาดเคลื่อน ต้องกักกันล็อตนั้นก่อน ตรวจสอบสถานะการสอบเทียบของเครื่องมือวัด แล้วจึงตัดสินตามกฎ “ตรวจซ้ำด้วยการเพิ่มจำนวนตัวอย่างเป็นสองเท่า” ห้ามเพียงคัดชิ้นงานเกินค่าคลาดเคลื่อนออกแล้วส่งมอบส่วนที่เหลือโดยตรง การยอมรับแบบมีเงื่อนไขต้องมีการลงนามร่วมจากฝ่ายออกแบบ กระบวนการ และคุณภาพ พร้อมระบุขอบเขตการใช้และระยะเวลามีผล การยอมรับพิเศษห้ามใช้กับชิ้นส่วนรับภาระความล้า หลังปล่อยผ่าน ให้เก็บตัวอย่างตามล็อตอย่างน้อย 1 ชิ้นงานสำเร็จ 1 ชุดชิ้นทดสอบร่วมเตา 1 บล็อกโลหะวิทยา และ 1 ตัวอย่างผง โดยเก็บรักษาไม่น้อยกว่าระยะประกันตามข้อตกลงทางเทคนิคบวก 12 เดือน สภาพแวดล้อมต้องป้องกันสนิม หลีกเลี่ยงแสง และป้องกันผงดูดความชื้น คุณค่าของตัวอย่างเก็บรักษาอยู่ที่การทดสอบซ้ำ เมื่อพบการรบกวนระหว่างการประกอบ ณ สถานที่ลูกค้า ก็สามารถวัดตัวอย่างเก็บรักษาจากล็อตเดียวกันซ้ำด้วยเครื่องมือวัดเดียวกัน เปลี่ยนข้อพิพาทจาก “ใครจำได้ชัดกว่า” เป็น “วัตถุชิ้นเดียวกันสามารถทดสอบซ้ำได้”
5. รายการดำเนินการและรูปแบบความล้มเหลวที่พบบ่อย
การนำไปใช้ภายใน 30 วันสามารถดำเนินการได้เป็นห้าขั้นตอน: สัปดาห์ที่ 1 กำหนดนิยามล็อตตรวจสอบและกฎการเข้ารหัสหมายเลขล็อตให้คงที่; สัปดาห์ที่ 2 เพิ่มแผนผังการจัดวางชิ้นทดสอบร่วมเตาและช่องพิกัดตำแหน่งที่ต้องกรอกในใบสั่งงาน; สัปดาห์ที่ 3 เปิดใช้การควบคุมเวอร์ชันแม่แบบรายงานและรายการเอกสารแนบบันทึกต้นฉบับ; สัปดาห์ที่ 4 จัดตั้งพื้นที่กักกัน ตู้เก็บตัวอย่าง และ SOP การทดสอบซ้ำ; จากนั้นใช้คำสั่งซื้อจริงหนึ่งล็อตเพื่อฝึกปฏิบัติแบบครบวงจร โดยตรวจว่าการย้อนค้นจากหมายเลขล็อตไปยังใบรับรองผง บันทึกเครื่องจักร เส้นโค้งอบชุบความร้อน และการลงนามรับรองพอยต์คลาวด์ต้นฉบับ สามารถเสร็จสิ้นภายใน 30 นาทีหรือไม่ รูปแบบความล้มเหลวความถี่สูงห้าประการที่ควรระวัง ได้แก่ จัดล็อตตามคำสั่งซื้อแทนที่จะตามกระบอกสร้าง; ชิ้นทดสอบและชิ้นงานส่งมอบอยู่คนละเตาแต่ใช้ข้อมูลสมบัติร่วมกัน; รายงานสวยงามแต่ไม่มีบันทึกต้นฉบับ; คัดชิ้นงานไม่เป็นไปตามข้อกำหนดออกแล้วสถานะล็อตยังคงแสดงว่าปล่อยผ่าน; และตัวอย่างเก็บรักษาไม่มีแผนผังตำแหน่ง ไม่มีระยะเวลาเก็บรักษา และไม่มีเงื่อนไขกระตุ้นการทดสอบซ้ำ
สรุป
ความน่าเชื่อถือด้านคุณภาพของการพิมพ์ 3D ไม่ได้ขึ้นอยู่กับจำนวนหน้าของรายงาน แต่ขึ้นอยู่กับว่า “การจัดล็อตทำซ้ำได้หรือไม่ ชิ้นทดสอบมีความเป็นตัวแทนหรือไม่ บันทึกไม่ถูกแก้ไขหรือไม่ ความไม่เป็นไปตามข้อกำหนดถูกควบคุมหรือไม่ และข้อพิพาทสามารถทดสอบซ้ำได้หรือไม่” เมื่อเชื่อมล็อตตรวจสอบ ชิ้นทดสอบร่วมเตา ทิศทางการเก็บตัวอย่าง บันทึกต้นฉบับ และการทดสอบซ้ำของตัวอย่างเก็บรักษาให้เป็นห่วงโซ่ที่ควบคุมได้ บลูพริ้นต์ 3D จึงทำให้ทุกการส่งมอบจากแบบจำลองดิจิทัลสู่ชิ้นส่วนจริงมีหลักฐานทางวิศวกรรมที่ค้นคืน ใช้ซ้ำ และตรวจสอบได้ แทนที่จะเป็นเพียงใบรับรองผ่านที่แยกขาดจากบริบท
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง