
Einleitung: Warum „prüfungskonform“ nach Serienanlauf dennoch ungültig werden kann
Bei der Lieferung kleiner 3D-Druckserien betrifft der häufigste Qualitätsstreit nicht die Maßabweichung eines einzelnen Teils. Vielmehr kann derselbe Prüfbericht drei Fragen nicht beantworten: Aus welchen Ofenchargen, Pulverzylindern und Anlagenzuständen besteht dieses Los tatsächlich? Wurden zerstörende Prüfproben wirklich im selben Ofen und mit denselben Parametern wie die Lieferteile gefertigt? Lassen sich die Werte im Bericht auf unveränderte Originalaufzeichnungen zurückführen? lantu3D betrachtet den Weg von Zeichnung und Konstruktion bis zur physischen Lieferung als Kette, die über den gesamten Lebenszyklus gesteuert werden muss. Auch das Qualitätsmanagement muss daher von „einen Bericht erstellen“ zu „eine entscheidungsfähige, reproduzierbare und rückverfolgbare Evidenzkette aufbauen“ weiterentwickelt werden.
I. Zuerst das Prüflos definieren, dann über Stichproben sprechen
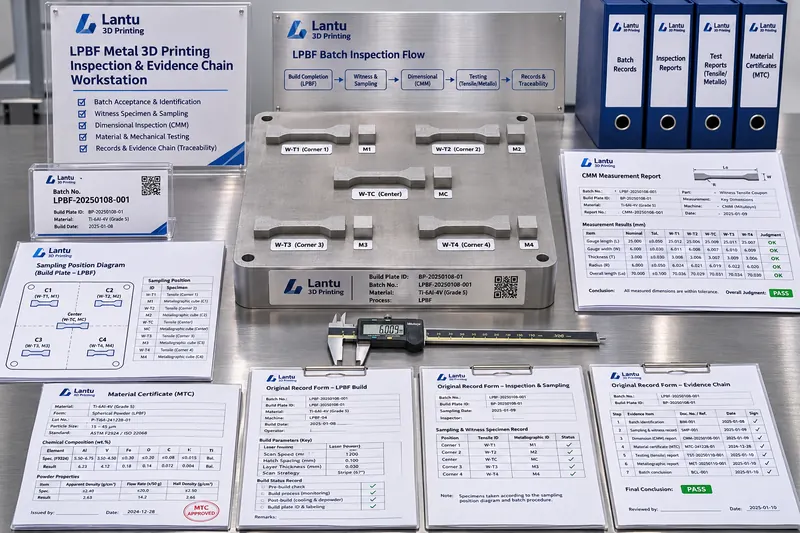
Das Prüflos ist die kleinste Bündelungseinheit der Evidenzkette. Für metallisches LPBF wird eine Losbildung nach dem Vierfachkriterium „Materiallosnummer + Anlagennummer + Prozessparameter-Version + zusammenhängender Bauzyklus“ empfohlen: dasselbe Pulverlos einschließlich dokumentiertem Mischungsverhältnis, dieselbe Anlage, derselbe kontrollierte Parametersatz sowie kein Wechsel der Schutzscheibe und kein Rücksetzen eines Sauerstoffalarms zwischen den Bauvorgängen. Werden 24 Halterungen eines Loses in zwei Bauzylindern gedruckt, müssen sie trotz identischer Parameter in zwei Prüflosen geführt werden, da Pulverauftrag und thermische Historie unterschiedlich sind. Bei SLS-Nylonteilen sollten das Mischungsverhältnis aus Neu- und Altpulver sowie die Positionszonen im Bauzylinder die Losgrenzen bestimmen, damit Teile aus Zylindermitte und Zylinderwand nicht als eine gemeinsame Grundgesamtheit behandelt werden. Nach Festlegung der Losgröße N werden maßkritische CTQs zu 100 % gemessen, Oberfläche und Erscheinungsbild nach AQL 2,5 stichprobengeprüft und mechanische Eigenschaften je Prüflos an Proben untersucht, statt lediglich über die Gesamtstückzahl eines Auftrags zu mitteln.
II. Mitbauproben und Entnahmerichtung: Damit Prüfstäbe für Lieferteile sprechen können
Zerstörende Prüfungen können nicht unmittelbar an Lieferteilen erfolgen; daher müssen mitgedruckte Proben ihre Repräsentativität belegen. Es wird empfohlen, Mitbauproben an den vier Ecken und im Zentrum der Bauplatte zu platzieren: Vertikale zylindrische Proben für Zugversuche gemäß GB/T 228.1 oder ASTM E8 mit 6 mm Durchmesser im Messbereich und 30 mm paralleler Länge sowie horizontale Proben zur Bewertung der Anisotropie. Zusätzlich sind metallografische und Dichteblöcke von 10 × 10 × 10 mm vorzusehen. Die Entnahmerichtung muss im Bericht angegeben werden: Bei Ti6Al4V beträgt der Unterschied der Bruchdehnung zwischen vertikalen und horizontalen Proben häufig 20 % bis 40 %; nur eine Richtung anzugeben, verschleiert den schwächsten Querschnitt. Die Proben müssen dieselbe Losnummer, Positionskoordinaten und Art der Stützstrukturentfernung wie die Lieferteile aufweisen. Erfolgt die Wärmebehandlung extern, sind Beladungsplan und Kennnummer der Ofentemperaturkurve zu dokumentieren; die ungenaue Bezeichnung „mit dem Bauteil im Ofen“ ist unzulässig.
III. Von Originalaufzeichnungen zum Bericht: Datenintegrität ist nicht durch nachträgliche Unterschriften erreichbar
Der Prüfbericht ist lediglich die Ergebnisebene; die tatsächliche Grundlage für die Freigabe sind die Originalaufzeichnungen. Felder sollten nach den ALCOA+-Grundsätzen gestaltet werden: zuordenbar (Aufzeichnender, Anlagennummer, Messmittelnummer), lesbar (feste Einheiten und gültige Stellen, beispielsweise Ra in μm mit zwei Dezimalstellen), zeitnah (Eintrag unmittelbar nach Messabschluss, keine nachträgliche Erfassung), originalgetreu (Aufbewahrung von CMM-Rohpunktwolken sowie Ausdrucken von Waagen und Härteprüfern) und korrekt (dokumentierte Rundungsregeln und nachvollziehbare Korrekturen). Elektronische Aufzeichnungen müssen über Audit Trails verfügen; Änderungen müssen Originalwert, Zeitpunkt, Grund und Benutzerkonto enthalten. Papieraufzeichnungen werden mit einem einzelnen Durchstrich und Unterschrift korrigiert und dürfen nicht geschwärzt werden. Berichtsvorlagen müssen an eine Vorlagenversionsnummer gebunden sein und bei der Ausgabe automatisch Prüflosnummer, Probenpositionsskizze, gültige Kalibrierfristen der Messmittel sowie Versionsnummern der verwendeten Normen ausgeben. Eine typische Streitfallanalyse: Der CMM-Bericht eines Loses von Aluminiumhalterungen war konform, doch die Rohpunktwolken zeigten, dass bei drei Teilen die Aufspannlage vorübergehend geändert worden war, ohne dies zu dokumentieren. Bei der Wiederholungsprüfung driftete die Ebenheit der Montagefläche von 0,08 mm auf 0,14 mm. Die Ursache war nicht die Anlagengenauigkeit, sondern ein Bruch in der Aufzeichnungskette.
IV. Bewertung, Quarantäne, Rückstellmuster und Wiederholungsprüfung: Nichtkonformität im Los einschließen
Jedes Prüflos benötigt eine eindeutige Bewertungsmatrix und klar definierte Dispositionsgrenzen: Eine Freigabe ist nur möglich, wenn alle CTQs konform sind und die Probeneigenschaften die Grenzwerte der technischen Vereinbarung erfüllen. Bei einer Überschreitung an einem Einzelteil ist zunächst das gesamte Los zu sperren und der Kalibrierstatus der Messmittel zu prüfen; anschließend erfolgt die Bewertung nach der Regel „Wiederholungsprüfung mit verdoppelter Stichprobe“. Es ist untersagt, nur das übertolerante Teil auszusortieren und die übrigen Teile direkt auszuliefern. Eine Sonderfreigabe erfordert die gemeinsame Unterschrift von Konstruktion, Prozessengineering und Qualität; Anwendungsbereich und Gültigkeitsdauer sind anzugeben. Eine Ausnahmefreigabe darf nicht für ermüdungsbeanspruchte Bauteile verwendet werden. Nach der Freigabe sind je Los mindestens ein Fertigteil, ein Satz Mitbau-Zugproben, ein metallografischer Block und eine Pulverrückstellprobe aufzubewahren. Die Aufbewahrungsdauer darf nicht kürzer sein als die Gewährleistungsfrist der technischen Vereinbarung plus zwölf Monate; die Lagerung muss vor Korrosion, Licht und Pulverfeuchte schützen. Der Wert von Rückstellmustern liegt in der Wiederholungsprüfung: Stellt der Kunde vor Ort eine Montagekollision fest, kann ein Rückstellmuster desselben Loses mit demselben Messmittel erneut gemessen werden. Der Streit wandelt sich damit von „wer erinnert sich richtig?“ zu „dasselbe Objekt kann erneut geprüft werden“.
V. Umsetzungsliste und häufige Fehlermuster
Eine Umsetzung innerhalb von 30 Tagen kann in fünf Schritten erfolgen: In Woche 1 werden Prüflosdefinition und Codierregeln für Losnummern festgelegt; in Woche 2 werden dem Fertigungsauftrag eine Layoutzeichnung der Mitbauproben und Pflichtfelder für Positionskoordinaten hinzugefügt; in Woche 3 werden Versionskontrolle für Berichtsvorlagen und eine Anlagenliste für Originalaufzeichnungen eingeführt; in Woche 4 werden Quarantänebereich, Rückstellmusterschrank und SOP für Wiederholungsprüfungen eingerichtet. Anschließend wird ein realer Serienauftrag Ende-zu-Ende getestet, um zu prüfen, ob sich vom Loscode ausgehend Pulverzertifikat, Anlagenprotokoll, Wärmebehandlungskurve und Freigabe der Rohpunktwolken innerhalb von 30 Minuten rückverfolgen lassen. Fünf häufige Fehlermuster verdienen besondere Aufmerksamkeit: Losbildung nach Auftrag statt nach Bauzylinder; Proben und Lieferteile aus unterschiedlichen Ofenläufen bei gemeinsamer Verwendung der Leistungsdaten; optisch hochwertige Berichte ohne Originalaufzeichnungen; weiterhin als freigegeben geführte Lose nach Aussortierung nichtkonformer Teile; Rückstellmuster ohne Positionsskizze, Aufbewahrungsfrist und Auslöser für Wiederholungsprüfungen.
Fazit
Die Glaubwürdigkeit der Qualität im 3D-Druck hängt nicht von der Seitenzahl eines Berichts ab, sondern davon, ob die Losbildung reproduzierbar ist, die Proben repräsentativ sind, Aufzeichnungen nicht verändert wurden, Nichtkonformitäten wirksam eingegrenzt werden und Streitfälle erneut geprüft werden können. Wenn Prüflos, Mitbauproben, Entnahmerichtung, Originalaufzeichnungen und Rückstellmusterprüfungen zu einer kontrollierten Kette verbunden werden, kann lantu3D jeder Lieferung vom digitalen Modell bis zum physischen Bauteil technische Nachweise mitgeben, die auffindbar, wiederverwendbar und verifizierbar sind – statt eines isolierten Konformitätszertifikats.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.