
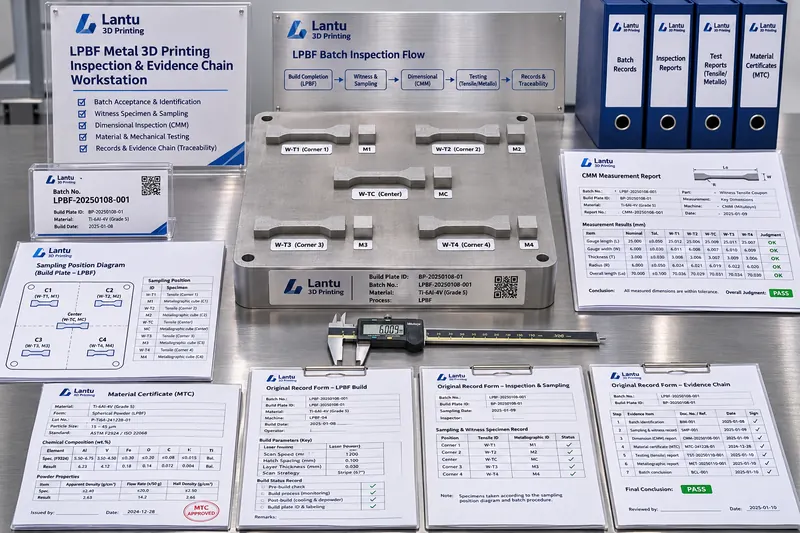
Giriş: Neden “muayeneden geçti” kararı seri üretim sonrasında yine de geçersiz kalabilir?
3D baskı ile küçük partili teslimatlarda en yaygın kalite anlaşmazlığı, tek bir parçanın ölçü toleransını aşması değil, aynı muayene raporunun şu üç soruya yanıt verememesidir: Bu parça partisi tam olarak hangi üretim çevrimlerinden, hangi toz haznelerinden ve hangi ekipman durumlarından oluşmaktadır; tahribatlı test numuneleri gerçekten teslim edilen parçalarla aynı çevrimde ve aynı parametrelerle mi üretilmiştir; rapordaki değerler değiştirilmemiş ham kayıtlara kadar izlenebilir mi? lantu3D, çizimden tasarıma ve fiziksel teslimata kadar olan süreci yaşam döngüsü boyunca yönetilmesi gereken bir zincir olarak görür. Kalite yönetimi de “bir rapor düzenleme” yaklaşımından “karar verilebilir, tekrarlanabilir ve izlenebilir bir parti kanıt zinciri kurma” yaklaşımına geçmelidir.
I. Numune alma hakkında konuşmadan önce muayene partisini tanımlayın
Muayene partisi, kanıt zincirindeki en küçük toplama birimidir. Metal LPBF için “malzeme lot numarası + ekipman numarası + proses parametresi sürümü + kesintisiz üretim çevrimi” dört bileşenine göre parti oluşturulması önerilir: aynı lot numarasına sahip toz, aynı toz karışım oranı kaydı, aynı makine, aynı kontrollü parametre seti ve arada koruyucu cam değişimi veya oksijen alarmı sıfırlaması olmaması gerekir. Bir partideki 24 adet braket iki farklı haznede basılmışsa, parametreler aynı olsa bile iki ayrı muayene partisine ayrılmalıdır; çünkü toz serme koşulları ve ısıl geçmişleri farklıdır. SLS naylon parçalar için ise yeni ve geri kazanılmış toz karışım oranı ile hazne içindeki konum bölgeleri parti sınırını belirlemelidir; hazne merkezi ile hazne duvarındaki parçalar aynı ana kütle olarak birleştirilmemelidir. Parti büyüklüğü N belirlendikten sonra, kritik kalite özellikleri (CTQ) %100 ölçülmeli; yüzey ve görünüm AQL 2,5 seviyesinde örneklenmeli; mekanik özellik numuneleri ise siparişin toplam parça sayısına göre basit ortalama alınarak değil, muayene partisine göre seçilmelidir.
II. Aynı çevrim numuneleri ve numune alma yönü: Test çubuklarının teslim edilen parçalar adına konuşmasını sağlayın
Tahribatlı testler doğrudan teslim edilen parçalarda gerçekleştirilemeyeceğinden, temsil edilebilirlik eş baskılı numuneler aracılığıyla sağlanmalıdır. Üretim plakasının dört köşesine ve merkezine aynı çevrim numuneleri yerleştirilmesi önerilir: dikey yöndeki silindirik numuneler çekme testi için kullanılır (GB/T 228.1 veya ASTM E8 uyarınca, ölçüm uzunluğu bölgesi çapı 6 mm, paralel bölüm uzunluğu 30 mm); yatay yöndeki numuneler ise anizotropiyi değerlendirmek için kullanılır. Ayrıca 10×10×10 mm metalografik bloklar ve yoğunluk blokları yerleştirilmelidir. Numune alma yönü raporda mutlaka belirtilmelidir: Ti6Al4V için dikey ve yatay numunelerin kopma sonrası uzama değerleri arasındaki fark sıklıkla %20–%40'a ulaşır; yalnızca tek bir yönün raporlanması, en zayıf kesitin gizlenmesi anlamına gelir. Numuneler, teslim edilen parçalarla aynı parti numarasını, konum koordinatlarını ve destek kaldırma yöntemini taşımalıdır. Isıl işlem çevrim dışında yapılıyorsa, fırın yükleme planı ve fırın sıcaklık eğrisi numarası kaydedilmeli; “aynı fırın” ifadesi belirsiz biçimde kullanılmamalıdır.
III. Ham kayıtlardan rapora: Veri bütünlüğü sonradan imza atmak değildir
Muayene raporu yalnızca sonuç katmanıdır; serbest bırakma kararını asıl destekleyen unsur ham kayıtlardır. Alanların ALCOA+ ilkelerine göre tasarlanması önerilir: atfedilebilirlik (kayıt yapan kişi, ekipman numarası, ölçüm cihazı numarası), okunaklılık (birimler ve anlamlı basamaklar sabit olmalıdır; örneğin Ra μm iki ondalık basamakla kaydedilir), eşzamanlılık (ölçüm tamamlanır tamamlanmaz kayda girilmelidir; sonradan giriş yasaktır), orijinallik (CMM ham nokta bulutu dosyaları ile terazi/sertlik ölçer çıktıları saklanmalıdır) ve doğruluk (yuvarlama kuralları ile sapma düzeltmeleri iz bırakmalıdır). Elektronik kayıtlarda denetim izi etkinleştirilmeli; her değişiklikte önceki değer, zaman, gerekçe ve kullanıcı hesabı saklanmalıdır. Kâğıt kayıtlarda düzeltmeler tek çizgiyle yapılmalı ve imzalanmalıdır; üzeri karalanmamalıdır. Rapor şablonu bir şablon sürüm numarasına bağlı olmalı; çıktı sırasında muayene parti numarası, numune konum planı, ölçüm cihazı kalibrasyon geçerlilik süresi ve karar kriteri standardının sürüm numarası otomatik olarak eklenmelidir. Tipik bir anlaşmazlık incelemesinde, bir alüminyum alaşımlı braket partisinin CMM raporu uygun bulunmuş; ancak ham nokta bulutu, üç parçanın bağlama konumunun kayıt tutulmadan geçici olarak değiştirildiğini göstermiştir. Yeniden test sonrasında montaj yüzeyi düzlemselliği 0,08 mm'den 0,14 mm'ye sapmıştır. Temel neden ekipman hassasiyeti değil, kayıt zincirinin kopmasıdır.
IV. Karar, karantina, saklanan numuneler ve yeniden test: Uygunsuzluğu parti içinde sınırlayın
Her muayene partisi için açık bir karar dizisi ve işlem sınırı tanımlanmalıdır: Yalnızca tüm CTQ'lar uygunsa ve numune özellikleri teknik anlaşmadaki eşikleri karşılıyorsa serbest bırakma yapılmalıdır. Tek bir parçada tolerans aşımı görülürse, önce parti karantinaya alınmalı, ölçüm cihazının kalibrasyon ve doğrulama durumu incelenmeli, ardından “yeniden muayenede iki kat örnekleme” kuralına göre karar verilmelidir. Tolerans dışı parçaların yalnızca ayıklanarak kalanların doğrudan sevk edilmesi yasaktır. Koşullu kabul; tasarım, proses ve kalite birimlerinin ortak imzasını gerektirir ve kapsamı ile geçerlilik süresi açıkça belirtilmelidir. Özel kabul, yorulma yükü taşıyan parçalarda kullanılmamalıdır. Serbest bırakma sonrasında her partiden en az bir bitmiş parça, bir takım aynı çevrim çekme numunesi, bir metalografik blok ve bir toz saklama numunesi tutulmalıdır. Saklama süresi, teknik anlaşmadaki garanti süresine ek olarak en az 12 ay olmalıdır; ortam paslanmaya karşı korunmalı, ışıktan uzak tutulmalı ve tozun nem çekmesi önlenmelidir. Saklanan numunelerin değeri yeniden test olanağı sağlamasıdır: Müşteri sahada montaj girişimi tespit ettiğinde, aynı partinin saklanan numunesi aynı ölçüm cihazı üzerinde yeniden ölçülebilir; böylece anlaşmazlık “kimin neyi hatırladığı” sorunundan “aynı nesnenin yeniden ölçülebilmesi” konusuna dönüşür.
V. Uygulama kontrol listesi ve yaygın hata türleri
30 günlük uygulama planı beş adımda yürütülebilir: İlk hafta muayene partisi tanımı ve parti numarası kodlama kuralları standartlaştırılır; ikinci hafta iş emirlerine aynı çevrim numunesi yerleşim planı ve konum koordinatları için zorunlu alanlar eklenir; üçüncü hafta rapor şablonu sürüm kontrolü ve ham kayıt ek listesi devreye alınır; dördüncü hafta karantina alanı, numune saklama dolabı ve yeniden test SOP'si oluşturulur. Ardından gerçek bir toplu siparişle uçtan uca tatbikat yapılır; parti numarasından hareketle toz sertifikasına, ekipman günlüklerine, ısıl işlem eğrilerine ve ham nokta bulutu onaylarına erişimin 30 dakika içinde tamamlanıp tamamlanamadığı kontrol edilir. Beş sık hata türü özellikle dikkate alınmalıdır: üretim haznesine göre değil, siparişe göre parti oluşturmak; numuneleri ve teslim edilen parçaları farklı çevrimlerde üretip aynı performans verisini kullanmak; görsel olarak iyi hazırlanmış ancak ham kayıtsız raporlar; uygunsuz parçalar ayıklandıktan sonra parti durumunun hâlâ serbest bırakılmış görünmesi; konum planı, saklama süresi ve yeniden test tetikleyicisi olmayan saklanan numuneler.
Sonuç
3D baskıda kalite güvenilirliği, rapor sayfa sayısına değil; “parti oluşturmanın tekrarlanabilirliğine, numunelerin temsil kabiliyetine, kayıtların değiştirilmemişliğine, uygunsuzlukların kontrol altına alınıp alınmadığına ve anlaşmazlıkların yeniden test edilip edilemediğine” bağlıdır. Muayene partilerini, aynı çevrim numunelerini, numune alma yönünü, ham kayıtları ve saklanan numunelerle yeniden testi kontrollü bir zincire bağlamak, lantu3D'nin dijital modelden fiziksel parçaya her teslimatını aranabilir, yeniden kullanılabilir ve doğrulanabilir mühendislik kanıtlarıyla desteklemesini sağlar; yalnızca bağımsız bir uygunluk sertifikasıyla değil.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.