
引言:为什么「检验合格」仍会在量产后失效
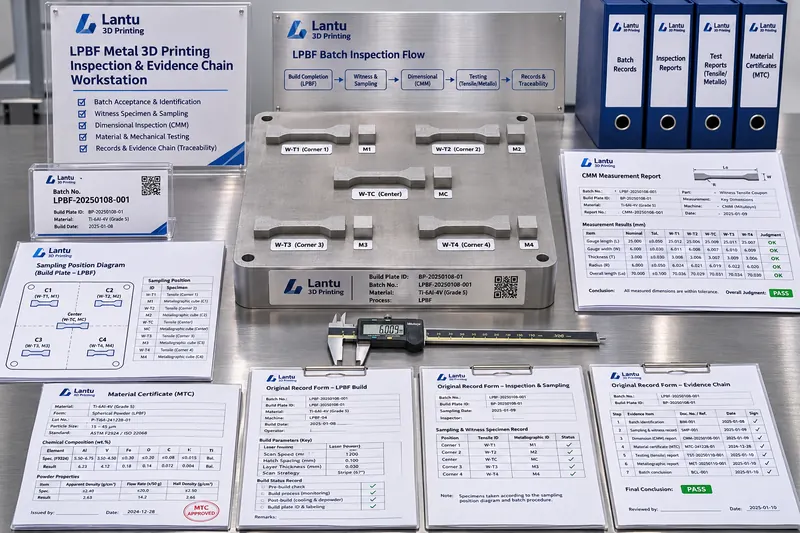
3D打印小批量交付中,最常见的质量争议不是某一件尺寸超差,而是同一份检测报告无法回答三个问题:这批零件到底由哪几炉、哪几缸粉末、哪几次设备状态组成;破坏性试棒是否真的与交付件同炉同参数;报告上的数值能否回溯到未改写的原始记录。蓝图三维把从蓝图、设计到实体交付视为一条需要全生命周期管理的链路,质量管理也必须从「出一份报告」升级为「构建可判定、可复现、可追溯的批次证据链」。
一、先定义检验批,再谈抽样
检验批是证据链的最小归集单元。金属LPBF建议以「材料批号+设备编号+工艺参数版本+连续建造周期」四元组组批:同一批号粉末(含掺配比例记录)、同一台设备、同一套受控参数、且中间未发生保护镜片更换或氧含量报警复位。若一批24件支架分两缸打印,即使参数相同,也应拆成两个检验批,因为铺粉状态与热历史不同。SLS尼龙件则应以粉末新旧掺配比与缸内位置分区作为组批边界,避免把缸心与缸壁的件混为一个总体。批量N确定后,尺寸CTQ按100%实测,表面与外观按AQL 2.5抽检,力学性能按检验批抽取试样,而不是按订单总件数简单平均。
二、随炉试样与取样方向:让试棒替交付件说话
破坏性检测无法直接做在交付件上,必须靠陪打印试样建立代表性。建议在build plate四角与中心布置随炉试样:垂直方向圆柱试棒用于拉伸(按GB/T 228.1或ASTM E8,标距段直径6 mm、平行段长度30 mm),水平方向试棒用于评估各向异性;另置10×10×10 mm金相块与密度块。取样方向必须随报告写明:Ti6Al4V垂直与水平试样的断后伸长率差异常达20%–40%,只报一个方向等于隐藏了最弱截面。试样须带与交付件一致的批次号、位置坐标与支撑去除方式,热处理若为离线进行,必须记录同炉装载图与炉温曲线编号,禁止用「随炉」二字含糊带过。
三、从原始记录到报告:数据完整性不是补签字
检测报告只是结论层,真正支撑放行的是原始记录。建议按ALCOA+原则设计字段:可归属(记录人、设备编号、量具编号)、清晰(单位与有效位数固定,如Ra μm保留两位)、同步(测量完成即写入,禁止事后补录)、原始(保留CMM原始点云文件与天平/硬度计打印条)、准确(修约规则与异常划改留痕)。电子记录应开启审计追踪,修改需保留原值、时间、原因与操作账号;纸质记录划改用单线并签名,不得涂黑。报告模板必须绑定模板版本号,输出时自动带出检验批号、试样位置图、量具校准有效期与判定依据的标准号版本。一次典型争议复盘:某批铝合金支架CMM报告合格,但原始点云显示其中3件装夹姿态被临时更改而未留记录,复验后装配面平面度从0.08 mm漂到0.14 mm,根因不是设备精度而是记录链断裂。
四、判定、隔离、留样与复验:把不合格关在批内
每个检验批给出明确的判定数组与处置边界:CTQ全部合格且试样性能满足技术协议阈值才放行;出现单件超差应先隔离该批、复核量具期间核查状态,再按「复检加倍抽样」规则判定,禁止只把超差件挑出后其余直接发货。让步接收须由设计、工艺、质量三方会签并写明适用范围与有效期,特采不得用于疲劳承载件。放行后按批留样:至少保留1件成品、1组随炉试棒、1份金相块与1份粉末留样,保存期限不短于技术协议质保期加12个月,环境要求防锈、避光、防粉末吸湿。留样的价值在于复验——当客户在现场发现装配干涉时,可用同批留样在相同量具上重测,把争议从「谁记得清」变成「同一对象可再测」。
五、落地清单与常见失效模式
30天落地可按五步推进:第1周固化检验批定义与批号编码规则;第2周在工单中增加随炉试样布置图与位置坐标必填项;第3周上线报告模板版本控制与原始记录附件清单;第4周建立隔离区、留样柜与复验SOP;随后用一个真实批量订单做端到端演练,检查从批号反查到粉末证书、设备日志、热处理曲线、原始点云会签是否能在30分钟内完成。五个高频失效模式值得警惕:按订单而非按建造缸组批;试样与交付件分炉却共用性能数据;报告精美但无原始记录;不合格件挑出后批状态仍显示放行;留样无位置图、无保存期限、无复验触发条件。
总结
3D打印的质量可信度不取决于报告页数,而取决于「组批是否可复现、试样是否有代表性、记录是否未被改写、不合格是否被围堵、争议是否可复验」。把检验批、随炉试样、取样方向、原始记录与留样复验连成一条受控链,蓝图三维才能让每一次从数字模型到实体零件的交付,都带着可被检索、可被复用、可被校验的工程证据,而不是一张孤立合格证。