
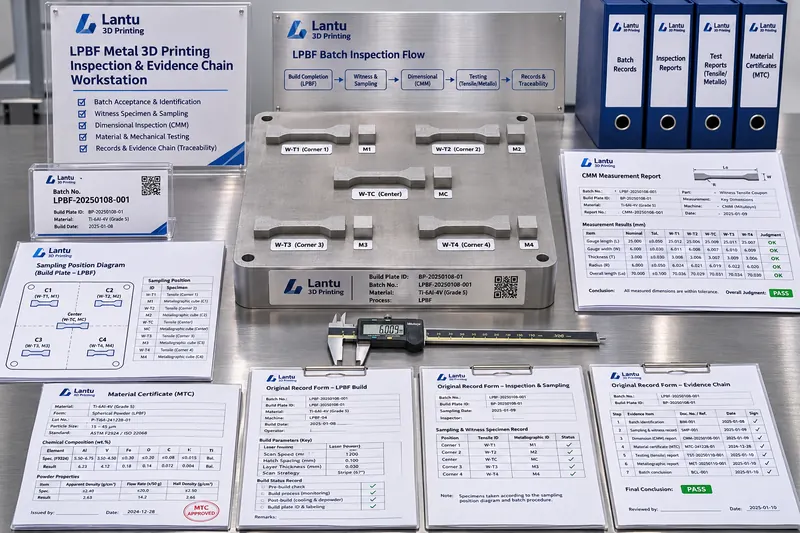
परिचय: «निरीक्षण में स्वीकृत» होने पर भी बड़े पैमाने के उत्पादन के बाद विफलता क्यों होती है
3D प्रिंटिंग के छोटे-बैच वितरण में सबसे आम गुणवत्ता विवाद किसी एक भाग के आयामी टॉलरेंस से बाहर होने का नहीं होता, बल्कि यह होता है कि एक ही परीक्षण रिपोर्ट तीन प्रश्नों का उत्तर नहीं दे पाती: इस बैच के भाग आखिर किन बिल्डों, किन पाउडर चैम्बरों और किन मशीन-स्थिति अवधियों से बने हैं; क्या विनाशकारी परीक्षण के नमूने वास्तव में डिलीवरी भागों के साथ उसी बिल्ड और समान पैरामीटरों में बने थे; और क्या रिपोर्ट के आंकड़ों को अपरिवर्तित मूल अभिलेखों तक वापस ट्रेस किया जा सकता है। ब्लूप्रिंट 3D, ब्लूप्रिंट और डिजाइन से लेकर भौतिक डिलीवरी तक को पूर्ण जीवनचक्र प्रबंधन की मांग वाली श्रृंखला मानता है। इसलिए गुणवत्ता प्रबंधन को भी «एक रिपोर्ट जारी करना» से उन्नत करके «निर्णययोग्य, पुनरुत्पाद्य और अनुरेखणीय बैच साक्ष्य-श्रृंखला बनाना» आवश्यक है।
1. नमूनाकरण पर चर्चा से पहले निरीक्षण बैच परिभाषित करें
निरीक्षण बैच साक्ष्य-श्रृंखला का सबसे छोटा समेकन इकाई है। धातु LPBF के लिए «सामग्री लॉट नंबर + मशीन नंबर + प्रक्रिया पैरामीटर संस्करण + सतत बिल्ड अवधि» के चार-तत्व संयोजन से बैचिंग की अनुशंसा की जाती है: समान लॉट का पाउडर (मिश्रण अनुपात के अभिलेख सहित), समान मशीन, नियंत्रित पैरामीटरों का समान सेट, तथा बीच में सुरक्षात्मक लेंस परिवर्तन या ऑक्सीजन-अलार्म रीसेट न हुआ हो। यदि 24 ब्रैकेटों का एक बैच दो बिल्ड चैम्बरों में प्रिंट किया गया है, तो पैरामीटर समान होने पर भी उसे दो निरीक्षण बैचों में विभाजित करना चाहिए, क्योंकि पाउडर-रीकोटिंग स्थिति और तापीय इतिहास अलग होते हैं। SLS नायलॉन भागों के लिए नए और पुन:प्रयुक्त पाउडर के मिश्रण अनुपात तथा चैम्बर के स्थानिक क्षेत्रों को बैच सीमा माना जाना चाहिए, ताकि चैम्बर केंद्र और दीवार के निकट बने भागों को एक ही समष्टि में न मिलाया जाए। बैच आकार N निर्धारित होने के बाद, आयामी CTQ को 100% मापा जाए, सतह और दृश्य गुणवत्ता का AQL 2.5 के अनुसार नमूनाकरण किया जाए, तथा यांत्रिक गुणों के नमूने निरीक्षण बैच के आधार पर लिए जाएं, न कि केवल ऑर्डर की कुल मात्रा का औसत निकाला जाए।
2. बिल्ड-सहायक नमूने और नमूना दिशा: नमूने को डिलीवरी भाग का प्रतिनिधि बनाइए
विनाशकारी परीक्षण सीधे डिलीवरी भागों पर नहीं किया जा सकता; प्रतिनिधित्व स्थापित करने के लिए साथ में प्रिंट किए गए नमूनों की आवश्यकता होती है। बिल्ड प्लेट के चारों कोनों और केंद्र में बिल्ड-सहायक नमूने लगाने की अनुशंसा है: ऊर्ध्वाधर दिशा के बेलनाकार नमूने तन्य परीक्षण के लिए (GB/T 228.1 अथवा ASTM E8 के अनुसार, गेज खंड व्यास 6 mm और समानांतर खंड लंबाई 30 mm), जबकि क्षैतिज नमूने दिशानिर्भरता के मूल्यांकन के लिए हों; साथ ही 10×10×10 mm के मेटलोग्राफिक ब्लॉक और घनत्व ब्लॉक रखे जाएं। नमूना दिशा को रिपोर्ट में स्पष्ट रूप से दर्ज करना अनिवार्य है: Ti6Al4V के ऊर्ध्वाधर और क्षैतिज नमूनों की टूटने के बाद बढ़ाव दर में 20%–40% तक अंतर सामान्य है; केवल एक दिशा की रिपोर्टिंग सबसे कमजोर क्रॉस-सेक्शन को छिपाने के समान है। नमूनों पर डिलीवरी भागों के अनुरूप बैच नंबर, स्थिति निर्देशांक और सपोर्ट हटाने की विधि अंकित होनी चाहिए। यदि ताप उपचार ऑफलाइन किया गया हो, तो उसी फर्नेस का लोडिंग लेआउट और फर्नेस तापमान-वक्र संख्या दर्ज करनी होगी; केवल «बिल्ड-सहायक» शब्द से अस्पष्टता नहीं छोड़ी जानी चाहिए।
3. मूल अभिलेख से रिपोर्ट तक: डेटा अखंडता केवल बाद में हस्ताक्षर करने का विषय नहीं है
परीक्षण रिपोर्ट केवल निष्कर्ष स्तर है; रिलीज का वास्तविक आधार मूल अभिलेख होते हैं। ALCOA+ सिद्धांतों के अनुसार फील्ड डिजाइन करने की अनुशंसा है: आरोपणीयता (रिकॉर्डकर्ता, मशीन नंबर, मापक उपकरण नंबर), पठनीयता (इकाइयां और प्रभावी अंक स्थिर हों, जैसे Ra μm को दो दशमलव तक रखा जाए), समकालिकता (मापन पूरा होते ही दर्ज किया जाए, बाद में प्रविष्टि निषिद्ध हो), मौलिकता (CMM के मूल पॉइंट-क्लाउड डेटा और बैलेंस/हार्डनेस टेस्टर की प्रिंट स्ट्रिप सुरक्षित रखी जाए), और सटीकता (राउंडिंग नियम तथा असामान्य सुधारों का ट्रेस रखा जाए)। इलेक्ट्रॉनिक अभिलेखों में ऑडिट ट्रेल सक्रिय होना चाहिए; संशोधन में मूल मान, समय, कारण और ऑपरेटर खाता संरक्षित रहना चाहिए। कागजी रिकॉर्ड में सुधार एकल रेखा से काटकर हस्ताक्षर सहित किए जाएं; उन्हें काला कर मिटाया नहीं जाना चाहिए। रिपोर्ट टेम्पलेट को टेम्पलेट संस्करण संख्या से बांधना चाहिए और आउटपुट में निरीक्षण बैच नंबर, नमूना स्थिति आरेख, मापक उपकरण की कैलिब्रेशन वैधता तथा निर्णय मानदंड के मानक संस्करण को स्वतः शामिल करना चाहिए। एक विशिष्ट विवाद के पुनरावलोकन में, एल्यूमीनियम मिश्रधातु ब्रैकेटों के एक बैच की CMM रिपोर्ट स्वीकृत थी, लेकिन मूल पॉइंट-क्लाउड से पता चला कि तीन भागों की फिक्स्चरिंग स्थिति अस्थायी रूप से बदली गई थी और उसका कोई रिकॉर्ड नहीं था। पुनर्परीक्षण के बाद असेंबली सतह की समतलता 0.08 mm से 0.14 mm तक बदल गई। मूल कारण मशीन की सटीकता नहीं, बल्कि रिकॉर्ड श्रृंखला का टूटना था।
4. निर्णय, क्वारंटीन, प्रतिधारण और पुनर्परीक्षण: अस्वीकृति को बैच के भीतर सीमित रखें
प्रत्येक निरीक्षण बैच के लिए स्पष्ट निर्णय सेट और निपटान सीमाएं निर्धारित हों: केवल तब रिलीज किया जाए जब सभी CTQ स्वीकृत हों और नमूना गुण तकनीकी समझौते की सीमाओं को पूरा करें। किसी एक भाग में विचलन मिलने पर पहले उस बैच को क्वारंटीन करें, मापक उपकरण की वैधता स्थिति की पुन:पुष्टि करें, और फिर «पुनर्निरीक्षण में दोगुना नमूनाकरण» नियम के अनुसार निर्णय लें। सीमा से बाहर भाग को केवल हटाकर शेष माल सीधे भेजना निषिद्ध है। रियायत के साथ स्वीकृति पर डिजाइन, प्रक्रिया और गुणवत्ता विभागों के संयुक्त हस्ताक्षर होने चाहिए तथा लागू दायरा और वैधता अवधि स्पष्ट होनी चाहिए; विशेष स्वीकृति का उपयोग थकान-भार वहन करने वाले भागों के लिए नहीं किया जाना चाहिए। रिलीज के बाद प्रत्येक बैच से कम से कम 1 तैयार भाग, 1 सेट बिल्ड-सहायक तन्य नमूने, 1 मेटलोग्राफिक ब्लॉक और 1 पाउडर नमूना सुरक्षित रखा जाए। इनकी संरक्षण अवधि तकनीकी समझौते की वारंटी अवधि में 12 महीने जोड़ने से कम नहीं होनी चाहिए; भंडारण में जंग-रोध, प्रकाश से सुरक्षा और पाउडर को नमी सोखने से बचाने की व्यवस्था हो। प्रतिधारित नमूनों का मूल्य पुनर्परीक्षण में है—जब ग्राहक स्थल पर असेंबली इंटरफेरेंस पाए, तो उसी बैच के प्रतिधारित नमूने को समान मापक उपकरण पर पुनः मापा जा सकता है, जिससे विवाद «किसे क्या याद है» से बदलकर «उसी वस्तु को फिर से मापा जा सकता है» बन जाता है।
5. कार्यान्वयन चेकलिस्ट और सामान्य विफलता पैटर्न
30-दिवसीय कार्यान्वयन को पांच चरणों में आगे बढ़ाया जा सकता है: सप्ताह 1 में निरीक्षण बैच की परिभाषा और बैच नंबर कोडिंग नियमों को स्थिर करें; सप्ताह 2 में कार्य आदेशों में बिल्ड-सहायक नमूना लेआउट और स्थिति निर्देशांक के अनिवार्य फील्ड जोड़ें; सप्ताह 3 में रिपोर्ट टेम्पलेट संस्करण नियंत्रण और मूल रिकॉर्ड संलग्नक सूची लागू करें; सप्ताह 4 में क्वारंटीन क्षेत्र, नमूना भंडारण कैबिनेट और पुनर्परीक्षण SOP स्थापित करें; इसके बाद एक वास्तविक बैच ऑर्डर से एंड-टू-एंड अभ्यास करें और जांचें कि बैच नंबर से पाउडर प्रमाणपत्र, मशीन लॉग, ताप उपचार वक्र और मूल पॉइंट-क्लाउड अनुमोदन तक की खोज 30 मिनट में पूरी हो सकती है या नहीं। पांच उच्च-आवृत्ति विफलता पैटर्नों से सतर्क रहें: बिल्ड चैम्बर के बजाय ऑर्डर के आधार पर बैचिंग; नमूने और डिलीवरी भागों का अलग-अलग बिल्ड में बनना लेकिन समान प्रदर्शन डेटा का उपयोग; आकर्षक रिपोर्ट लेकिन मूल अभिलेखों का अभाव; अस्वीकृत भाग हटाने के बाद भी बैच स्थिति का रिलीज दिखना; तथा प्रतिधारित नमूनों के लिए स्थिति आरेख, संरक्षण अवधि और पुनर्परीक्षण ट्रिगर का अभाव।
निष्कर्ष
3D प्रिंटिंग की गुणवत्ता विश्वसनीयता रिपोर्ट के पृष्ठों की संख्या पर नहीं, बल्कि इस पर निर्भर करती है कि «क्या बैचिंग पुनरुत्पाद्य है, क्या नमूने प्रतिनिधि हैं, क्या रिकॉर्ड अपरिवर्तित हैं, क्या अस्वीकृतियों को नियंत्रित किया गया है, और क्या विवादों का पुनर्परीक्षण संभव है»। निरीक्षण बैचों, बिल्ड-सहायक नमूनों, नमूना दिशाओं, मूल अभिलेखों और प्रतिधारित नमूनों के पुनर्परीक्षण को एक नियंत्रित श्रृंखला में जोड़कर, ब्लूप्रिंट 3D डिजिटल मॉडल से भौतिक भाग तक प्रत्येक डिलीवरी के साथ खोजे जा सकने वाले, पुन: उपयोग योग्य और सत्यापनीय इंजीनियरिंग साक्ष्य प्रदान कर सकता है—न कि केवल एक पृथक अनुरूपता प्रमाणपत्र।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।