
Introduction : pourquoi une même CMM est-elle conforme le matin et hors tolérance lors d’une nouvelle mesure l’après-midi ?
Dans la chaîne de livraison de pièces imprimées en 3D, les litiges dimensionnels proviennent souvent non pas d’un changement de la pièce, mais d’un changement de l’environnement de mesure. Une machine à mesurer tridimensionnelle (CMM) mesure le matin une planéité de 0,06 mm sur une surface d’assemblage, puis obtient 0,11 mm l’après-midi avec le même montage ; un rugosimètre mesure cinq fois de suite le même étalon poli et ses valeurs Ra fluctuent entre 1,6 μm et 2,4 μm. Si le problème est uniquement attribué à la dérive de l’instrument ou à l’opérateur, la capacité du procédé est souvent mal évaluée. Pour les inserts de refroidissement conformes, les pièces à parois minces en treillis et les surfaces d’étanchéité métalliques poreuses issues de la fabrication additive, où les efforts de mesure sont faibles, les densités d’échantillonnage élevées et les dimensions caractéristiques souvent comprises entre quelques et quelques dizaines de micromètres, les microvibrations ambiantes s’ajoutent directement aux nuages de points et aux profils bruts.
lantu3D considère le passage de la conception sur plan à la livraison physique comme une chaîne de cycle de vie vérifiable, dont les données d’inspection constituent les preuves de libération. Cet article ne traite ni du choix des équipements ni de la périodicité d’étalonnage des instruments, mais de la question suivante : sur quelle base l’état vibratoire du sol et de la table, à l’instant même de l’inspection, autorise-t-il la signature d’un rapport de mesure dans une zone de contrôle de précision ? Il s’agit de traiter les microvibrations comme un état mesurable, avec des points de mesure, des seuils, des contrôles par poste, un marquage des données et des règles de déclenchement des contre-mesures.
I. Distinguer d’abord trois niveaux : fondations des équipements, environnement de fabrication et microvibrations de contrôle
Dans les publications techniques existantes, le terme « vibration » apparaît souvent sous trois angles différents qu’il faut séparer. Le premier concerne l’installation des équipements et la réception sur site (SAT) : la référence 10033 exige la confirmation de la capacité portante des fondations et des conditions du site avant livraison, afin d’éviter toute dérive de précision après mise en production ; l’étalonnage annuel 10382 mentionne le tassement des fondations et les changements de sources vibratoires voisines dans les remarques du rapport, comme indications de sources d’erreur. Le deuxième niveau concerne le contrôle de l’environnement de l’atelier (8582) : température, humidité et propreté, ainsi que l’absorption d’humidité par les poudres, visent la stabilité du bain de fusion et protègent la pièce fabriquée. Le troisième niveau, qui est l’objet de cet article, est l’état des microvibrations dans la salle de métrologie ou la zone d’inspection de précision, qui protège la validité des données de mesure utilisées pour statuer sur la conformité.
Ces trois niveaux peuvent partager des termes tels que « fondation », « vibration » et « environnement », mais leurs objets de décision diffèrent : la SAT répond à la question de savoir si l’équipement peut être mis en production ; l’étalonnage détermine si les axes de la machine sont précis ; le contrôle environnemental vérifie si la poudre absorbera l’humidité ; le contrôle des microvibrations détermine si ce nuage de points CMM, ce profil de rugosité ou cette série de coupes reconstruites par CT industriel ont été contaminés par le bruit ambiant. Traiter le troisième niveau comme une simple note annexe des deux premiers revient à laisser un maillon manquant dans le critère de libération.
II. Quatre chaînes par lesquelles les microvibrations affectent la mesure des pièces additives
La première concerne la mesure de profil par contact. Un rugosimètre à palpeur, dont le rayon de pointe est de 2 à 5 μm, balaie la surface ; les surfaces latérales LPBF non polies présentent couramment une Ra de 8 à 20 μm, avec des particules semi-fondues et des vallées de stries de couches déjà abruptes. Un balancement basse fréquence de la table, entre 0,1 et 0,5 Hz, ou des perturbations d’atelier fréquentes de 20 à 80 Hz peuvent être enregistrés comme des ondulations de profil et augmenter systématiquement Ra et Rz. La deuxième concerne les nuages de points CMM. Les guidages sur coussin d’air sont sensibles aux microvibrations continues ; en mode de balayage, le déplacement relatif entre palpeur et pièce modifie les coordonnées des points de déclenchement, ce qui affecte particulièrement les critères de planéité de l’ordre de 0,05 mm sur les pièces minces. La troisième concerne l’optique et la CT. L’interférométrie en lumière blanche et la microscopie confocale reconstruisent des surfaces avec une résolution verticale submicronique ; les vibrations pendant l’exposition ou le balayage peuvent décaler les franges. Dans la CT industrielle, le microdéplacement du plateau porte-pièce peut générer des artefacts de bord sur les coupes reconstruites, interprétés à tort comme un manque de fusion ou de la porosité. La quatrième concerne les lectures fines des balances, duromètres et éprouvettes témoins : les microvibrations compromettent la répétabilité des pesées à 0,1 mg et de la lecture des diagonales d’empreinte.
Critère empirique : mesurer dix fois le même étalon dans une fenêtre calme puis dans une fenêtre perturbée. Si la différence entre les moyennes est inférieure à 10 % de l’erreur maximale admissible et que le rapport des écarts types ne dépasse pas 1,3, l’opération de contrôle peut être considérée comme insensible aux vibrations actuelles. Dès que le rapport des écarts types dépasse 1,5 ou que le décalage de moyenne excède 10 %, l’état vibratoire doit être inscrit parmi les conditions maîtrisées de la méthode de contrôle, et non traité par une simple répétition suivie d’une moyenne.
III. Quatre catégories de points de mesure et des seuils décisionnels
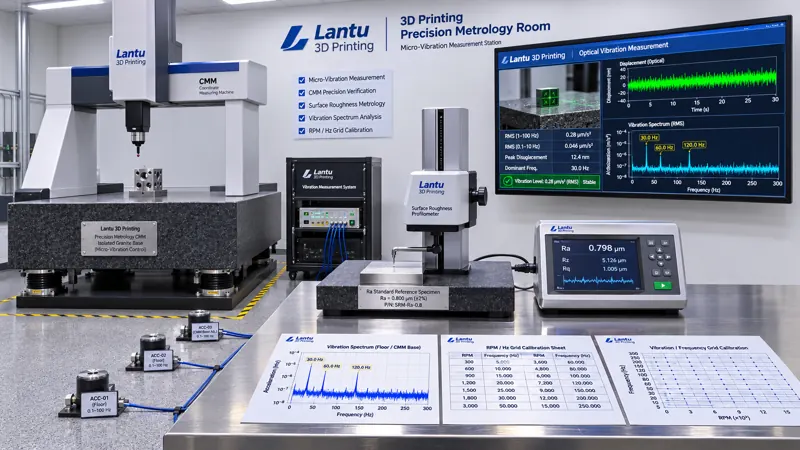
Il est recommandé de disposer quatre niveaux de points de mesure selon la chaîne « source vibratoire — transmission — table — instrument », tous associés à l’identifiant de la zone d’inspection et à un horodatage. Premier niveau, la vibration du sol : installer des accéléromètres basse fréquence aux quatre coins de la salle de métrologie et près du socle de la CMM, avec un échantillonnage ≥200 Hz, afin d’enregistrer la vitesse RMS (mm/s) et la fréquence dominante sur la bande de 1 à 80 Hz. Pour une zone générale de contrôle de précision, l’objectif recommandé selon les courbes VC (Vibration Criterion) est VC-C ou meilleur, avec une vitesse RMS équivalente maintenue à 50 μm/s ou moins ; effectuer une mesure complémentaire durant la référence nocturne ou lors de l’arrêt des équipements. Deuxième niveau, la table antivibratoire : mesurer le ratio de transmission entre table et sol, T=a_table/a_floor ; sur la bande 1–10 Hz, T≤0,3 est conforme, 0,3–0,6 est à surveiller, et >0,6 ou la présence d’un pic de résonance impose l’arrêt d’utilisation du poste. Troisième niveau, l’instrument : consigner selon les contrôles prescrits par le fabricant la pression des coussins d’air de la CMM, l’effort du palpeur du rugosimètre et la répétabilité de positionnement du plateau CT ; en cas d’anomalie vibratoire, exclure d’abord un défaut de coussin d’air ou de serrage. Quatrième niveau, les paramètres environnementaux associés : température de 20±1 ℃, humidité de 45%±10% RH, pression différentielle et événements tels que passage de personnel ou de chariots élévateurs, consignés par contact de porte ou bouton d’événement afin de permettre l’alignement ultérieur avec les lectures anormales.
Les seuils ne doivent pas être arbitrairement plus stricts. Ils peuvent être différenciés selon la catégorie de contrôle : les contrôles de catégorie A (dimensions CTQ, planéité de surfaces d’étanchéité, surface Sa≤1 μm) exigent un RMS au sol ≤25 μm/s, T≤0,2 sur la table et l’absence de passage de personnel dans la minute ; la catégorie B (Ra standard, dimensions d’aspect) peut être relâchée à RMS≤50 μm/s et T≤0,3 ; pour la catégorie C (contrôle visuel, positionnement grossier), seule la consignation est requise, sans interverrouillage. Les seuils de chaque catégorie doivent figurer dans l’instruction de travail de contrôle concernée, et non être affichés au mur comme slogan universel.
IV. Registre de contrôle par poste et libération à trois états A/B/C
Le contrôle des microvibrations doit être formalisé dans un registre à six champs : identifiant de la zone d’inspection ; identifiant du point de mesure et validité de son étalonnage ; valeurs RMS/T mesurées durant le poste ; fréquence dominante et nom du fichier de capture du spectre ; événements associés (manutention, marche/arrêt de la climatisation, usinage d’équipements voisins) ; état de décision et signature. Avant la mise en route, effectuer dix vérifications de répétabilité avec un étalon et consigner l’écart type ; si l’écart par rapport à la référence du dernier poste conforme dépasse 20 %, suspendre d’abord l’émission de rapports.
Les états sont au nombre de trois. État A (libéré) : les quatre niveaux de points de mesure respectent tous les seuils correspondant à leur catégorie, la répétabilité sur étalon est conforme et aucun événement associé n’est présent ; le rapport peut être émis normalement et le dossier de mesure reprend automatiquement le numéro de lot de l’état vibratoire. État B (usage limité et nouvelle mesure) : le RMS ou T dépasse légèrement la tolérance sans excéder 1,5 fois le seuil, et aucun pic de résonance n’est observé ; seuls les contrôles B/C sont autorisés, les contrôles A doivent être répétés dans une fenêtre calme, et les données brutes des deux mesures d’une même pièce doivent être conservées sans écrasement ; le rapport doit indiquer le motif de la nouvelle mesure et les deux résultats. État C (gel) : le RMS au sol dépasse deux fois le seuil de catégorie, un pic de résonance apparaît sur la table, les coussins d’air présentent une anomalie, ou le rapport d’écart type de l’étalon est >1,5 ; arrêter immédiatement l’émission des rapports, geler toutes les données de catégorie A produites sur ce poste depuis le dernier point conforme, puis réexaminer les nuages de points, profils et coupes CT bruts. Si nécessaire, répéter les mesures sur une pièce témoin ; aucune libération dérogatoire ne peut être accordée sans preuve de conformité.
V. Interfaces avec le système qualité existant, sans créer un système parallèle
Le registre des microvibrations ne constitue pas un deuxième système qualité : il ajoute simplement à la chaîne de preuves existante le champ « l’environnement était-il maîtrisé au moment de la mesure ? ». Il s’interface avec le registre des instruments 8499 et le GR&R : les données d’étalons utilisées pour les vérifications intermédiaires doivent comporter le numéro de lot de l’état vibratoire, faute de quoi il est impossible de distinguer la dérive de l’instrument d’une perturbation environnementale. Il s’interface avec les lots d’inspection et les enregistrements bruts de la référence 11305 : les principes ALCOA+ exigent des données contemporaines, originales et attribuables ; les captures de spectre vibratoire et horodatages d’événements doivent donc être conservés comme données brutes, avec traçabilité des modifications. Il s’interface avec les contrôles sous-traités 12084 : si le rapport d’un laboratoire externe est utilisé pour un critère de catégorie A, la demande doit exiger la fourniture du niveau de vibration ambiant pendant l’essai, ou au minimum une déclaration de conformité aux conditions environnementales prévues par la norme de méthode. Il s’interface enfin avec l’étalonnage des équipements 10382 : la mention « changement des sources vibratoires voisines » du rapport annuel doit passer du statut de remarque à celui de valeur mesurable et recalculable ; mesurer et archiver le RMS au sol avant et après étalonnage.
Un déploiement sur 30 jours est recommandé : durant la première semaine, sélectionner la zone d’inspection, installer les points de mesure et établir une référence sur sept jours, afin d’identifier les signatures spectrales des passages de chariots élévateurs et des démarrages/arrêts de compresseurs ; durant la deuxième semaine, intégrer les seuils A/B/C dans trois instructions de travail, puis améliorer l’isolation des postes et les itinéraires de circulation ; durant la troisième semaine, raccorder le registre à six champs aux ordres de travail et aux modèles de rapport, puis réaliser un exercice de perturbation consistant à démarrer volontairement un compresseur au poste voisin ; durant la quatrième semaine, effectuer un exercice de traçabilité de 30 minutes en sélectionnant au hasard un rapport déjà libéré et en exigeant la remontée du numéro de rapport vers le RMS du poste, la capture du spectre, la répétabilité de l’étalon et le signataire, avec un objectif de complétude ≥95%.
VI. Modes de défaillance fréquents et liste de contrôle
Cinq écueils sont fréquents : acheter uniquement une table antivibratoire sans mesurer le ratio de transmission, ce qui peut placer un pic de résonance dans la bande d’utilisation courante ; considérer le rapport de réception des fondations SAT comme une preuve permanente de conformité environnementale et ignorer les nouvelles sources vibratoires apparues après une modification de l’implantation de production ; enregistrer uniquement température et humidité sans tracer les passages de personnel ou de chariots, rendant impossible l’attribution des mesures anormales ; masquer des données contaminées par une nouvelle mesure suivie d’une moyenne, en violation du principe des enregistrements bruts ; appliquer un seuil unique de microvibration à toute l’usine, ce qui rend les exigences trop faibles pour la catégorie A, trop sévères pour la catégorie C, coûteux et incapable de maîtriser les litiges. La liste de contrôle peut être réduite à sept questions : les points de mesure disposent-ils d’un étalonnage valide ? La bande couvre-t-elle 1–80 Hz ? Le T de la table a-t-il été mesuré ? Les dix répétitions sur étalon ont-elles été réalisées ? Les événements associés ont-ils été marqués ? Le rapport permet-il de retrouver le numéro de lot vibratoire ? Le périmètre de gel à l’état C commence-t-il au dernier point conforme ?
Conclusion
À mesure que les critères dimensionnels et surfaciques des pièces additives deviennent plus fins, les faibles perturbations de l’environnement de mesure ne peuvent plus rester de simples « remarques ». En décomposant les microvibrations d’une zone d’inspection de précision en quatre grandeurs mesurables — RMS au sol, ratio de transmission de la table, état de l’instrument et événements associés —, en appliquant des seuils A/B/C selon le contrôle, en reliant chaque rapport à l’état environnemental du moment grâce à un registre par poste, puis en gelant et en retraçant les données en cas de dépassement plutôt qu’en les effaçant par une nouvelle mesure, les nuages de points CMM, profils de rugosité et coupes CT deviennent de véritables preuves de libération reproductibles, réutilisables et vérifiables. Pour lantu3D, l’élément ajouté n’est pas un équipement supplémentaire, mais la condition maîtrisée de « l’instant de mesure » dans la chaîne de preuves allant du modèle numérique à la livraison physique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.