
はじめに:同じCMMで、なぜ午前は合格し午後の再測定では規格外になるのか
3Dプリンティングの納入チェーンにおいて、寸法に関する紛争は部品自体が変化したためではなく、測定環境が変化したために生じることが少なくない。ある座標測定機(CMM)で午前に測定した組立面の平面度が0.06 mmであったのに、午後、同一のクランプ姿勢で再測定すると0.11 mmになることがある。粗さ計で同じ研磨標準片を連続5回測定した場合にも、Ra値が1.6 μmから2.4 μmの間で変動することがある。これを計測器のドリフトまたは作業者だけの問題とすれば、工程能力を誤って判断しかねない。コンフォーマル冷却インサート、ラティス薄肉部品、多孔質金属シール面などの積層造形部品では、測定力が小さく、サンプリング密度が高く、特徴スケールが数μmから数十μmに及ぶことが多い。環境微振動は、原始点群およびプロファイル曲線に直接重畳する。
ブループリント三次元では、設計図から実製品の納入までを監査可能なライフサイクルチェーンと捉え、検査データをそのチェーンにおけるリリース証拠と位置付けている。本稿で扱うのは、どの装置を選定すべきか、計測器をどの頻度で校正に出すべきかではない。精密検査エリアにおいて検査が実施されたその瞬間、床面および台面の振動状態が、なぜその測定報告書への署名を許容できるのかという問題である。微振動を測定可能な状態量として扱い、測定点、閾値、シフトごとの点検、データマーキング、再測定の発動ルールを示す。
1. まず3層を区別する:装置基礎、造形環境、検査時の微振動
既存の技術記事では、「振動」は異なる3つの対象のもとで扱われることが多く、区別が必要である。第1層は装置設置および現地受入試験(SAT)である。10033では、稼働開始後の精度ドリフトを防ぐため、納入前に基礎の耐荷重と設置場所の条件を確認することを求めている。10382の年次校正では、基礎沈下や周辺振動源の変化を誤差要因の注意事項として報告書に記載する。第2層は工場環境の制御(8582)であり、温湿度、清浄度、粉末の吸湿管理は溶融池の安定性に資し、造形品を保護する。第3層が本稿の対象である。すなわち、計量室または精密検査エリアの微振動状態であり、測定データそのものが合否判定に使用可能かを保護する。
これら3者は「基礎」「振動」「環境」という語を共有することがあるが、判断対象は異なる。SATは装置を稼働開始できるかを問う。校正は工作機械の軸精度が正しいかを問う。環境制御は粉末が吸湿するかを問う。微振動制御は、そのCMM点群、その粗さプロファイル、その工業用CT再構成断層画像群が、環境ノイズに汚染されていないかを問う。第3層を前2層の付随的な注記として扱えば、リリース判定基準の一環が欠落する。
2. 微振動が積層造形部品の測定に影響する4つの経路
第1は接触式プロファイル測定である。触針式粗さ計は、先端半径2~5 μmの触針で表面を走査する。未研磨のLPBF側面ではRaが8~20 μm程度となることが多く、半溶融粒子や積層痕の谷部はもともと急峻である。台面の0.1~0.5 Hzの低周波揺動や、20~80 Hzの一般的な工場外乱がプロファイルのうねりとして記録され、RaおよびRzを系統的に高くする。第2はCMM点群である。エアベアリングガイドは継続的な微振動に敏感であり、スキャンモードではプローブとワークの相対変位がトリガ点座標を変化させる。0.05 mm級の平面度基準を持つ薄肉部品は、特に影響を受けやすい。第3は光学測定およびCTである。白色干渉計および共焦点顕微鏡はサブミクロンの縦方向分解能で表面形状を再構成するため、露光または走査中の振動により縞のずれが生じる。工業用CTの再構成断層画像では、試料台の微小移動によりエッジアーティファクトが発生し、未溶融や気孔と誤読される可能性がある。第4は天びん、硬度計および炉同伴試験片の微細な読値であり、微振動により0.1 mg級の秤量や圧痕対角線の読取りの再現性が失われる。
経験的な判定基準として、同一の標準試料を静穏時間帯と外乱時間帯で各10回測定し、平均値差が最大許容誤差の10%未満、かつ標準偏差比が1.3以下であれば、その検査項目は現在の振動に対して感度が低いとみなせる。標準偏差比が1.5を超える、または平均値の偏移が10%を超える場合は、単に再測定して平均を取るのではなく、振動状態を当該測定方法の管理条件として記載しなければならない。
3. 4種類の測定点と判定可能な閾値
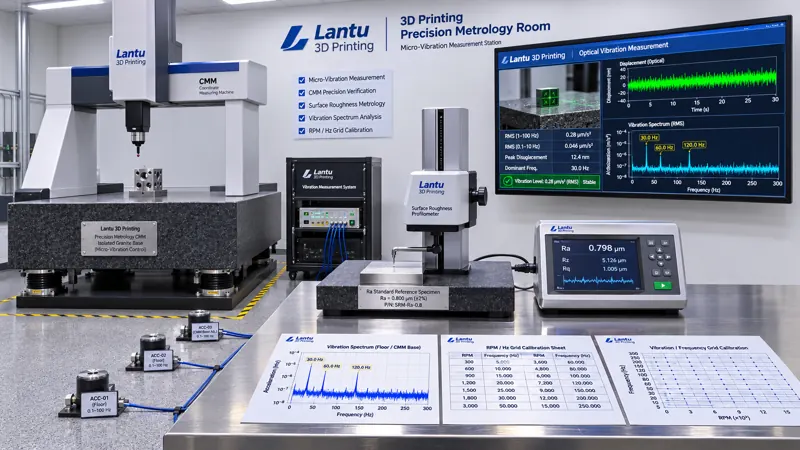
「振動源―伝達―台面―装置」の4層で測定点を配置し、すべてを検査エリア番号およびタイムスタンプに紐付けることを推奨する。第1層は床面振動である。計量室の4隅およびCMM基台付近に低周波加速度計を設置し、サンプリング周波数200 Hz以上で、1~80 Hz帯域のRMS速度(mm/s)および支配周波数を記録する。一般的な精密検査エリアでは、VC(Vibration Criterion)曲線の目標をVC-Cまたはそれ以上とし、等価RMS速度を50 μm/s以下に管理することが望ましい。夜間のベースラインまたは設備停止時にも測定し、比較用として記録する。第2層は除振台面である。台面と床面の伝達率T=a_table/a_floorを測定する。1~10 Hz帯域でT≤0.3を合格、0.3~0.6を監視、>0.6または共振ピークの発生を当該台位の使用停止とする。第3層は装置本体である。CMMのエアベアリング圧力、粗さ計の触針測定力、CT試料台の繰返し位置決め精度を、メーカーの点検項目に従って記録する。振動異常時には、まずエアベアリングおよび締結状態の異常を除外する。第4層は環境の付随量である。温度20±1 ℃、湿度45%±10% RH、差圧、および人の歩行・フォークリフト通過などのイベントを、ドアセンサーまたは簡易イベントボタンで時刻マーキングし、異常読値との事後照合を可能にする。
閾値は厳しければよいわけではない。検査項目別に分類できる。A類(CTQ寸法、シール面平面度、面形状Sa≤1 μm)は、床面RMS≤25 μm/s、台面T≤0.2、かつ1分以内の人の歩行イベントなしを要求する。B類(一般Ra、外観寸法)は、RMS≤50 μm/s、T≤0.3まで緩和できる。C類(目視、粗位置決め)は記録のみとし、インターロックは設けない。各レベルの閾値は、壁に掲示する一般的なスローガンではなく、各検査作業手順書に記載しなければならない。
4. シフト別点検台帳とA/B/Cの3状態リリース
微振動制御は、6項目の台帳として運用に落とし込む。すなわち、検査エリア番号、測定点番号および校正有効期限、当該シフトのRMS/T実測値、支配周波数および周波数スペクトルのスクリーンショットファイル名、付随イベント(搬送、空調の起動停止、隣接設備の加工)、判定状態および署名である。稼働前には標準試料を用いて10回の繰返し性確認を行い、標準偏差を記録する。前回の合格シフトのベースラインから20%を超えて乖離した場合は、報告書の発行を一時停止する。
状態は3段階に分ける。A状態(リリース):4層の測定点がすべて該当レベルの閾値内にあり、標準試料の繰返し性に合格し、付随イベントがない場合である。報告書は通常どおり発行し、測定記録には振動状態ロット番号を自動付与する。B状態(限定使用・再測定):RMSまたはTが軽微に超過しているが1.5倍以下で、共振ピークがない場合である。B/C類の検査のみを許可し、A類項目は静穏時間帯に再測定する。同一部品の2回の原始データはともに保持し、上書きしてはならない。報告書には再測定理由および両方の結果を記載する。C状態(凍結):床面RMSがレベル閾値の2倍を超える、台面に共振ピークが発生する、エアベアリング異常がある、または標準試料の標準偏差比が>1.5である場合である。直ちに報告書の発行を停止し、前回の合格点以降に当該台位で発行されたすべてのA類データを凍結する。原始点群、プロファイル曲線、CT断層画像を再照会し、必要に応じて保管試料で再測定する。適合の証拠を得るまでは、特採リリースを認めてはならない。
5. 既存の品質システムとの接続:別の仕組みを作らない
微振動台帳は第2の品質システムではない。既存の証拠チェーンに、「測定実施時の環境が管理されていたか」という項目を追加するものである。8499の計測器台帳およびGR&Rとの連携では、中間確認用標準試料のデータに振動状態ロット番号を付与する必要がある。これがなければ、計測器ドリフトと環境外乱を区別できない。11305の検査ロットおよび原記録との連携では、ALCOA+が同時性、原本性、帰属性を要求するため、振動スペクトルのスクリーンショットおよびイベントタイムスタンプも原記録として保存し、変更履歴を残す必要がある。12084の委託試験との連携では、外部試験所の報告書をA類基準に使用する場合、委託書で試験期間中の環境振動レベル、または少なくとも方法規格の環境条件に適合している旨の宣言を提出するよう要求する。10382の設備校正との連携では、年次校正報告書の「周辺振動源の変化」を注記から再計算可能な測定点値へ格上げし、校正前後に床面RMSを各1回測定して保管する。
導入は30日間の計画を推奨する。第1週は検査エリアを選定し、測定点を設置して7日間のベースラインを測定し、フォークリフト通路およびコンプレッサー起動停止の周波数スペクトル特性を特定する。第2週はA/B/Cレベル別の閾値を3種類の作業手順書に記載し、台位の除振および歩行動線を改善する。第3週は6項目台帳を作業指図および報告書テンプレートに接続し、「隣接作業位置で意図的にコンプレッサーを起動する」外乱訓練を実施する。第4週は30分間の逆引き訓練を行い、リリース済み報告書を無作為に1件抽出して、報告書番号から当該シフトのRMS、周波数スペクトルのスクリーンショット、標準試料の繰返し性、署名者まで遡れることを確認する。完全性の目標は95%以上とする。
6. よくある故障モードとチェックリスト
代表的な落とし穴は5つある。伝達率を測定せずに除振台だけを購入し、共振ピークがかえって常用帯域に入ること。SATの基礎受入報告書を長期的な環境適合証明とみなし、生産ラインのレイアウト変更後に新たに発生した振動源を見落とすこと。温湿度のみを記録し、人の歩行やフォークリフトのイベントを記録しないため、異常読値の原因を特定できないこと。「もう一度測定して平均を取る」ことで汚染データを隠し、原記録の原則に違反すること。微振動の閾値を工場全体で単一の値に設定し、A類には緩すぎ、C類には厳しすぎる結果となり、コストをかけても紛争を抑えられないことである。チェックリストは次の7問に集約できる。測定点に校正有効期限はあるか、周波数帯域は1~80 Hzをカバーしているか、台面Tを測定したか、標準試料の10回測定を行ったか、付随イベントにマーキングしたか、報告書から振動ロット番号を逆引きできるか、C状態の凍結範囲は前回の合格点から算定しているか。
まとめ
積層造形部品の寸法および表面基準がますます精緻になるにつれ、測定環境のわずかな外乱を「注記」にとどめることはできなくなる。精密検査エリアの微振動を床面RMS、台面伝達率、装置状態、付随イベントという4種類の測定量に分解し、検査項目に応じてA/B/Cの3段階閾値を設定する。シフト別台帳により各報告書をその時点の環境状態に紐付け、超過時には再測定でならすのではなく凍結して再照会する。これにより初めて、CMM点群、粗さプロファイル、CT断層画像は、再現可能、再利用可能、検証可能なリリース証拠となる。ブループリント三次元にとって、これは装置を1台追加することではない。デジタルモデルから実製品の納入に至る証拠チェーンにおける、「測定した瞬間」の管理条件を補完することである。