
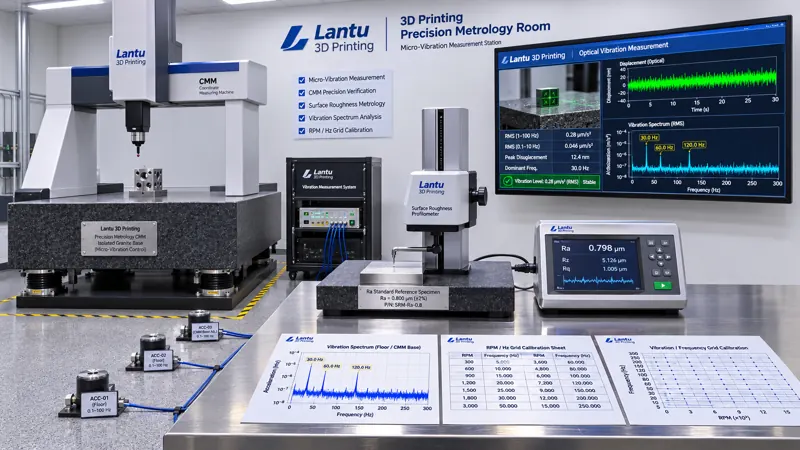
Введение: почему одна и та же КИМ проходит контроль утром, а днем повторное измерение выходит за допуск
В цепочке поставки изделий, изготовленных методом 3D-печати, споры о размерах часто возникают не потому, что изменилась деталь, а потому, что изменилась измерительная среда. Координатно-измерительная машина (КИМ) утром определяет плоскостность монтажной поверхности как 0,06 мм, а повторное измерение днем при том же способе закрепления дает 0,11 мм; прибор шероховатости при пяти последовательных измерениях одного и того же полированного эталонного образца показывает Ra от 1,6 до 2,4 мкм. Если списывать это только на дрейф средства измерений или действия оператора, легко неверно оценить возможности процесса. Для аддитивных деталей, таких как вставки с конформным охлаждением, тонкостенные решетчатые конструкции и пористые металлические уплотнительные поверхности, измерительное усилие невелико, плотность выборки высока, а характерные размеры часто составляют от нескольких до нескольких десятков микрометров. Микровибрации среды напрямую накладываются на исходные облака точек и профильные кривые.
«Ланьту 3D» рассматривает путь от проектирования до поставки физического изделия как проверяемую цепочку жизненного цикла, а данные контроля — как доказательство допуска. В этой статье рассматривается не выбор оборудования и не периодичность поверки средств измерений, а вопрос, на каком основании вибрационное состояние пола и стола в зоне прецизионного контроля в момент измерения позволяет подписать конкретный измерительный отчет: микровибрации рассматриваются как измеряемые параметры состояния с определенными точками контроля, порогами, посменными проверками, маркировкой данных и правилами запуска повторных измерений.
1. Сначала разделите три уровня: фундамент оборудования, среда формования и микровибрации при контроле
В инженерных публикациях термин «вибрация» обычно используется применительно к трем разным объектам, которые необходимо разграничивать. Первый уровень — монтаж оборудования и приемка на площадке (SAT): документ 10033 требует до поставки подтвердить несущую способность фундамента и условия площадки, чтобы избежать дрейфа точности после запуска производства; ежегодная калибровка по документу 10382 включает осадку фундамента и изменение окружающих источников вибрации в примечания к отчету как возможные источники погрешностей. Второй уровень — управление средой в цехе (8582): температура, влажность и чистота, а также защита порошка от влагопоглощения, обеспечивают стабильность ванны расплава и защищают формируемую деталь. Третий уровень — предмет данной статьи: состояние микровибраций в метрологическом помещении или зоне прецизионного контроля, которое защищает пригодность самих измерительных данных для принятия решения о соответствии.
Все три уровня могут использовать слова «фундамент», «вибрация» и «среда», однако объекты решений различаются: SAT отвечает на вопрос, можно ли вводить оборудование в эксплуатацию; калибровка — точны ли оси станка; контроль среды — будет ли порошок поглощать влагу; контроль микровибраций отвечает на вопрос, не загрязнены ли окружающим шумом данное облако точек КИМ, данный профиль шероховатости или данный набор реконструированных срезов промышленной КТ. Сведение третьего уровня к примечанию к первым двум означает отсутствие важного звена в критериях допуска.
2. Четыре механизма влияния микровибраций на измерение аддитивных деталей
Первый механизм — контактное измерение профиля. Профилометр со щупом с радиусом наконечника 2–5 мкм сканирует поверхность; Ra боковой поверхности LPBF без полировки обычно составляет 8–20 мкм, а частично расплавленные частицы и впадины слоев сами по себе имеют крутой профиль. Низкочастотное качание стола 0,1–0,5 Гц или типичные производственные возмущения 20–80 Гц могут быть зарегистрированы как колебания профиля, систематически завышая Ra и Rz. Второй механизм — облако точек КИМ. Аэростатические направляющие чувствительны к постоянным микровибрациям; в режиме сканирования относительное смещение щупа и детали изменяет координаты точек срабатывания, особенно легко поглощая критерий плоскостности тонкостенных деталей на уровне 0,05 мм. Третий механизм — оптические методы и КТ. Белая интерферометрия и конфокальная микроскопия реконструируют форму поверхности с субмикронным разрешением по вертикали; вибрация во время экспозиции или сканирования вызывает смещение полос. В реконструированных срезах промышленной КТ микроперемещения предметного столика могут создавать артефакты на краях, ошибочно интерпретируемые как несплавление или пористость. Четвертый механизм относится к весам, твердомерам и точным показаниям образцов, обработанных совместно с деталью: микровибрации лишают повторяемости взвешивание с разрешением 0,1 мг и считывание диагонали отпечатка.
Практический критерий: один и тот же эталон измеряют по 10 раз в тихом окне и в окне возмущений. Если разница средних значений составляет менее 10% от максимально допустимой погрешности, а отношение стандартных отклонений не превышает 1,3, данный вид контроля можно считать нечувствительным к текущей вибрации. Если отношение стандартных отклонений превышает 1,5 или смещение среднего значения превышает 10%, вибрационное состояние необходимо включить в контролируемые условия данного метода измерений, а не просто повторять измерение и усреднять результат.
3. Четыре типа точек измерения и определяемые пороги
Рекомендуется организовать четыре уровня точек измерения по цепочке «источник вибрации — передача — стол — прибор», привязав все данные к номеру зоны контроля и временной метке. Первый уровень — вибрация пола: в четырех углах метрологического помещения и возле основания КИМ устанавливают низкочастотные акселерометры с частотой дискретизации не менее 200 Гц, регистрируя RMS-скорость вибрации (мм/с) в диапазоне 1–80 Гц и доминирующую частоту. Для обычной зоны прецизионного контроля рекомендуемой целью является кривая VC (Vibration Criterion) уровня VC-C или выше, с эквивалентной RMS-скоростью не более 50 мкм/с; дополнительное измерение проводят ночью или при остановленном оборудовании для получения базовой линии. Второй уровень — виброизолированный стол: измеряют коэффициент передачи между столом и полом T=a_table/a_floor; в диапазоне 1–10 Гц значение T≤0,3 считается соответствующим, 0,3–0,6 требует наблюдения, а при >0,6 или наличии резонансного пика использование данного места должно быть прекращено. Третий уровень — сам прибор: давление в аэростатической системе КИМ, измерительное усилие щупа профилометра и повторяемость позиционирования предметного столика КТ регистрируют согласно контрольным пунктам производителя; при аномальной вибрации сначала исключают неисправности аэростатической системы и креплений. Четвертый уровень — сопутствующие параметры среды: температура 20±1 °C, влажность 45%±10% RH, перепад давления, а также события прохода персонала и погрузчика; их временные метки фиксируют дверным датчиком или простой кнопкой регистрации событий, чтобы затем сопоставлять с аномальными показаниями.
Пороги не должны быть чрезмерно жесткими. Их можно разделить по видам контроля: категория A (критические для качества размеры, плоскостность уплотнительных поверхностей, Sa поверхности ≤1 мкм) требует RMS пола ≤25 мкм/с, T стола ≤0,2 и отсутствия событий прохода персонала в течение 1 минуты; для категории B (обычный Ra, внешние размеры) допустимо RMS≤50 мкм/с и T≤0,3; для категории C (визуальный контроль, грубое позиционирование) выполняется только регистрация без блокировки. Пороги каждого уровня должны быть включены в рабочую инструкцию по соответствующему виду контроля, а не висеть на стене в виде общего лозунга.
4. Посменный журнал контроля и трехстатусный допуск A/B/C
Контроль микровибраций следует оформить как журнал из шести полей: номер зоны контроля, номер точки измерения и срок действия калибровки, фактические значения RMS/T за смену, доминирующая частота и имя файла снимка спектра, сопутствующие события (перемещение грузов/включение или отключение кондиционирования/обработка на соседнем оборудовании), статус решения и подпись. До запуска оборудования проводят десятикратную проверку повторяемости на эталоне и фиксируют стандартное отклонение; если его отклонение от базовой линии предыдущей соответствующей смены превышает 20%, выпуск отчетов сначала приостанавливают.
Предусматриваются три статуса. Статус A (допуск): точки контроля всех четырех уровней находятся в пределах порогов соответствующей категории, повторяемость эталона подтверждена, сопутствующие события отсутствуют; отчет выпускается в штатном порядке, а в измерительные записи автоматически включается номер партии вибрационного состояния. Статус B (ограниченное использование и повторное измерение): RMS или T незначительно превышает допуск, но не более чем в 1,5 раза, резонансный пик отсутствует; разрешены только измерения категорий B/C, а параметры категории A должны быть повторно измерены в тихом окне. Исходные данные обоих измерений одной детали сохраняются без перезаписи, а в отчете указываются причина повторного измерения и оба результата. Статус C (заморозка): RMS пола превышает порог соответствующей категории более чем в 2 раза, на столе появляется резонансный пик, выявлена неисправность аэростатической системы либо отношение стандартных отклонений эталона >1,5; выпуск отчетов немедленно прекращается, а все данные категории A, полученные на данном месте после последней соответствующей точки контроля, замораживаются. Необходимо провести обратную проверку исходных облаков точек, профильных кривых и срезов КТ; при необходимости выполнить повторные измерения на сохраненных образцах. Без получения подтверждающих данных о соответствии условный допуск не допускается.
5. Интерфейсы с существующей системой качества без создания параллельной системы
Журнал микровибраций не является второй системой качества: он лишь добавляет к существующей цепочке доказательств поле «контролировалась ли среда в момент измерения». В связке с журналом средств измерений и GR&R по документу 8499 к данным эталонов для промежуточной проверки необходимо прикладывать номер партии вибрационного состояния, иначе невозможно различить дрейф средства измерений и возмущение среды. В связке с партиями контроля и первичными записями по документу 11305 требования ALCOA+ к своевременности, первичности и атрибутируемости означают, что снимки спектра вибраций и временные метки событий также должны храниться как первичные записи с отслеживанием изменений. В связке с аутсорсинговыми испытаниями по документу 12084, если отчет внешней лаборатории используется для критериев категории A, в заказе следует потребовать предоставления уровня вибрации среды в период измерений либо как минимум заявления о соответствии условиям среды, установленным стандартом метода. В связке с калибровкой оборудования по документу 10382 запись об «изменении окружающих источников вибрации» в ежегодном калибровочном отчете должна быть переведена из примечания в рассчитываемые значения по точкам измерения: RMS пола измеряют и архивируют до и после калибровки.
Рекомендуемый график внедрения — 30 дней: на первой неделе выбирают зоны контроля, размещают точки измерения и снимают базовую линию в течение 7 дней, выявляя спектральные признаки маршрутов погрузчиков и включения/отключения воздушных компрессоров; на второй неделе пороги для категорий A/B/C вносят в три рабочие инструкции, дорабатывают виброизоляцию рабочих мест и маршруты перемещения; на третьей неделе шесть полей журнала интегрируют в заказ-наряды и шаблоны отчетов, а также проводят испытание возмущением с намеренным запуском воздушного компрессора на соседнем участке; на четвертой неделе проводят 30-минутное учение по обратной прослеживаемости, случайно выбирают один уже выпущенный отчет и требуют по его номеру найти RMS данной смены, снимок спектра, повторяемость эталона и подписавшего сотрудника. Целевой уровень полноты — не менее 95%.
6. Распространенные отказы и контрольный список
Существует пять распространенных ошибок: приобрести только виброизоляционный стол, не измеряя коэффициент передачи, в результате чего резонансный пик попадает в часто используемый диапазон; считать отчет SAT о приемке фундамента доказательством долговременного соответствия среды, игнорируя новые источники вибрации после изменения планировки производства; регистрировать только температуру и влажность, но не события прохода персонала и погрузчиков, из-за чего невозможно установить причину аномальных показаний; скрывать загрязненные данные повторным измерением с усреднением, нарушая принцип первичных записей; устанавливать единый порог микровибраций для всего предприятия, делая категорию A слишком мягкой, категорию C чрезмерно жесткой и сохраняя споры при высоких затратах. Контрольный список можно свести к семи вопросам: действительна ли калибровка точек измерения, охватывает ли диапазон 1–80 Гц, измерен ли T стола, выполнены ли 10 измерений эталона, промаркированы ли сопутствующие события, позволяет ли отчет отследить номер партии вибраций, отсчитывается ли область заморозки статуса C от последней соответствующей точки контроля.
Заключение
По мере ужесточения размерных и поверхностных критериев для аддитивных деталей малые возмущения измерительной среды больше нельзя оставлять лишь в «примечаниях». Необходимо разделить микровибрации в зоне прецизионного контроля на четыре измеряемые категории — RMS пола, коэффициент передачи стола, состояние прибора и сопутствующие события; установить трехуровневые пороги A/B/C по виду контроля; привязать каждый отчет к состоянию среды на момент измерения через посменный журнал; а при превышении порогов выполнять заморозку и обратную проверку вместо того, чтобы сглаживать проблему повторными измерениями. Только так облака точек КИМ, профили шероховатости и срезы КТ станут воспроизводимыми, повторно используемыми и проверяемыми доказательствами допуска. Для «Ланьту 3D» это дополняет не отдельную единицу оборудования, а контролируемые условия именно «в момент измерения» в цепочке доказательств от цифровой модели до поставки физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.