
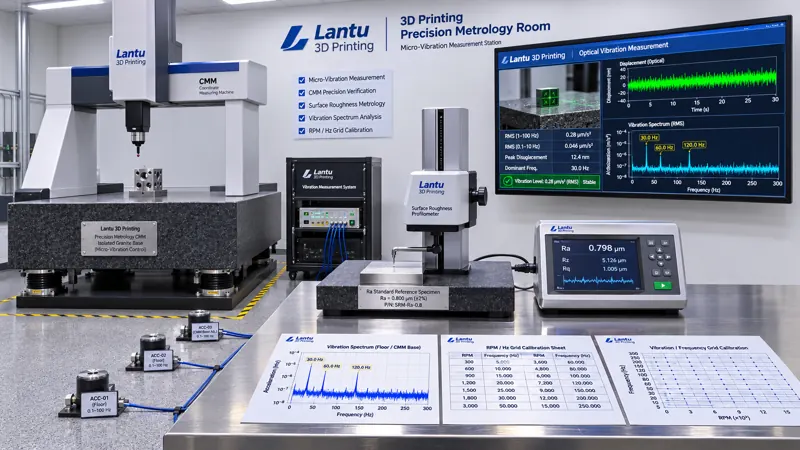
Giriş: Aynı CMM neden sabah uygunken öğleden sonraki tekrar ölçümde tolerans dışına çıkar?
3D baskı teslimat zincirinde boyutsal anlaşmazlıklar çoğu zaman parçanın değişmesinden değil, ölçüm ortamının değişmesinden kaynaklanır. Bir koordinat ölçüm makinesi (CMM) sabah montaj yüzeyinin düzlüğünü 0,06 mm ölçerken, öğleden sonra aynı bağlama konumunda yapılan tekrar ölçüm 0,11 mm verebilir; bir pürüzlülük cihazı aynı parlatılmış referans numuneyi art arda beş kez ölçtüğünde Ra değeri 1,6 μm ile 2,4 μm arasında sıçrayabilir. Sorun yalnızca ölçüm cihazı sürüklenmesine veya operatöre bağlanırsa proses kabiliyeti sıklıkla yanlış değerlendirilir. Konformal soğutma ek parçaları, kafes yapılı ince cidarlı parçalar ve gözenekli metal sızdırmazlık yüzeyleri gibi eklemeli imalat parçalarında ölçüm kuvveti düşüktür, örnekleme yoğunluğu yüksektir ve karakteristik ölçekler çoğunlukla birkaç mikrometre ile onlarca mikrometre arasındadır; ortam mikro titreşimleri doğrudan ham nokta bulutlarına ve profil eğrilerine eklenir.
lantu3D, tasarımdan fiziksel teslimata kadar olan süreci doğrulanabilir bir yaşam döngüsü zinciri olarak ele alır; kontrol verileri ise bu zincirdeki serbest bırakma kanıtıdır. Bu makalenin konusu ekipmanın nasıl seçileceği veya ölçüm cihazlarının ne sıklıkla kalibrasyona gönderileceği değildir; hassas kontrol alanında, kontrolün gerçekleştiği anda zeminin ve masanın titreşim durumu hangi temelde bu ölçüm raporunun imzalanmasına izin verir sorusudur: mikro titreşimi ölçülebilir bir durum değişkeni olarak ele almak ve ölçüm noktaları, eşikler, vardiya bazlı kontroller, veri işaretleme ve tekrar ölçüm tetikleme kuralları belirlemektir.
1. Önce üç katmanı ayırın: ekipman temeli, üretim ortamı ve kontrol mikro titreşimi
Mevcut mühendislik makalelerinde titreşim çoğunlukla üç farklı bağlamda geçer ve bunların ayrıştırılması gerekir. Birinci katman ekipman kurulumu ve saha kabulüdür (SAT): 10033, devreye alma sonrasında hassasiyet kaymasını önlemek için teslimat öncesinde temel taşıma kapasitesi ve saha koşullarının doğrulanmasını gerektirir; 10382'nin yıllık kalibrasyonu ise temel oturmasını ve çevredeki titreşim kaynaklarındaki değişiklikleri hata kaynağı uyarısı olarak rapor notlarına dahil eder. İkinci katman, atölye ortam kontrolüdür (8582): sıcaklık, nem ve temizlik, ergime havuzu kararlılığı ve tozun nem almasının önlenmesi için üretim parçasını korur. Bu makalenin konusu olan üçüncü katman ise metroloji odasının veya hassas kontrol alanının mikro titreşim durumudur; korunan unsur ölçüm verisinin uygunluk kararı vermek için kullanılıp kullanılamayacağıdır.
Bu üç katman temel, titreşim ve ortam gibi terimleri ortak kullanabilir; ancak karar nesneleri farklıdır: SAT, ekipmanın üretime alınıp alınamayacağını; kalibrasyon, tezgâh eksenlerinin doğruluğunu; ortam kontrolü, tozun nem alıp almayacağını; mikro titreşim kontrolü ise bu CMM nokta bulutunun, bu pürüzlülük profilinin ve bu endüstriyel CT yeniden yapılandırma kesitleri grubunun ortam gürültüsüyle kirlenip kirlenmediğini yanıtlar. Üçüncü katmanı ilk iki katmanın ikincil bir notu olarak yazmak, serbest bırakma kriterinde bir halkayı eksik bırakmak demektir.
2. Mikro titreşimin eklemeli imalat parçalarının ölçümünü etkilediği dört zincir
İlki temaslı profil ölçümüdür. Uç yarıçapı 2–5 μm olan styluslu pürüzlülük cihazları yüzeyi tarar; parlatılmamış LPBF yan yüzeylerinde Ra genellikle 8–20 μm'dir ve yarı ergimiş parçacıklar ile katman izlerinin dipleri zaten diktir. Masanın 0,1–0,5 Hz düşük frekanslı salınımı veya tesislerde yaygın olan 20–80 Hz bozulmalar profil dalgalanması olarak kaydedilebilir ve Ra ile Rz'yi sistematik olarak yükseltebilir. İkincisi CMM nokta bulutudur. Hava yataklı kılavuzlar sürekli mikro titreşime duyarlıdır; tarama modunda prob ile iş parçası arasındaki göreli yer değiştirme tetikleme noktası koordinatlarını değiştirir ve 0,05 mm düzeyindeki ince cidarlı parça düzlük kriterleri en kolay şekilde etkilenir. Üçüncüsü optik sistemler ve CT'dir. Beyaz ışık interferometrisi ve konfokal mikroskop, yüzey şeklini mikrometre altı düşey çözünürlükle yeniden oluşturur; pozlama veya tarama sırasındaki titreşim çizgi kaymalarına neden olabilir. Endüstriyel CT'nin yeniden yapılandırılmış kesitlerinde ise numune tablasının mikro hareketi kenar artefaktları oluşturabilir ve bunlar ergimeme veya gözeneklilik olarak yanlış yorumlanabilir. Dördüncüsü terazi, sertlik cihazı ve fırınla birlikte işlenen numunelerdeki hassas okumalardır; mikro titreşim 0,1 mg düzeyindeki tartımları ve indentasyon köşegen ölçümlerinin tekrarlanabilirliğini bozar.
Deneyimsel kriter: Aynı referans parçayı sakin zaman aralığında ve bozulma zaman aralığında ayrı ayrı 10 kez ölçün. Ortalama farkı izin verilen en büyük hatanın %10'undan küçük, standart sapma oranı 1,3'ü geçmiyorsa ilgili kontrol kaleminin mevcut titreşime duyarsız olduğu kabul edilebilir. Standart sapma oranı 1,5'i aşar veya ortalama kayması %10'u geçerse, titreşim durumu basitçe yeniden ölçüp ortalama almak yerine bu ölçüm yönteminin kontrollü koşullarına dahil edilmelidir.
3. Dört tür ölçüm noktası ve karar verilebilir eşikler
Titreşim kaynağı—iletim—masa—cihaz yaklaşımıyla dört katmanlı ölçüm noktası düzeni önerilir; tümü kontrol alanı numarasına ve zaman damgasına bağlanmalıdır. Birinci katman zemin titreşimidir: metroloji odasının dört köşesine ve CMM tabanı yakınına düşük frekanslı ivmeölçerler yerleştirilir; ≥200 Hz örnekleme ile 1–80 Hz bandındaki RMS hız (mm/s) ve baskın frekans kaydedilir. Genel hassas kontrol alanları için VC (Vibration Criterion) eğrisi hedefinin VC-C veya daha iyi olması, eşdeğer RMS hızın 50 μm/s içinde tutulması önerilir; karşılaştırma amacıyla gece taban çizgisi sırasında veya ekipman kapalıyken ek ölçüm yapılmalıdır. İkinci katman izolasyon masasıdır: masa ile zemin arasındaki aktarım oranı T=a_table/a_floor ölçülür. 1–10 Hz bandında T≤0,3 uygundur; 0,3–0,6 gözlem durumudur; T>0,6 olduğunda veya rezonans tepesi görüldüğünde ilgili istasyon kullanım dışı bırakılır. Üçüncü katman cihazın kendisidir: CMM hava yatağı basıncı, pürüzlülük cihazı stylus ölçüm kuvveti ve CT numune tablası tekrarlı konumlandırması üretici kontrol kalemlerine göre kaydedilir; titreşim anormalliğinde önce hava yatağı ve sıkılık durumu dışlanmalıdır. Dördüncü katman çevresel eşlik eden değişkenlerdir: 20±1 ℃ sıcaklık, %45±10 RH nem, basınç farkı ile personel yürüyüşü/forklift geçişi olayları; bunlar kapı kontağı veya basit bir olay düğmesiyle zaman damgalı olarak işaretlenerek anormal okumaların sonradan eşleştirilmesi sağlanır.
Eşikler gereğinden sıkı olmamalıdır. Kontrol kalemlerine göre sınıflandırma yapılabilir: A sınıfı (CTQ boyutlar, sızdırmazlık yüzeyi düzlüğü, Sa≤1 μm yüzey şekli) için zemin RMS≤25 μm/s, masa T≤0,2 ve 1 dakika içinde personel yürüme olayı olmaması gerekir; B sınıfı (genel Ra, görünüş boyutları) için RMS≤50 μm/s ve T≤0,3'e izin verilebilir; C sınıfı (görsel kontrol, kaba konumlandırma) için yalnızca kayıt tutulur, kilitleme uygulanmaz. Her sınıfın eşiği, duvarda genel bir slogan olarak asılmak yerine ilgili kontrol iş talimatında yer almalıdır.
4. Vardiya bazlı kontrol kaydı ve A/B/C üç durumlu serbest bırakma
Mikro titreşim kontrolünü altı alanlı bir kayıtla uygulayın: kontrol alanı numarası, ölçüm noktası numarası ve kalibrasyon geçerlilik süresi, vardiyadaki ölçülen RMS/T değeri, baskın frekans ve spektrum ekran görüntüsü dosya adı, eşlik eden olaylar (taşıma/klima açma-kapama/komşu ekipman işleme), karar durumu ve imza. Çalıştırma öncesinde referans parça üzerinde 10 tekrarlı ölçüm doğrulaması yapın ve standart sapmayı kaydedin; önceki uygun vardiyanın taban çizgisine göre sapma %20'yi aşarsa rapor düzenlemeyi önce durdurun.
Durumlar üçe ayrılır. A durumu (serbest bırakma): dört katmandaki tüm ölçüm noktaları ilgili sınıf eşikleri içindedir, referans parça tekrarlanabilirliği uygundur ve eşlik eden olay yoktur; rapor normal şekilde düzenlenir ve ölçüm kaydına titreşim durumu parti numarası otomatik eklenir. B durumu (sınırlı kullanım ve tekrar ölçüm): RMS veya T hafifçe tolerans dışındadır ancak 1,5 katı aşmaz ve rezonans tepesi yoktur; yalnızca B/C sınıfı kontroller yapılabilir. A sınıfı kalemler sakin zaman aralığında yeniden ölçülmelidir; aynı parçaya ait iki ham veri seti de saklanmalı ve üzerlerine yazılmamalıdır. Raporda tekrar ölçüm nedeni ve her iki sonuç belirtilmelidir. C durumu (dondurma): zemin RMS değeri sınıf eşiğinin 2 katını aşar, masada rezonans tepesi oluşur, hava yatağında anormallik vardır veya referans parça standart sapma oranı >1,5'tir; rapor düzenleme derhal durdurulur, önceki uygun kontrol noktasından sonra bu istasyondan düzenlenen tüm A sınıfı veriler dondurulur ve ham nokta bulutları/profil eğrileri/CT kesitleri geriye dönük incelenir. Gerektiğinde saklanan numunelerle tekrar ölçüm yapılır; uygunluk kanıtı elde edilmeden sapmalı serbest bırakma yapılamaz.
5. Mevcut kalite sistemiyle arayüz: ayrı bir sistem kurmayın
Mikro titreşim kaydı ikinci bir kalite sistemi değildir; mevcut kanıt zincirine ölçüm anında ortamın kontrol altında olup olmadığı bilgisini ekleyen bir alandır. 8499'daki ölçüm cihazı kayıtları ve GR&R ile bağlantılı olarak, periyodik kontrol referans parçası verilerine titreşim durumu parti numarası eklenmelidir; aksi halde cihaz sürüklenmesi ile ortam bozulması ayırt edilemez. 11305'teki muayene partileri ve ham kayıtlarla bağlantılı olarak, ALCOA+ eşzamanlı, özgün ve atfedilebilir kayıt gerektirir; titreşim spektrumu ekran görüntüleri ve olay zaman damgaları da ham kayıt olarak saklanmalı, değişiklik izleri korunmalıdır. 12084'teki dış kaynaklı testlerle bağlantılı olarak, harici laboratuvar raporu A sınıfı kriter için kullanılacaksa sipariş formunda karşı tarafın test süresince ortam titreşim sınıfını sunması veya en azından yöntem standardının ortam koşullarına uyduğunu beyan etmesi istenmelidir. 10382'deki ekipman kalibrasyonuyla bağlantılı olarak, yıllık kalibrasyon raporundaki çevredeki titreşim kaynaklarındaki değişiklik ifadesi not olmaktan çıkarılıp yeniden hesaplanabilir ölçüm noktası değerine dönüştürülmeli; kalibrasyon öncesi ve sonrası zemin RMS değeri ölçülerek arşivlenmelidir.
Önerilen uygulama takvimi 30 gündür: 1. haftada kontrol alanını seçin, ölçüm noktalarını kurun ve 7 günlük taban çizgisi ölçümü yapın; forklift güzergâhları ile hava kompresörü açma-kapama işlemlerinin spektrum özelliklerini belirleyin. 2. haftada A/B/C sınıflarına göre eşikleri üç iş talimatına yazın, istasyon izolasyonunu ve yürüme güzergâhlarını iyileştirin. 3. haftada altı alanlı kaydı iş emirleri ve rapor şablonlarıyla entegre edin; komşu istasyonda hava kompresörünün kasten çalıştırıldığı bir bozulma tatbikatı yapın. 4. haftada 30 dakikalık geriye dönük izleme tatbikatı gerçekleştirin: rastgele serbest bırakılmış bir rapor seçin ve rapor numarasından aynı vardiyadaki RMS değerine, spektrum ekran görüntüsüne, referans parça tekrarlanabilirliğine ve imzalayana kadar iz sürülmesini isteyin; hedef tamlık oranı ≥%95'tir.
6. Yaygın hata modları ve kontrol listesi
Beş yaygın tuzak vardır: yalnızca izolasyon masası satın alıp aktarım oranını ölçmemek; bu durumda rezonans tepesi sık kullanılan frekans bandına düşebilir. SAT temel kabul raporunu uzun vadeli ortam uygunluk kanıtı saymak; üretim hattı yerleşimi değiştikten sonra oluşan yeni titreşim kaynaklarını göz ardı etmek. Yalnızca sıcaklık ve nemi kaydedip personel/forklift olaylarını kaydetmemek; bu durumda anormal okumalar nedensel olarak açıklanamaz. Kirlenmiş verileri yeniden ölçüp ortalama alarak gizlemek; bu, ham kayıt ilkesini ihlal eder. Mikro titreşim eşiğini tüm tesis için tek bir değer yapmak; bu da A sınıfını gereğinden gevşek, C sınıfını gereğinden sıkı hale getirir, maliyeti artırır ancak anlaşmazlıkları yine de kontrol edemez. Kontrol listesi yedi soruya indirgenebilir: Ölçüm noktalarının kalibrasyon geçerliliği var mı? Frekans bandı 1–80 Hz'i kapsıyor mu? Masa T değeri ölçüldü mü? Referans parça 10 kez ölçüldü mü? Eşlik eden olaylar işaretlendi mi? Rapor üzerinden titreşim parti numarasına geriye doğru iz sürülebiliyor mu? C durumu dondurma kapsamı önceki uygun noktadan itibaren mi hesaplanıyor?
Sonuç
Eklemeli imalat parçalarının boyut ve yüzey kriterleri giderek daha hassas hale geldikçe, ölçüm ortamındaki küçük bozulmalar not düzeyinde bırakılamaz. Hassas kontrol alanı mikro titreşimini zemin RMS değeri, masa aktarım oranı, cihaz durumu ve eşlik eden olaylar olmak üzere dört ölçülebilir bileşene ayırmak; kontrol kalemlerine göre A/B/C üç seviyeli eşikler belirlemek; her raporu vardiya bazlı kayıtlarla o andaki ortam durumuna bağlamak; limit aşıldığında verileri yeniden ölçerek düzleştirmek yerine dondurup geriye dönük incelemek, CMM nokta bulutlarının, pürüzlülük profillerinin ve CT kesitlerinin gerçekten tekrarlanabilir, yeniden kullanılabilir ve doğrulanabilir serbest bırakma kanıtları olmasını sağlar. lantu3D için tamamlanan unsur bir ekipman değil, dijital modelden fiziksel teslimata uzanan kanıt zincirindeki ölçüm anının kontrollü koşuludur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.