
Introduction : pourquoi une simple notification fournisseur peut invalider tout un lot de pièces
Les chaînes de matériaux et de sous-traitance en impression 3D sont fortement interconnectées : la distribution granulométrique, la teneur en oxygène et le taux de mélange de poudre recyclée d’une même nuance de poudre métallique ; le point de fusion et la fluidité d’une même qualité de poudre PA12 ; voire l’origine de procédé d’une même référence de vitre de protection, de détergent ou de four de traitement thermique, peuvent dériver lorsqu’un fournisseur change discrètement de site de production, d’équipement, de formulation ou arrête un produit. Pour une plateforme telle que lantu3D, qui couvre la gestion du cycle de vie complet depuis les plans et la conception jusqu’à la livraison physique, la question n’est pas de savoir si la notification a été reçue, mais si elle peut être traduite en un événement technique qualifiable, séparable par lots et traçable. Si une notification de changement fournisseur (PCN) reste simplement dans un e-mail des achats, tandis que l’atelier continue à fabriquer selon l’ancienne gamme et que les lots d’inspection sont constitués selon l’ancienne version des paramètres, les pièces reçues par le client peuvent présenter, malgré une apparence identique, des ruptures de performances mécaniques, de stabilité dimensionnelle ou de déclaration de conformité.
I. Définir d’abord l’objet : une PCN n’est ni un ECN interne ni une demande de modification client
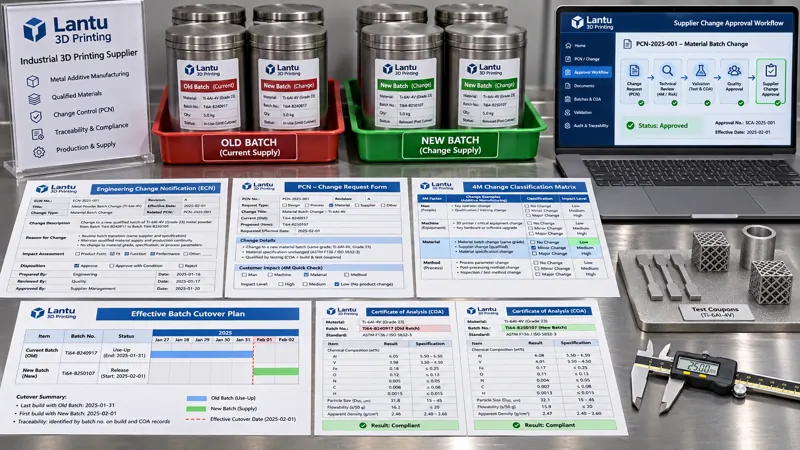
Une PCN concerne une modification initiée par un fournisseur externe, reçue et traitée par l’entreprise. Un ECN interne (Engineering Change Notice) répond généralement à la question suivante : « après une modification de plan par le client ou par notre entreprise, comment basculer les modèles, encours, stocks, outillages et devis ? » ; une modification des exigences client répond à la question : « comment réviser les spécifications d’acceptation ? » ; l’homologation fournisseur et le sourcing répondent à la question : « qui choisir et à quelles conditions acheter ? ». Une PCN répond quant à elle à la question suivante : « qu’est-ce que le fournisseur déjà retenu fait évoluer de l’ancien vers le nouvel état, à partir de quel lot d’application, l’acceptons-nous, une validation du changement est-elle nécessaire et devons-nous en informer le client ? ». Une fiche PCN exploitable doit au minimum être liée au code fournisseur, à la référence article, à la version article, à la catégorie de changement, à la description avant/après, au motif, au numéro interne de changement du fournisseur, au lot ou à la date d’application prévu, aux numéros d’échantillon et de COA/COC, à la date limite d’achat du dernier lot de l’ancienne matière, ainsi qu’au contact et à l’horodatage d’émission. Une « notification de changement » sans champ de lot d’application ne permet pas de définir la frontière entre stock et encours ; techniquement, elle ne peut être considérée que comme une information, non comme un document maîtrisé.
II. Classer les changements selon les 4M1E, plutôt que de tout requalifier ou tout libérer
Il est recommandé de répartir les changements selon les cinq catégories 4M1E : matière (origine de la poudre, procédé d’atomisation, plage granulométrique, proportion de poudre recyclée, formulation de résine, règle de lot de filament) ; machine et outillage (équipements de production du fournisseur, équipements de tamisage, fours de traitement thermique, numéro de cavité de moule) ; méthode (nettoyage, passivation, emballage, norme ou fenêtre de paramètres des méthodes d’essai) ; personnel et site (transfert d’une opération critique, sous-traitance secondaire d’une opération externalisée, déménagement d’un site de production) ; environnement/conformité (déclaration REACH/SVHC, exemption RoHS, changement de prestataire de traitement des déchets dangereux). Pour chaque catégorie, il faut d’abord déterminer si elle affecte les CTQ et fenêtres de procédé gelés, puis appliquer un traitement à trois niveaux A/B/C : le niveau A peut affecter la sécurité, la fatigue ou des caractéristiques réglementées, notamment pour les implants ou l’aéronautique ; par défaut, les nouveaux lots ne doivent pas être utilisés en fabrication avant la réalisation d’échantillons, d’éprouvettes témoins de four, d’un contrôle intégral des CTQ et, si nécessaire, l’approbation écrite du client. Le niveau B affecte la stabilité du procédé sans modifier les critères d’acceptation ; il exige une validation comparative sur au moins trois builds indépendants ainsi qu’un contrôle renforcé du premier lot. Le niveau C ne concerne que la documentation ou l’étiquetage de l’emballage ; un contrôle de cohérence documentaire et une vérification de l’identification du premier lot suffisent. La conclusion de classification doit être enregistrée dans le registre PCN et liée à la version des données de base article.
III. Validation du changement : démontrer par des données vérifiables l’équivalence entre ancien et nouvel état, ou la nécessité d’un changement de version
Pour les poudres métalliques, il est recommandé de comparer au minimum D10/D50/D90, l’écoulement Hall, les densités apparente et tassée, les variations d’oxygène et d’azote, ainsi que la proportion de particules satellites et creuses ; des éprouvettes standard doivent ensuite être imprimées avec le même jeu de paramètres afin de mesurer la densité, les propriétés en traction et les dimensions critiques. Pour les polymères tels que le PA12, il convient de comparer les fenêtres de fusion/cristallisation, la viscosité ou la fluidité à l’état fondu, la teneur en humidité et la résistance d’éprouvettes standard. La validation ne peut pas se limiter à constater que les valeurs du COA fournisseur sont dans les spécifications : elle doit être reproduite sur nos propres équipements, avec nos propres jeux de paramètres et notre propre chaîne de post-traitement. Il est recommandé d’utiliser des échantillons conservés de l’ancien lot comme référence : trois pièces dans l’ancien état et trois dans le nouvel état, avec évaluation des caractéristiques critiques au moyen du même instrument de mesure, dans la même orientation d’échantillonnage et selon les mêmes règles de lot d’inspection. Pour conclure à une équivalence de niveau B, la dérive des moyennes inter-lots sur trois builds indépendants successifs doit être inférieure à un tiers de l’écart-type historique, et aucune valeur ne doit se situer à moins de 10 % de la limite de tolérance CTQ. Si l’écart est significatif, il ne s’agit pas simplement d’une notification lue : un ECN interne doit être déclenché afin de mettre à jour la gamme, la version du jeu de paramètres, les règles de lot d’inspection, la grille de chiffrage et les documents de référence de l’accord technique, tout en précisant à partir de quel numéro de build les nouveaux paramètres s’appliquent.
IV. Séparation des lots et stocks : formaliser « à partir de quel sac » à l’aide de quatre statuts
Le point le plus susceptible d’échapper au contrôle dans une PCN est le mélange, sous un même numéro de lot, de l’ancienne matière, de la nouvelle matière, des encours et des pièces déjà livrées. Il est recommandé de créer dans le WMS/MES quatre statuts pour chaque matière concernée : ancien lot libéré, ancien lot gelé en attente d’utilisation, nouveau lot en attente de validation, nouveau lot libéré. Les stocks doivent être inventoriés sac par sac selon le numéro de scellé de contenant et le numéro de lot, en enregistrant le poids brut, la tare, le poids net, l’emplacement, le numéro de rapport d’inspection et le numéro de PCN. Les builds en cours doivent être recherchés à partir de « l’horodatage de lancement + l’identification de l’ancien lot + le numéro d’équipement + le hash du jeu de paramètres » ; les pièces d’un même build traversant le point de bascule ne doivent pas être regroupées dans un même lot d’inspection, mais séparées en sous-lots d’ancienne et de nouvelle matière, avec des éprouvettes témoins distinctes. La possibilité d’utiliser intégralement l’ancien lot doit être déterminée conjointement par la conclusion de classification, les clauses contractuelles client et la quantité restante : pour un changement de niveau A, l’ancien lot ne peut généralement pas continuer à être utilisé sans autorisation ; pour un changement de niveau C, son utilisation selon le principe premier entré, premier sorti est admise, mais le bordereau d’expédition doit indiquer le lot d’application. Les lots déjà livrés ne font pas automatiquement l’objet d’un rappel du fait d’une PCN, mais il doit être possible, à partir du numéro de série d’une pièce, de remonter en 30 minutes au numéro de PCN fournisseur, au COA de l’ancien lot, au numéro de lot d’inspection et à la version du rapport, pour audit client ou contre-expertise en cas de litige.
V. Limites client et contractuelles : quand une approbation écrite est obligatoire
La nécessité d’informer le client ne dépend pas de l’ampleur du changement, mais du fait qu’il touche ou non un « élément gelé » dans l’accord technique. Si l’accord spécifie la nuance de matériau, le fournisseur et l’origine, le verrouillage du lot de poudre, la limite de mélange de poudre recyclée, un four de traitement thermique désigné ou une méthode d’essai imposée, toute modification de ces champs requiert l’approbation écrite du client. Si l’accord ne spécifie que les indicateurs de performance et les critères d’acceptation, et que les validations A/B/C démontrent que les états ancien et nouveau satisfont tous deux aux critères, le dossier peut être clôturé en interne avec conservation des preuves dans les enregistrements de lot, sous réserve que les documents d’expédition restent traçables. Les conditions d’achat doivent prévoir à l’avance le préavis PCN — généralement 30 à 90 jours, et au moins 120 jours recommandés pour un arrêt de produit/EOL —, la fenêtre d’achat du dernier lot, l’obligation de fournir les échantillons et COA, l’interdiction par défaut de la sous-traitance secondaire, l’interdiction de mettre en œuvre unilatéralement toute modification de caractéristique critique, ainsi que les limites de responsabilité en cas de coûts de recontrôle, de retouche ou de perte de délai dus à une absence de notification. Cela permet de transformer le problème « le fournisseur a changé de lot sans nous le dire » d’un litige en une obligation contractuelle exécutable.
VI. Liste de déploiement et modes de défaillance courants
Champs minimaux du registre : numéro PCN, code fournisseur, référence article, catégorie de changement, attribution 4M1E, niveau A/B/C, lot/date d’application, numéro de rapport de validation, numéro d’ECN interne, numéro d’ordre de traitement des stocks, numéro d’approbation client, enregistrement d’obsolescence des documents précédents, résultat du contrôle renforcé du premier lot, date de clôture. Cinq barrières de contrôle : D1 réception et numérotation par les achats ; D2 classification conjointe technique/qualité ; D3 validation et gel de la version des données de base article ; D4 séparation des stocks, encours et lots d’inspection ; D5 revue à 30 jours après libération du premier lot. Cinq défaillances sont fréquentes : archiver la PCN comme un e-mail de devis sans l’intégrer aux documents maîtrisés ; ne vérifier que le COA fournisseur sans valider la chaîne de procédé interne ; indiquer « à partir du mois prochain » comme lot d’application, ce qui entraîne le mélange de matières dans une même cuve ; libérer en interne une matière « de qualité équivalente » alors que l’accord technique client a gelé le fournisseur ou l’origine ; laisser l’ancien jeu de paramètres accessible depuis l’équipement après clôture de la PCN. Chaque semaine, effectuer un exercice de traçabilité sur un ou deux PCN clôturés, avec l’exigence de remonter en 30 minutes, à partir de n’importe quel produit fini, au numéro de PCN, aux COA des lots ancien/nouveau, au rapport de validation et aux enregistrements d’approbation. L’objectif de réussite dès la première tentative ne doit pas être inférieur à 95 %.
Conclusion
La valeur technique d’une notification de changement fournisseur ne réside pas dans sa simple réception, mais dans la transformation d’une évolution externe en objet maîtrisé : un numéro unique, une attribution 4M1E, une classification A/B/C, une validation d’équivalence, un lot d’application et quatre statuts de stock, des limites d’approbation client et une chaîne de preuves consultable. lantu3D peut ainsi maintenir les matériaux, procédés, inspections, livraisons et clauses commerciales sur une même chaîne de cycle de vie, afin que les changements chez les fournisseurs externes ne compromettent pas la cohérence entre conception et livraison physique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.