
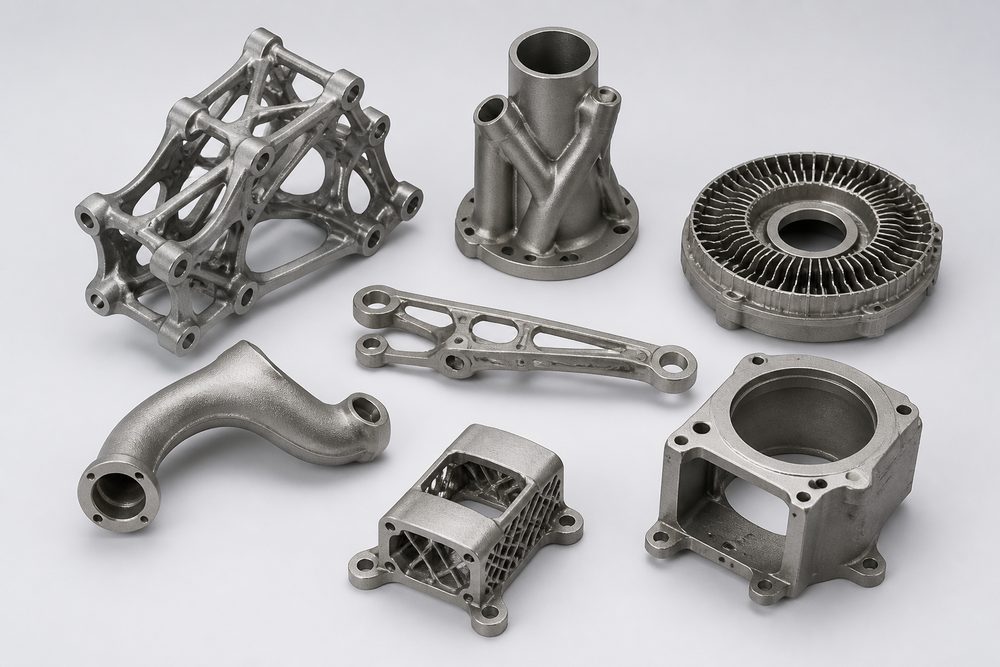
引言:铝合金SLM打印的工艺挑战
在航空航天、汽车制造等领域,轻量化铝合金零件需求持续增长。某航空结构件制造商采用SLM技术生产AlSi10Mg支架零件时,初期合格率仅为65%,主要缺陷包括气孔率过高(>2%)、表面粗糙度差(Ra>15μm)、拉伸性能不稳定(波动范围±50MPa)。经工艺诊断,核心问题在于工艺参数窗口选择不当、热处理工艺缺失以及后处理流程不规范。
根据行业统计数据,SLM成形AlSi10Mg零件的致密度可达97%-99.5%,拉伸强度可达400-500MPa,延伸率6%-12%。然而,不同工艺参数组合下,性能差异可达30%以上。如何系统优化工艺参数、控制缺陷、提升性能,成为工程应用的关键问题。
一、AlSi10Mg材料特性与SLM工艺适配性
1.1 化学成分与物理性能
AlSi10Mg属于Al-Si系铸造铝合金,接近共晶成分,其标准化学成分(质量分数)为:
- Si:9.0-11.0%(主合金元素,降低熔点,改善流动性)
- Mg:0.20-0.45%(强化元素,形成Mg₂Si析出相)
- Fe:≤0.55%(杂质元素,需控制以防脆性相)
- Mn:≤0.45%、Ti:≤0.15%(细化晶粒)
- Al:余量(基体)
物理性能参数:
- 密度:2.67 g/cm³(成形件)
- 熔点范围:570-600°C(固相线-液相线)
- 热导率:130-150 W/(m·K)(20°C时)
- 线膨胀系数:20-21×10⁻⁶/K(20-100°C)
- 弹性模量:70-75 GPa
1.2 SLM工艺适配性分析
AlSi10Mg成为SLM首选铝合金的原因:
(1)低热裂敏感性
AlSi10Mg的Si含量接近共晶点(12.6%Si),凝固温度区间窄(约30°C),相比Al6061、Al7075等高强铝合金,热裂敏感性显著降低。研究表明,Al6061的SLM成形裂纹率可达15%-20%,而AlSi10Mg在优化参数下可控制在1%以下。
(2)良好的激光吸收率
铝合金对1064nm波长激光(SLM常用激光)的吸收率约5%-15%,虽低于钛合金(30%-40%),但AlSi10Mg的近共晶成分使其熔化所需能量密度较低,典型值30-60 J/mm³,低于Al6061的40-80 J/mm³。
(3)快速凝固优势
SLM过程中熔池冷却速度达10⁵-10⁶ K/s,AlSi10Mg形成超细共晶组织(Si相尺寸0.5-2μm),相比铸造态(5-50μm),显微组织显著细化,为性能提升奠定基础。
二、SLM工艺参数窗口与缺陷控制
2.1 关键工艺参数与能量密度模型
SLM成形质量由激光功率、扫描速度、扫描间距、层厚、预热温度等参数共同决定,常用体积能量密度(VED)模型表征:
体积能量密度计算公式:
VED = P / (v × h × t) (单位:J/mm³)
其中:
- P:激光功率(W)
- v:扫描速度(mm/s)
- h:扫描间距(mm)
- t:层厚(mm)
典型工艺参数窗口:
| 参数类别 | 推荐范围 | 典型值 | 备注 |
|---|---|---|---|
| 激光功率 | 200-400 W | 350 W | 高功率利于熔透,但需防匙孔效应 |
| 扫描速度 | 800-2000 mm/s | 1200 mm/s | 高速需匹配高功率,低速易过热 |
| 扫描间距 | 0.08-0.15 mm | 0.12 mm | 间距过大降低致密度,过小降低效率 |
| 层厚 | 0.02-0.04 mm | 0.03 mm | 薄层提高精度,厚层提升效率 |
| 预热温度 | 80-200°C | 150°C | 降低残余应力,减少变形 |
| 体积能量密度 | 35-60 J/mm³ | 45 J/mm³ | 低于35 J/mm³熔化不足,高于60 J/mm³易匙孔 |
2.2 缺陷类型与成因分析
(1)气孔缺陷
类型A:工艺气孔——激光能量密度过低,熔池不稳定,粉末未完全熔化形成不规则气孔。特征:尺寸50-200μm,形状不规则,分布随机。
类型B:匙孔气孔——激光能量密度过高,熔池深宽比>1,金属蒸气气泡被截留。特征:尺寸50-300μm,近球形,多位于熔池底部。
类型C:氢致气孔——粉末中氢含量高(>0.4mL/100g),凝固时析出。特征:尺寸5-50μm,球形,数量多。
控制措施:
- 优化VED至40-50 J/mm³区间,致密度可达99.0%-99.5%
- 粉末烘干处理(120°C×4h),氢含量控制在0.3mL/100g以下
- 保护气体氧含量