
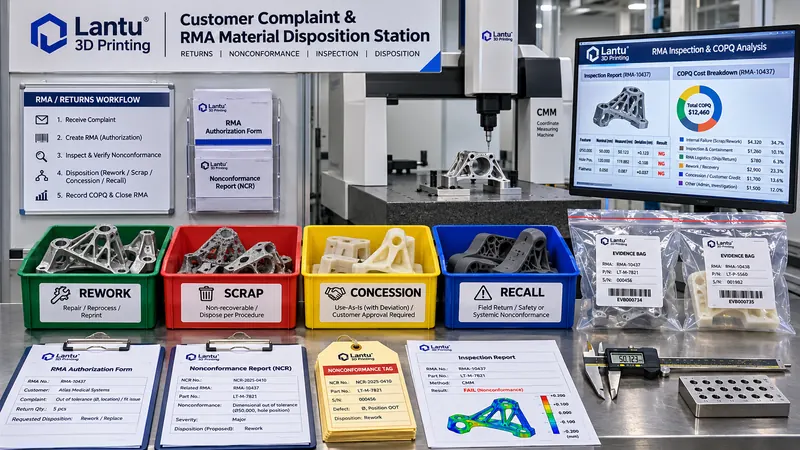
Giriş: Müşteri şikayetinden sonra en zor konu açıklama yapmak değil, sorumluluğu belirlemektir
3D baskı ile üretilmiş özelleştirilmiş parçalarda müşteri sahasında ölçü toleransı aşımı, montaj girişimi, yüzeyde erken paslanma veya parti bazında performans sapması görüldüğünde yaygın işlem sırası şöyledir: satış ekibi önce müşteriyi sakinleştirir, mühendislik uzaktan fotoğrafları inceler, kalite ekibi bir 8D raporu hazırlar; son olarak da “bir adet yeniden gönderme” ile “müşterinin parçayı kendisinin taşlaması” arasında bir uzlaşma aranır. Sorun, bu yaklaşımın şikayeti bir hizmet olayı olarak ele alması, ancak bir kalite kaybı olayı olarak değerlendirmemesidir. Örneğin 20 adet PA12 naylon braketten oluşan bir partide, montaj sırasında 6 parçanın delik konumunun 0,35–0,55 mm kaydığı tespit edilmiştir. Şirket 6 parçayı yeniden göndermiş ve alıcı ödemeli ekspres kargo ücretini karşılamıştır; kayıtlara yalnızca yaklaşık 4.200 yuan yeniden üretim maliyeti işlenmiştir. Ancak müşterinin 4 saatlik hat duruşu, 12 parçanın yeniden kontrolü, yeniden planlama ve sonraki siparişlerdeki azalma hiçbir kayda girmemiştir. Üç ay sonra aynı fikstür konumlandırma çözümü yeniden sorun çıkardığında, yöneticiler hâlâ “satış sonrası maliyetler düşük” görünümünü görür; dolayısıyla kök neden iyileştirmesi hiçbir zaman öncelik kazanmaz. lantu3D, tasarım planından fiziksel teslimata kadar olan süreci yaşam döngüsü yönetimi olarak ele alır. Şikayet kapatma döngüsü; iade kararı, maliyet toplama, geri çağırma tetikleme ve kusur kaçağı incelemesi olmak üzere dört denetlenebilir alana dayanmalıdır.
1. Önce sınırları tanımlayın: İade, değişim, onarım, tavizli kabul ve geri çağırma aynı şey değildir
Birçok ihtilaf, terimlerin birbirinin yerine kullanılmasından kaynaklanır. Kurumsal kalite prosedürlerinde beş işlem türünün netleştirilmesi önerilir: iade, malın mülkiyetiyle birlikte fiziksel olarak geri alınmasıdır ve işlevsel arıza veya aynı partide sistematik sapma durumlarında uygulanır; değişim, orijinal parçanın geri alınması ve uygun parçanın yeniden gönderilmesidir; orijinal parça kanıt olarak saklanmalıdır; onarım, müşteri sahasında veya fabrikaya geri dönüş sonrasında talaşlı imalat, taşlama ya da yeniden ısıl işlem yoluyla uygunluğun geri kazandırılmasıdır ve yeniden doğrulama kaydı gerektirir; tavizli kabul, sapmanın işlevi etkilemediği ve müşterinin yazılı onayıyla parçanın mevcut haliyle kullanılabildiği durumdur; örneğin eşleşmeyen bir yüzeyde Ra değeri 6,3 μm’den 9,0 μm’ye gevşetilebilir, ancak montaj deliği çapı değiştirilemez; geri çağırma/geri toplama ise teslim edilmiş partilerde ortak bir neden bulunduğunda ve arızaların sürme riski olduğunda, seri numaralarına göre proaktif geri alma veya saha taraması yapılmasıdır. RMA (Return Material Authorization), yalnızca bir lojistik belgesi değil, her iade edilen ürüne atanan kontrollü bir numaradır: müşteri, sipariş numarası, parti numarası, baskı iş numarası, malzeme ergitme parti numarası, son işlem partisi, arıza belirtisi, ilk değerlendirme seviyesi, taşıma yöntemi, teslim alan kişi ve kanıt listesi bire bir ilişkilendirilmelidir. RMA numarası olmayan iadeler uygunsuz ürün alanına alınmamalıdır; aksi hâlde inceleme sırasında “hangi toz partisinden, hangi proses parametre penceresinde üretildiği” sorusu yanıtlanamaz.
2. Şikayet sınıflandırması: Öznel değerlendirme yerine ölçülebilir şiddet ve yayılım kullanın
Müşteri şikayetlerinin A/B/C olmak üzere üç seviyede sınıflandırılması ve kriterlerin sıfatlarla değil, sayısal değerlerle tanımlanması önerilir. A seviyesi: güvenlik parçaları, basınç taşıyan parçalar, işlevsel montaj arızaları veya aynı partide aynı belirtili en az 2 kusur / parti kusur oranının en az %5 olmasıdır; 2 saat içinde yanıt verilmesi ve 24 saat içinde aynı partideki stok ile sevkiyattaki ürünlerin bloke edilmesi gerekir. B seviyesi: işlevi etkilemeyen görünüm kusurları, kritik olmayan boyutsal sapmalar veya ambalaj hasarlarıdır; tek partide 1 parça olması ve yeniden kontrolün uygun çıkması durumunda 8 saat içinde yanıt, 3 iş günü içinde çözüm sağlanmalıdır. C seviyesi: bilgi talepleri, eksik belgeler ve lojistik sorgularıdır; uygunsuz ürün sürecine girmez, ancak hizmet göstergelerine dahil edilir. Şiddet S, oluşum O ve tespit edilebilirlik D, 1–5 puanla değerlendirilerek risk öncelik sayısı RPN=S×O×D oluşturulabilir. Örneğin “metal braket montaj deliği konum sapması” için S=5, O=3, D=2 olduğunda RPN=30 elde edilir ve otomatik olarak A seviyesi tetiklenir. Sınıflandırma izlenebilirlikle bağlantılı olmalıdır: RMA üzerinden baskı iş numarası → ekipman numarası → toz serme partisi → koruyucu gaz oksijen içeriği kaydı → ısıl işlem eğrisi → CMM raporu geriye doğru izlenmelidir. Aynı partiden 18 parça teslim edilmişse, çevreleme kapsamı yalnızca şikayet edilen 1 parça değil; aynı iş numarasındaki 18 parçanın tamamı ve aynı fikstür ile telafi parametrelerini kullanan komşu iş numaralarındaki proses içi ürünlerdir.
3. RMA işlem zinciri: Teslim alma sırasında kanıt toplamaktan yeniden doğrulamaya uzanan yedi aşama
İlk aşama yetkilendirmedir: kalite mühendisi RMA’yı düzenler, ilgili parti muhasebe kaydı dondurulur ve orijinal model ile proses parametrelerinin üzerine yazılması yasaklanır. İkinci aşama, ürünün altı yüzünün fotoğraflanması ve ambalaj durumunun kaydedilmesidir; darbe gösterge etiketi, tampon malzemenin ezilme biçimi ve ambalaj mührünün bütünlüğü birlikte kayıt altına alınarak taşıma hasarının baskı kusuru olarak yanlış yorumlanması önlenir. Üçüncü aşama izolasyondur: iade edilen parça kırmızı uygunsuzluk etiketiyle ayrı bir palete alınır; onarım bekleyen parçalar ve referans numunelerle karıştırılmaz. Dördüncü aşama yeniden üretilebilir muayenedir: orijinal çizimdeki CTQ listesine göre ölçüm yapılır. Metal parçalarda en azından numune yönü kaydedilmelidir; çünkü LPBF’de dikey ve yatay numunelerin uzama değerleri %20–40 farklılık gösterebilir. Aynı kalibre edilmiş CMM, aynı prob ve aynı bağlama konumu ile tekrar ölçüm yapılması önerilir; ölçüm belirsizliği raporda yer almalıdır. Beşinci aşama kök neden sınıflandırmasıdır: tasarım telafi hatası, model sürüm hatası, ekipman durumu sapması, aşırı toz nemi, son işlem deformasyonu, ambalaj/taşıma hasarı ve müşterinin yanlış montaj kullanımı olmak üzere yedi kategoriden ana neden ve katkı faktörleri seçilmelidir; yalnızca “hatalı operasyon” yazılması yeterli değildir. Altıncı aşama işlem kararıdır: onarım, hurdaya ayırma, tavizli kabul, değişim veya geri çağırma; kalite, mühendislik ve üretim tarafından ortak onayla belirlenmelidir. Hurdaya ayrılan parçalar tahrip edici işaretleme yapıldıktan sonra hurda kayıtlarına alınır. Yedinci aşama yeniden doğrulama ve kapatmadır: onarılan parçalar tam boyutsal kontrole tabi tutulur, değişim parçalarına FAI kritik kalemleri ve malzeme sertifikası eklenir. Kapatma koşulu, müşterinin kullanımı onaylaması ve CAPA etkinliğinin sonraki 3 partide veya 90 gün içinde aynı nedene bağlı tekrar görülmemesidir.
4. Kalite kaybını eksiksiz hesaplayın: COPQ toplama tablosu ve kusur kaçağı göstergesi
Şikayet maliyetinin yalnızca yeniden üretim gideri olarak kaydedilmesi, maliyetin sistematik biçimde düşük hesaplanmasına yol açar. COPQ (düşük kalite maliyeti) için dört maliyet kategorisi oluşturulmalıdır: iç hata maliyetleri (hurda malzeme, ekipman kullanımı, yeniden baskı işçiliği, onarım ve yeniden kontrol), dış hata maliyetleri (yeniden gönderim lojistiği, müşteri sahası desteği, hat duruşu tazminatı, fiyat indirimi ve sipariş kaybı), değerlendirme maliyetleri (ek CMM, CT, metalografik inceleme ve üçüncü taraf yeniden kontrol) ile önleme ve düzeltme maliyetleri (fikstür revizyonu, parametre penceresinin yeniden kalibrasyonu, SOP güncellemesi ve eğitim). Girişteki 20 braket örneğinde; 6 parçanın yeniden gönderilmesine ilişkin malzeme ve makine süresi yaklaşık 4.200 yuan, ekspres kargo ve sigorta 380 yuan, iki kişi-günlük mühendislik saha desteği yaklaşık 1.600 yuan, 12 parçanın CMM ile yeniden kontrolü yaklaşık 900 yuan, müşterinin hat duruşu için mutabık kalınan indirim 3.000 yuan, fikstür konumlandırma piminin revizyonu ve ilk parça doğrulaması yaklaşık 2.500 yuan olup toplam yaklaşık 12.580 yuan eder. Bu tutar, başlangıçtaki muhasebe kaydının üç katıdır. Kusur kaçağı oranı da şu şekilde tanımlanmalıdır: teslimattan sonra tespit edilen CTQ uygunsuz parça sayısı ÷ aynı dönemde teslim edilen parça sayısı; 10.000 parça başına hesaplanır. Bir çeyrekte 2.400 parça teslim edilip dış müşteride 6 kusur bulunursa değer 25.000 ppm olur; hedef, üç parti boyunca yapılan iyileştirmelerle bunu ≤5.000 ppm seviyesine indirmektir. Aylık kalite raporlarında “şikayetli parça sayısı, RMA kapatma süresi, parça başına dış hata maliyeti, aynı nedenli tekrar oranı ve CAPA’nın zamanında kapatılma oranı” birlikte gösterilmelidir; aksi takdirde 8D ne kadar kapsamlı yazılırsa yazılsın sistemin iyileştiği kanıtlanamaz.
5. Geri çağırma tetikleme ve tatbikat: İkinci müşterinin de aramasını beklemeyin
Geri çağırma yalnızca otomotiv ve medikal sektörlerine özgü değildir. Dört kesin tetikleyici belirlenmesi önerilir: aynı malzeme ergitme partisi veya aynı baskı iş numarasında aynı nedene bağlı 2 adet A seviyesi şikayet oluşması; CT veya metalografik incelemenin, kabul seviyesini aşan parti bazlı porozite ya da ergimeme kusurunu doğrulaması; ısıl işlem eğrisi, oksijen içeriği kaydı veya toz geri kullanım sayısının proses penceresini aştığının kanıtlanması ve ürünlerin sevk edilmiş olması; müşteri sahasında güvenlik riski ortaya çıkması. Tetikleme sonrasında 2 saat içinde kalite, mühendislik, üretim, müşteri hizmetleri ve hukuk birimlerinden oluşan bir müdahale ekibi kurulmalıdır. Seri numarası listesine göre ürünler “kurulmuş, müşteri stokunda, sevkiyatta, proses içinde ve depo stokunda” olmak üzere beş duruma ayrılmalı; sırasıyla saha tarama talimatı, kullanım durdurma bildirimi, sevkiyat engelleme talimatı ve izolasyon talimatı verilmelidir. Her çeyrekte bir masa başı tatbikat yapılmalıdır: rastgele seçilen teslim edilmiş bir parti için 60 dakika içinde iletişime geçilebilir seri numarası listesi, 90 dakika içinde aynı parti stokunun ve sevkiyattaki ürünlerin çevreleme işlemi, 24 saat içinde ise dış iletişim teknik açıklama şablonu hazırlanması istenmelidir. Tatbikat çıktısı toplantı notu değil, uygulanabilir iletişim kişileri listesi, karar eşikleri ve iletişim metni sürümleri olmalıdır.
6. Uygulama kontrol listesi: Şikayet kayıtlarını 30 günde mühendislik döngüsüne dönüştürün
1. hafta: RMA numaralandırma kurallarını ve uygunsuz ürün etiketlerini standartlaştırın; sipariş numarası—iş numarası—parti numarası—seri numarası şeklindeki dört katmanlı indeksi tamamlayın. İade, değişim, onarım, tavizli kabul ve geri çağırma olmak üzere beş işlem türünü prosedür dokümanına ekleyin. 2. hafta: A/B/C sınıflandırma tablosunu ve RPN eşiklerini oluşturun; yanıt sürelerini, eskalasyon yolunu ve çevreleme kapsamı kurallarını yapılandırın; ilgili partilerin dondurulması için iş emri sistemiyle entegrasyon sağlayın. 3. hafta: COPQ’nun dört maliyet kategorisini ve kusur kaçağı oranı raporunu devreye alın; lojistik, indirimler, saha desteği ve üçüncü taraf testlerini dış hata maliyetine dahil edin. Her RMA için en az 3 kanıt fotoğrafı ve 1 yeniden kontrol raporunu zorunlu kılın. 4. hafta: Bir geri çağırma masa başı tatbikatı yapın; son 12 aylık müşteri şikayeti verilerini kullanarak en yüksek maliyetli ilk üç kök nedeni geriye dönük hesaplayın ve her kök neden için bir CAPA sorumlusu ile etkinlik kriteri atayın. Temel kontrol noktaları şunlardır: RMA numarası olmayan iade edilmiş parça bulunuyor mu; A seviyesi şikayetlerde aynı parti 24 saat içinde çevrelemeye alındı mı; hurda parçalar tahrip edici biçimde işaretlendi mi; tavizli kabul için müşterinin yazılı onayı var mı; CAPA kapatması için sonraki 3 partide tekrar olmadığını gösteren kanıt mevcut mu; COPQ, yalnızca yeniden üretim maliyetini değil sipariş kaybını da kapsıyor mu?
Sonuç: Şikayet kapatma döngüsünün çıktısı, denetlenebilir sayılardan oluşur
lantu3D, tasarım planından fiziksel teslimata kadar yaşam döngüsü yönetimini vurgular; satış sonrası aşama da mühendislik zincirinin bir parçasıdır. Müşteri şikayetleri; RMA kontrollü numarası, sınıflandırma kriterleri, yedi aşamalı işlem zinciri, kapsamlı COPQ toplama ve geri çağırma tetikleme mekanizmasına dönüştürüldüğünde, işletmenin elinde artık yalnızca düzgün ifadeler içeren bir 8D raporu değil; “hangi parti, hangi ekipman, hangi parametre, ne kadar kayıp, tekrar var mı?” sorularına izlenebilir yanıtlar bulunur. Çeyreklik olarak dört göstergenin izlenmesi önerilir: A seviyesi şikayetlerde aynı parti çevreleme başarı oranı %100, ortalama RMA kapatma süresi ≤7 iş günü, aynı nedenli tekrar oranı ≤%5 ve 10.000 parça başına kusur kaçağı oranında sürekli düşüş. Ancak iade ve geri çağırma verileri fikstür tasarımını, proses penceresini ve muayene planını geriye dönük olarak yönlendirdiğinde, müşteri şikayetleri gerçekten bir maliyet merkezi olmaktan çıkarak mühendislik iyileştirmesinin başlangıç noktası hâline gelir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.