
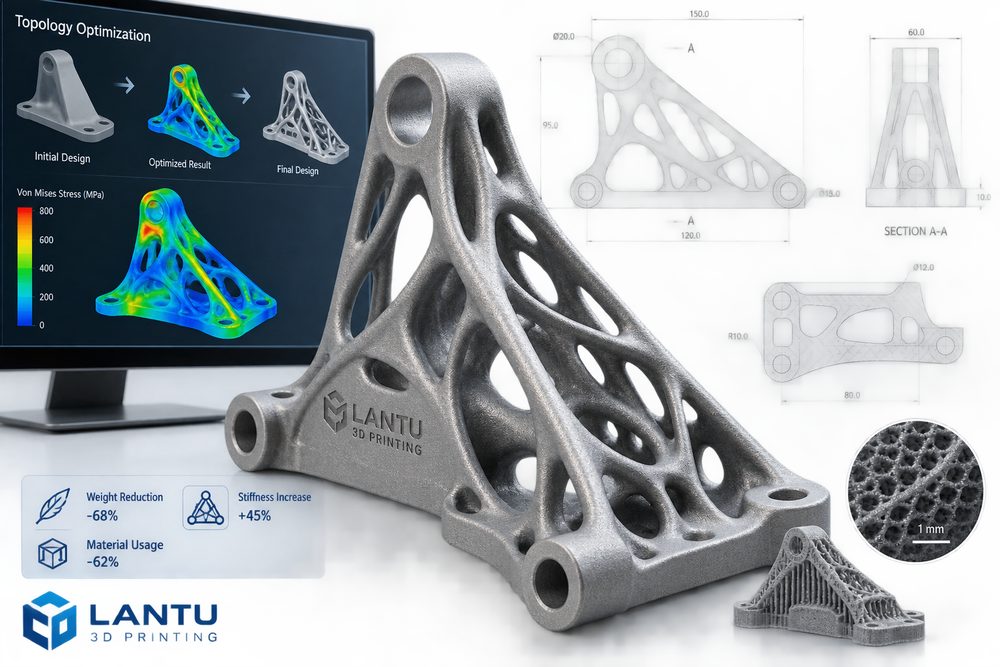
Giriş: Karmaşık form, iyi tasarım demek değildir
Topoloji optimizasyonu çoğu zaman 3D baskının en temsilî tasarım yeteneği olarak görülür: parçanın dış formu organik eğriler sergiler, içinde kafes yapılar bulunur ve ağırlık ciddi ölçüde azalır; bu da oldukça “ileri” görünür. Ancak gerçek projelerde hafifletilmiş tasarımın başarılı olup olmadığı, modelin ne kadar karmaşık olduğuna değil; yük, rijitlik, yorulma, montaj, üretim ve kontrol gereksinimlerini karşılayıp karşılamadığına bağlıdır. %40 ağırlık azaltan bir braket, cıvata deliği çevresinde gerilme yığılması oluşuyor, son işlem fazladan tozu temizleyemiyor ya da montaj aletleri içeri giremiyorsa, mühendislik açısından iyi bir tasarım sayılmaz.
lantu3D Printing, hafifletme projelerini ele alırken topoloji optimizasyonunu genellikle “tasarım—simülasyon—proses—doğrulama” döngüsüne yerleştirir; yazılımın ürettiği sonucu doğrudan baskıya göndermez. Ancak sınır koşulları, malzeme performansı, baskı yönü ve son işlem kısıtları birlikte dikkate alındığında topoloji optimizasyonu görsel bir vitrin olmaktan çıkıp teslim edilebilir bir kabiliyete dönüşebilir.
1. Önce hedefi tanımlayın: ağırlık, rijitlik ve maliyet aynı anda sınırsız biçimde optimize edilemez
Hafifletilmiş tasarımın ilk adımı hedef fonksiyonunu netleştirmektir. Yaygın hedefler arasında rijitlik düşmeden %20-%50 ağırlık azaltmak, sabit ağırlıkta birinci doğal frekansı yükseltmek veya güvenlik katsayısı korunurken malzeme ve baskı süresini azaltmak yer alır. Hedef ne kadar açık olursa optimizasyon sonucu o kadar kolay doğrulanır. Buna karşılık sadece “mümkün olduğunca hafif olsun” denirse, algoritma montaj yüzeylerini, bakım alanını veya yorulma ömrünü feda edebilir.
Mühendisler yük yönünü, büyüklüğünü, çalışma döngüsünün frekansını, sabit bölgeleri, değiştirilemez bölgeleri ve güvenlik katsayısını belirtmelidir. Örneğin fikstür türü parçalar statik yük rijitliğine odaklanabilir; robot uç efektörleri atalet ve titreşimi de dikkate almalıdır; havacılık ve uzay braketleri ise yorulma ve sıcaklık ortamını aynı anda değerlendirebilir. Farklı hedefler bütünüyle farklı yapı biçimlerine yol açar.
2. Topoloji optimizasyonu sonuçları mutlaka üretilebilirlik açısından yeniden tasarlanmalıdır
Yazılımın ürettiği topoloji sonucu genellikle bir yoğunluk bulutu veya düzensiz bir ağdır; üretim modeli olarak doğrudan kullanılamaz. Uygulama aşamasında geometrik yeniden düzenleme gerekir: ana yük taşıma yolları korunur, keskin köşeler yumuşatılır, geçiş radyüsleri eklenir, delik konumları ve montaj yüzeyleri standartlaştırılır, gerekli toz tahliye delikleri, destek temas bölgeleri ve işleme payları belirlenir. Metal SLM parçalarında çıkıntı açıları, ısı birikimi ve desteklerin sökülebilirliği şekillendirme kalitesini etkiler; SLS naylon parçalarda ise kafes gözeneklerinin fazla küçük olması artık tozun temizlenmesini zorlaştırabilir.
Hafifletme için her zaman karmaşık kafes yapılara ihtiyaç yoktur. Dış kabuğun inceltilmesi, nervür yerleşimi, iç boşluk tasarımı, parçalı montaj ve malzeme değişimi de aynı derecede etkilidir. lantu3D Printing, önce düşük riskli yöntemlerle %70’lik ağırlık azaltma hedefinin yakalanmasını, ardından gerçekten yüksek karmaşıklıkta kafes yapı gerekip gerekmediğinin değerlendirilmesini önerir. Böylece baskı başarısızlık oranı ve son işlem maliyeti düşürülür.
3. Malzeme ve süreç, hafifletmenin sınırlarını belirler
Aynı topoloji yapısı, farklı malzeme ve süreçlerle basıldığında performans açısından büyük farklılıklar gösterebilir. PA12 naylon, karmaşık yapılar, hafif yük taşıyan fonksiyonel parçalar ve küçük seri fikstürler için uygundur; iyi bir tokluk ve şekillendirme özgürlüğü sunar. Fotopolimer reçineler ayrıntıda iyidir, ancak uzun süreli yük ve sıcaklık dayanımı sınırlıdır. Alüminyum ve titanyum alaşımları yüksek dayanımlı hafifletme için uygundur, ancak maliyet, ısıl işlem ve talaşlı imalat gereksinimleri daha yüksektir.
Katman kalınlığı, baskı yönü ve destek stratejisi de dayanımı etkiler. Z ekseninde çekmeye çalışan ince çubuk yapılar, XY düzlemine göre daha kırılgan olabilir; ince duvarlar ve keskin köşeler kusur oluşumuna daha yatkındır. Tasarım aşamasında CAD yazılımındaki ideal malzeme parametrelerini doğrudan kullanmak yerine malzeme verileri, makine tecrübesi ve numune testleri birlikte değerlendirilmelidir. Kritik parçalar için, gerçek proses koşullarında performansı doğrulamak amacıyla çekme numuneleri veya yerel yapı numuneleri basılması önerilir.
4. Doğrulama: ağırlık azalırken güvenilirliğin korunup korunmadığını verilerle kanıtlayın
Hafifletilmiş tasarım mutlaka bir doğrulama döngüsünden geçmelidir. Yaygın doğrulamalar arasında sonlu elemanlar yöntemi ile gerilme ve yer değiştirme analizi, mod analizleri, gerçek montaj testleri, statik yük veya yorulma testleri, kritik boyut kontrolleri ve kullanım ortamı simülasyonları bulunur. Seri teslimatlarda ayrıca ilk parça onayı ve numune bazlı kontrol kuralları oluşturulmalı, farklı parti malzemeleri, makineler ve son işlemlerden kaynaklanan değişkenliklerin kabul edilebilir sınırlar içinde kaldığı teyit edilmelidir.
Doğrulama sonuçları tasarımı ters yönde de düzeltmelidir. Örneğin bir braket simülasyonda yeterli güvenlik katsayısına sahip görünürken, gerçek cıvata sıkma sırasında delik kenarında çatlama oluşuyorsa, bunun nedeni yerel temas geriliminin veya son işlem kaynaklı çentik etkisinin yeterince hesaba katılmaması olabilir. Delik çevresini kalınlaştırmak, radyüsü değiştirmek, baskı yönünü değiştirmek veya metal insert kullanmak çoğu zaman toplam kalınlığı artırmaktan daha etkilidir.
Sonuç: Topoloji optimizasyonunun özü mühendislik döngüsüdür
3D baskıda hafifletilmiş tasarımın değeri formun karmaşıklığında değil, malzemenin gerçek yük yolu boyunca çalıştırılmasındadır. Şirketler topoloji optimizasyonu projelerini ilerletirken önce hedefleri ve sınırları tanımlamalı, ardından üretilebilirlik odaklı bir yeniden tasarım yapmalı, sonrasında ise malzeme süreçleri ve doğrulama verileriyle iterasyon gerçekleştirmelidir. lantu3D Printing, çizimden ürüne yaşam döngüsü yönetim platformu olarak tasarım optimizasyonu, baskı prosesi, son işlem ve kontrolü tek bir çatı altında yönetmeyi vurgular; müşterilerin açıklanabilir, tekrarlanabilir ve teslim edilebilir hafifletilmiş sonuçlar elde etmesine yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.