
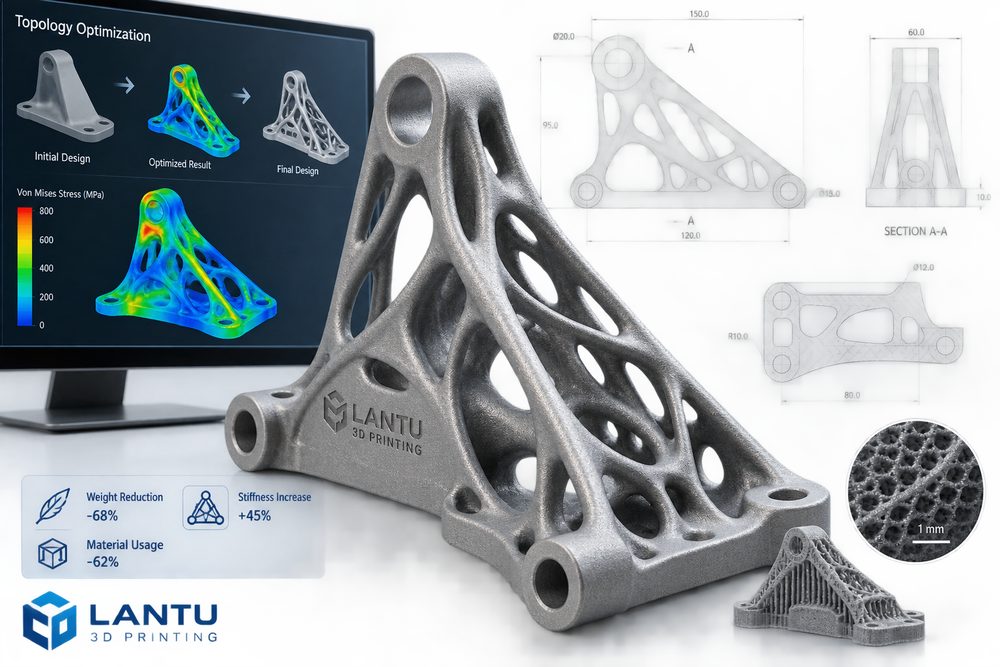
Introduction : une forme complexe ne signifie pas une bonne conception
L’optimisation topologique est souvent considérée comme la capacité de conception la plus emblématique de l’impression 3D : les pièces affichent des courbes organiques, des structures en treillis à l’intérieur et une forte réduction de poids, ce qui paraît très « avancé ». Pourtant, dans un projet réel, le succès d’une conception allégée ne dépend pas de la complexité du modèle, mais du respect des exigences de charge, de rigidité, de fatigue, d’assemblage, de fabrication et d’inspection. Un support allégé de 40 %, si la zone autour des trous de boulonnage présente des concentrations de contraintes, si le post-traitement ne permet pas d’évacuer correctement la poudre résiduelle ou si les outils d’assemblage ne peuvent pas accéder à la pièce, n’est pas une bonne conception au sens ingénierique.
Chez lantu3D, le traitement des projets d’allègement s’inscrit généralement dans une boucle « conception — simulation — procédé — validation », plutôt que d’envoyer directement le résultat généré par le logiciel à l’impression. Ce n’est qu’en intégrant simultanément les conditions aux limites, les propriétés du matériau, l’orientation d’impression et les contraintes de post-traitement que l’optimisation topologique peut passer d’un atout visuel à une capacité livrable.
I. Définir d’abord l’objectif : allègement, rigidité et coût ne peuvent pas être optimisés sans limite en même temps
La première étape d’une conception allégée consiste à clarifier la fonction objectif. Les objectifs courants incluent une réduction de poids de 20 % à 50 % sans diminuer la rigidité, l’augmentation de la première fréquence propre à masse constante, ou la réduction de la consommation de matière et du temps d’impression tout en respectant un coefficient de sécurité donné. Plus l’objectif est clair, plus le résultat de l’optimisation est facile à vérifier. À l’inverse, si l’on demande seulement « le plus léger possible », l’algorithme peut sacrifier les surfaces d’assemblage, l’espace de maintenance ou la durée de vie en fatigue.
L’ingénieur doit fournir la direction des charges, leur intensité, la fréquence des conditions de service, les zones fixes, les zones non modifiables et le coefficient de sécurité. Par exemple, une pièce de bridage peut surtout viser la rigidité sous charge statique, un effecteur terminal de robot doit aussi prendre en compte l’inertie et les vibrations, tandis qu’un support aéronautique peut devoir gérer simultanément la fatigue et l’environnement thermique. Des objectifs différents conduisent à des géométries structurelles totalement différentes.
II. Un résultat d’optimisation topologique doit être retravaillé pour être fabriquable
Le résultat fourni par le logiciel est généralement une carte de densité ou un maillage irrégulier, et ne peut pas être utilisé directement comme modèle de production. La phase de mise en œuvre nécessite une reconstruction géométrique : conserver les chemins principaux de transmission des efforts, adoucir les angles vifs, ajouter des congés de transition, normaliser les positions des trous et les surfaces d’assemblage, prévoir des orifices d’évacuation de poudre, des zones de contact pour les supports et des surépaisseurs d’usinage. Pour les pièces métalliques en SLM, l’angle de surplomb, l’accumulation thermique et la démontabilité des supports influencent fortement la qualité de fabrication ; pour les pièces en nylon SLS, des ouvertures de treillis trop petites peuvent empêcher l’évacuation de la poudre résiduelle.
L’allègement ne nécessite pas toujours des structures en treillis complexes. L’amincissement de la coque, la disposition des nervures, la conception de cavités, l’assemblage en plusieurs pièces et le remplacement de matériau sont tout aussi efficaces. lantu3D recommande souvent de commencer par une solution à faible risque pour atteindre 70 % de l’objectif d’allègement, puis d’évaluer si une structure en treillis à plus forte complexité est réellement nécessaire. Cela permet de réduire le taux d’échec à l’impression et le coût du post-traitement.
III. Le matériau et le procédé définissent les limites de l’allègement
Une même structure topologique, imprimée avec des matériaux et des procédés différents, peut présenter des performances très variables. Le nylon PA12 convient aux structures complexes, aux pièces fonctionnelles légèrement sollicitées et aux gabarits en petite série ; il offre une bonne ténacité et une grande liberté de fabrication. Les résines photopolymérisables offrent un excellent niveau de détail, mais leur résistance à long terme et leur tenue en température sont limitées. L’aluminium et le titane conviennent aux allégements à haute résistance, mais ils impliquent des coûts plus élevés ainsi que des exigences plus strictes en matière de traitement thermique et d’usinage.
L’épaisseur de couche, l’orientation d’impression et la stratégie de support influencent également la résistance. Une structure fine soumise à une traction selon l’axe Z peut être plus fragile qu’en plan XY, et les parois minces ainsi que les angles vifs sont plus exposés aux défauts. Lors de la conception, il faut combiner les données matériau, l’expérience machine et les essais témoins plutôt que de reprendre directement les paramètres idéaux d’un logiciel de CAO. Pour les pièces critiques, il est recommandé d’imprimer des éprouvettes de traction ou des échantillons de structures locales afin de valider les performances dans des conditions de procédé réelles.
IV. La validation : prouver par les données que l’allègement n’a pas sacrifié la fiabilité
La conception allégée doit impérativement passer par une boucle de validation. Les vérifications courantes incluent l’analyse des contraintes et des déplacements par éléments finis, l’analyse modale, les essais d’assemblage réel, les essais de charge statique ou de fatigue, le contrôle dimensionnel des zones clés et la simulation de l’environnement d’utilisation. Pour les livraisons en série, il faut également établir des règles de validation du premier article et d’échantillonnage afin de s’assurer que les variations entre lots de matériau, de machine et de post-traitement restent dans une plage acceptable.
Les résultats de validation doivent aussi servir à corriger la conception. Par exemple, si un support présente un coefficient de sécurité suffisant en simulation, mais qu’une fissuration apparaît autour du trou lors du serrage réel des boulons, cela signifie que les contraintes de contact locales ou les effets des défauts de post-traitement n’ont pas été suffisamment pris en compte. L’ajout de matière autour du trou, l’ajustement des congés, le changement d’orientation d’impression ou l’emploi d’inserts métalliques sont souvent plus efficaces qu’une simple augmentation globale de l’épaisseur.
Conclusion : le cœur de l’optimisation topologique est la boucle d’ingénierie
La valeur de la conception allégée en impression 3D ne réside pas dans l’apparence complexe, mais dans la capacité à faire travailler la matière le long des véritables chemins d’effort. Lorsqu’une entreprise lance un projet d’optimisation topologique, elle doit d’abord définir les objectifs et les limites, puis retravailler la conception pour la rendre fabriquable, avant d’itérer à partir des données de matériau, de procédé et de validation. En tant que plateforme de gestion du cycle de vie allant du plan à l’objet, lantu3D met l’accent sur la gestion unifiée de l’optimisation de conception, du procédé d’impression, du post-traitement et du contrôle, afin d’aider ses clients à obtenir des résultats d’allègement explicables, reproductibles et livrables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.