
Введение: сложная форма не означает хороший проект
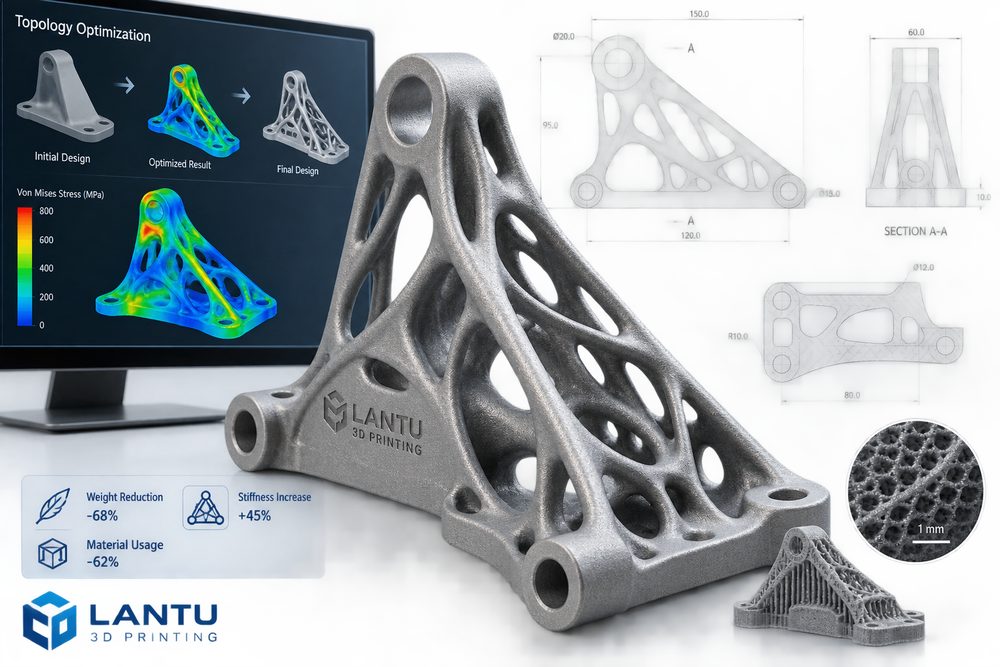
Топологическая оптимизация часто воспринимается как самая характерная дизайнерская возможность 3D-печати: деталь получает органичные кривые, внутренние решётчатые структуры и существенно уменьшается в массе, поэтому выглядит очень “продвинутой”. Но в реальных проектах успех облегчённого проектирования зависит не от сложности модели, а от того, соответствует ли она требованиям к нагрузке, жёсткости, усталости, сборке, производству и контролю. Кронштейн, который стал легче на 40%, нельзя считать хорошим инженерным решением, если рядом с отверстиями под болты возникают концентрации напряжений, после постобработки невозможно удалить остатки порошка или к месту сборки невозможно подвести инструмент.
При работе с проектами облегчения lantu3D Printing обычно включает топологическую оптимизацию в замкнутый цикл «проектирование—моделирование—технология—проверка», а не отправляет результат, созданный программой, сразу в печать. Только если одновременно учитывать граничные условия, свойства материала, направление печати и ограничения постобработки, топологическая оптимизация может превратиться из визуального эффекта в реально поставляемую инженерную возможность.
1. Сначала определите цель: снижение массы, жёсткость и стоимость нельзя бесконечно оптимизировать одновременно
Первый шаг в облегчённом проектировании — чётко сформулировать целевую функцию. Типичные цели включают снижение массы на 20%-50% без уменьшения жёсткости, увеличение собственной частоты первого тона при фиксированной массе или уменьшение расхода материала и времени печати при соблюдении требуемого коэффициента запаса. Чем яснее цель, тем легче проверить результат оптимизации. Напротив, если запросить только «сделать как можно легче», алгоритм может пожертвовать монтажными поверхностями, пространством для обслуживания или усталостной долговечностью.
Инженеру необходимо задать направление и величину нагрузок, частоту режимов работы, фиксированные зоны, зоны, которые нельзя изменять, и коэффициент запаса. Например, для приспособлений и оснастки важна жёсткость при статической нагрузке, для роботизированного конца-исполнителя нужно учитывать ещё и инерцию с вибрациями, а для аэрокосмического кронштейна может одновременно иметь значение усталость и температурная среда. Разные цели приводят к совершенно разным структурным формам.
2. Результаты топологической оптимизации необходимо перерабатывать с учётом технологичности
Выходные данные программы обычно представляют собой карты плотности или нерегулярные сетки и не могут напрямую использоваться как производственная модель. На этапе внедрения требуется переработка геометрии: сохранить основные пути передачи нагрузки, сгладить острые углы, добавить переходные радиусы, стандартизировать расположение отверстий и монтажных поверхностей, а также предусмотреть отверстия для удаления порошка, зоны контакта поддержек и припуски на механическую обработку. Для металлических изделий SLM угол нависания, тепловое накопление и возможность снятия поддержек влияют на качество формирования; для изделий из нейлона SLS слишком маленькие размеры ячеек решётки могут затруднить удаление остаточного порошка.
Облегчение не обязательно должно опираться на сложные решётчатые структуры. Не менее эффективны уменьшение толщины оболочки, рациональное расположение рёбер, проектирование полостей, сборка из нескольких деталей и замена материала. lantu3D Printing часто рекомендует сначала использовать низкорисковое решение, которое даёт 70% цели по снижению массы, а уже потом оценивать, действительно ли нужна высокосложная решётчатая структура. Это позволяет снизить вероятность неудачной печати и затраты на постобработку.
3. Материал и технология определяют границы облегчённого проектирования
Одна и та же топологическая структура, напечатанная разными материалами и технологиями, может иметь сильно отличающиеся характеристики. Нейлон PA12 подходит для сложных конструкций, функциональных деталей с малой нагрузкой и мелкосерийной оснастки, обладает хорошей вязкостью и свободой формообразования; фотополимерные смолы хорошо передают детали, но ограничены по долговременной прочности и термостойкости; алюминий и титан подходят для высокопрочного облегчения, но требуют более высоких затрат, термообработки и механической доработки.
На прочность также влияют толщина слоя, направление печати и стратегия поддержек. Тонкая стержневая конструкция, работающая на растяжение по оси Z, может быть хрупче, чем та же конструкция в плоскости XY, а тонкие стенки и острые углы чаще дают дефекты. На этапе проектирования следует сочетать данные по материалам, опыт оборудования и испытания образцов, а не напрямую использовать идеальные параметры материала из CAD-программы. Для критически важных деталей рекомендуется печатать образцы на растяжение или локальные структурные образцы, чтобы проверить характеристики в реальных условиях процесса.
4. Проверка: подтвердить данными, что снижение массы не ухудшило надёжность
Облегчённое проектирование обязательно должно проходить цикл верификации. Типичные проверки включают конечно-элементный анализ напряжений и перемещений, модальный анализ, испытания реальной сборки, статические или усталостные испытания, контроль критических размеров и моделирование условий эксплуатации. Для серийной поставки также необходимо вводить правила подтверждения первой детали и выборочного контроля, чтобы различия между партиями материала, оборудованием и постобработкой оставались в допустимых пределах.
Результаты проверки также должны возвращаться в проект. Если кронштейн в расчёте имеет достаточный коэффициент запаса, но при реальной затяжке болтов трескается у отверстия, значит локальные контактные напряжения или дефекты после обработки были учтены недостаточно. Усиление зоны вокруг отверстия, изменение радиуса скругления, смена направления печати или применение металлических вставок часто оказываются гораздо эффективнее, чем простое увеличение общей толщины.
Итог: суть топологической оптимизации — инженерный замкнутый цикл
Ценность облегчённого проектирования в 3D-печати заключается не в сложности формы, а в том, чтобы материал работал по реальному пути передачи нагрузок. Когда компании реализуют проекты топологической оптимизации, им следует сначала определить цели и границы, затем выполнить переработку с учётом технологичности и далее итеративно дорабатывать решение на основе данных по материалу, процессу и проверке. lantu3D Printing, как платформа управления жизненным циклом от чертежа до физического изделия, делает акцент на едином управлении оптимизацией конструкции, процессом печати, постобработкой и контролем, помогая клиентам получать объяснимые, воспроизводимые и поставляемые облегчённые результаты.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.