
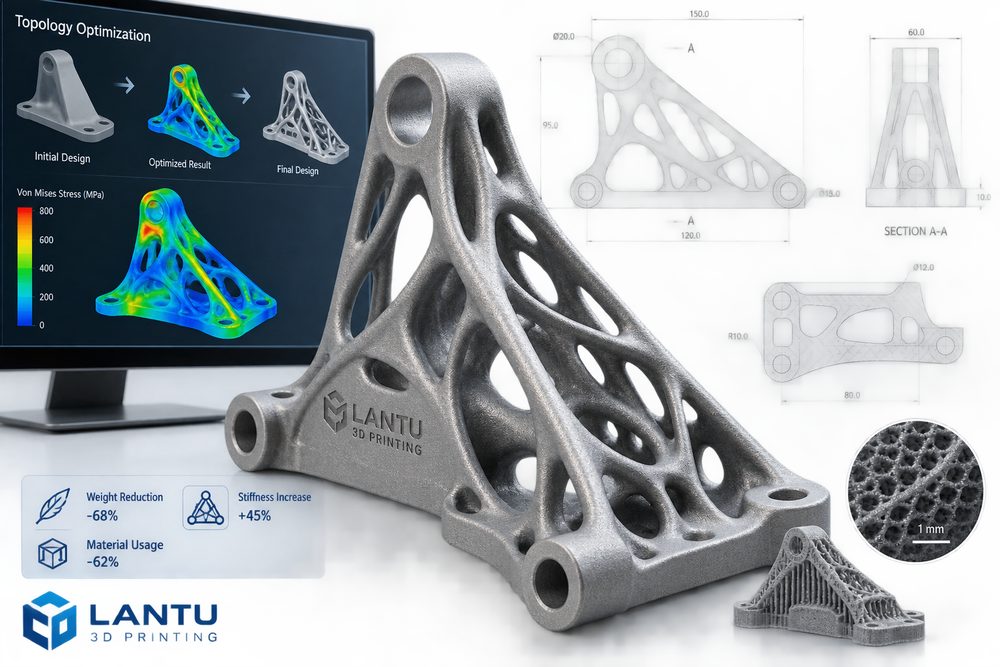
Einleitung: Eine komplexe Form ist nicht automatisch ein gutes Design
Topologieoptimierung gilt oft als eine der repräsentativsten Designfähigkeiten des 3D-Drucks: Bauteile erhalten organische Kurven, im Inneren entstehen Gitterstrukturen, und das Gewicht sinkt deutlich — das wirkt sehr „fortschrittlich“. In realen Projekten entscheidet der Erfolg eines Leichtbau-Designs jedoch nicht über die Komplexität des Modells, sondern darüber, ob es Anforderungen an Last, Steifigkeit, Ermüdung, Montage, Fertigung und Prüfung erfüllt. Eine Halterung mit 40 % weniger Gewicht ist kein gutes Ingenieursdesign, wenn sich um die Schraublöcher starke Spannungsspitzen bilden, das Restpulver nach der Nachbearbeitung nicht entfernt werden kann oder Montagewerkzeuge nicht an die relevanten Stellen gelangen.
Bei der Bearbeitung von Leichtbauprojekten setzt lantu3D Printing Topologieoptimierung in der Regel in einem geschlossenen Kreislauf aus „Design – Simulation – Prozess – Verifikation“ ein, statt das Ergebnis der Software direkt in den Druck zu geben. Nur wenn Randbedingungen, Materialeigenschaften, Druckorientierung und Grenzen der Nachbearbeitung gemeinsam berücksichtigt werden, kann Topologieoptimierung von einem visuellen Highlight zu einer lieferbaren Fähigkeit werden.
1. Erst das Ziel definieren: Gewichtsreduktion, Steifigkeit und Kosten lassen sich nicht gleichzeitig unbegrenzt optimieren
Der erste Schritt beim Leichtbau-Design ist die klare Definition der Zielfunktion. Typische Ziele sind eine Gewichtsreduktion um 20 % bis 50 % bei unveränderter Steifigkeit, eine Erhöhung der ersten Eigenfrequenz bei festem Gewicht oder die Senkung von Material- und Druckzeitkosten bei gleichzeitig eingehaltenem Sicherheitsfaktor. Je klarer das Ziel, desto einfacher lässt sich das Optimierungsergebnis validieren. Wird hingegen nur „so leicht wie möglich“ gefordert, kann der Algorithmus Montageflächen, Wartungsräume oder die Lebensdauer bei Ermüdung opfern.
Ingenieurinnen und Ingenieure müssen Lastrichtung, Lastgröße, Betriebsfrequenz, feste Bereiche, unveränderliche Bereiche und Sicherheitsfaktoren angeben. Bei Spannvorrichtungen steht oft die statische Steifigkeit im Vordergrund, bei Endeffektoren von Robotern zusätzlich Trägheit und Schwingungsverhalten, und bei Luft- und Raumfahrt-Halterungen können Ermüdung und Temperaturumgebung gleichzeitig relevant sein. Unterschiedliche Ziele führen zu völlig unterschiedlichen Strukturformen.
2. Topologieoptimierte Ergebnisse müssen für die Fertigung neu konstruiert werden
Die von der Software ausgegebenen Topologieergebnisse sind meist Dichtekarten oder unregelmäßige Netze und können nicht direkt als Produktionsmodell verwendet werden. In der Umsetzungsphase ist eine geometrische Rekonstruktion erforderlich: Hauptlastpfade werden beibehalten, scharfe Kanten geglättet, Übergangsrundungen ergänzt, Bohrungen und Montageflächen normiert sowie notwendige Entlüftungs- und Entpulverungsöffnungen, Stützkontaktbereiche und Bearbeitungszugaben vorgesehen. Bei metallischen SLM-Bauteilen beeinflussen Überhangwinkel, Wärmeakkumulation und die Entfernbarkeit von Stützen die Bauteilqualität; bei SLS-Teilen aus Nylon kann ein zu kleiner Gitterabstand dazu führen, dass Restpulver nur schwer entfernt werden kann.
Leichtbau bedeutet nicht zwangsläufig, dass komplizierte Gitterstrukturen nötig sind. Dünnere Außenwände, Rippenanordnungen, Hohlraumkonzepte, modulare Baugruppen und Materialwechsel können ebenso wirksam sein. lantu3D Printing empfiehlt häufig, zunächst mit einer risikoarmen Lösung 70 % des Gewichtsreduktionsziels zu erreichen und erst danach zu prüfen, ob überhaupt eine hochkomplexe Gitterstruktur nötig ist. So lassen sich Druckausfälle und Nachbearbeitungskosten reduzieren.
3. Material und Verfahren setzen die Grenzen des Leichtbaus
Dieselbe topologische Struktur kann je nach Material und Fertigungsverfahren sehr unterschiedliche Eigenschaften aufweisen. PA12-Nylon eignet sich für komplexe Strukturen, leicht belastete Funktionsteile und Kleinserien-Spannvorrichtungen und bietet gute Zähigkeit sowie große Gestaltungsfreiheit; photopolymeres Harz liefert feine Details, ist aber hinsichtlich Dauerbelastung und Temperaturbeständigkeit begrenzt; Aluminium- und Titanlegierungen eignen sich für hochfeste Leichtbauteile, erfordern jedoch höhere Kosten, Wärmebehandlung und Nachbearbeitung.
Auch Schichtdicke, Druckrichtung und Stützstrategie beeinflussen die Festigkeit. Ein in Z-Richtung auf Zug belasteter dünner Stab kann spröder sein als derselbe Stab in der XY-Ebene, und an dünnen Wänden sowie scharfen Ecken treten leichter Defekte auf. In der Konstruktionsphase sollten Materialdaten, Maschinenpraxis und Probestücke berücksichtigt werden, statt die idealisierten Materialparameter aus CAD-Software direkt zu übernehmen. Bei kritischen Bauteilen ist es ratsam, Zugproben oder lokale Strukturproben zu drucken, um die Leistungsfähigkeit unter realen Prozessbedingungen zu verifizieren.
4. Verifikation: Mit Daten belegen, dass die Gewichtsreduktion die Zuverlässigkeit nicht beeinträchtigt
Leichtbau-Design muss durch einen Validierungskreislauf abgesichert werden. Übliche Prüfungen sind Finite-Elemente-Analysen für Spannung und Verformung, Modalanalysen, reale Montageprüfungen, statische oder Ermüdungstests, die Vermessung kritischer Abmessungen sowie die Simulation der Einsatzumgebung. Für Serienlieferungen müssen außerdem Erstteilfreigaben und Stichprobenregeln eingeführt werden, damit Schwankungen zwischen Materialien, Maschinen und Nachbearbeitungen innerhalb eines akzeptablen Bereichs bleiben.
Die Validierungsergebnisse sollten auch in das Design zurückwirken. Wenn eine Halterung in der Simulation einen ausreichenden Sicherheitsfaktor aufweist, beim Anziehen der Schrauben jedoch Risse am Lochrand entstehen, wurde die lokale Kontaktspannung oder die durch die Nachbearbeitung verursachte Kerbwirkung nicht ausreichend berücksichtigt. In solchen Fällen ist es oft wirksamer, die Bereiche um die Bohrung zu verstärken, die Rundungen anzupassen, die Druckrichtung zu ändern oder Metalleinsätze zu verwenden, statt einfach die gesamte Wandstärke zu erhöhen.
Fazit: Der Kern der Topologieoptimierung ist ein ingenieurmäßiger Kreislauf
Der Wert von Leichtbau-Design im 3D-Druck liegt nicht in einer komplexen Form, sondern darin, dass das Material entlang der tatsächlichen Lastpfade arbeitet. Unternehmen sollten bei der Umsetzung von Topologieoptimierungsprojekten zunächst Ziele und Randbedingungen festlegen, dann eine fertigungsgerechte Rekonstruktion durchführen und anschließend Material-, Prozess- und Validierungsdaten für iterative Verbesserungen nutzen. lantu3D Printing versteht sich als Plattform für das Lebenszyklusmanagement vom Entwurf bis zum physischen Bauteil und legt Wert darauf, Designoptimierung, Druckprozess, Nachbearbeitung und Prüfung gemeinsam zu steuern, um nachvollziehbare, reproduzierbare und lieferbare Leichtbauergebnisse zu ermöglichen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.