
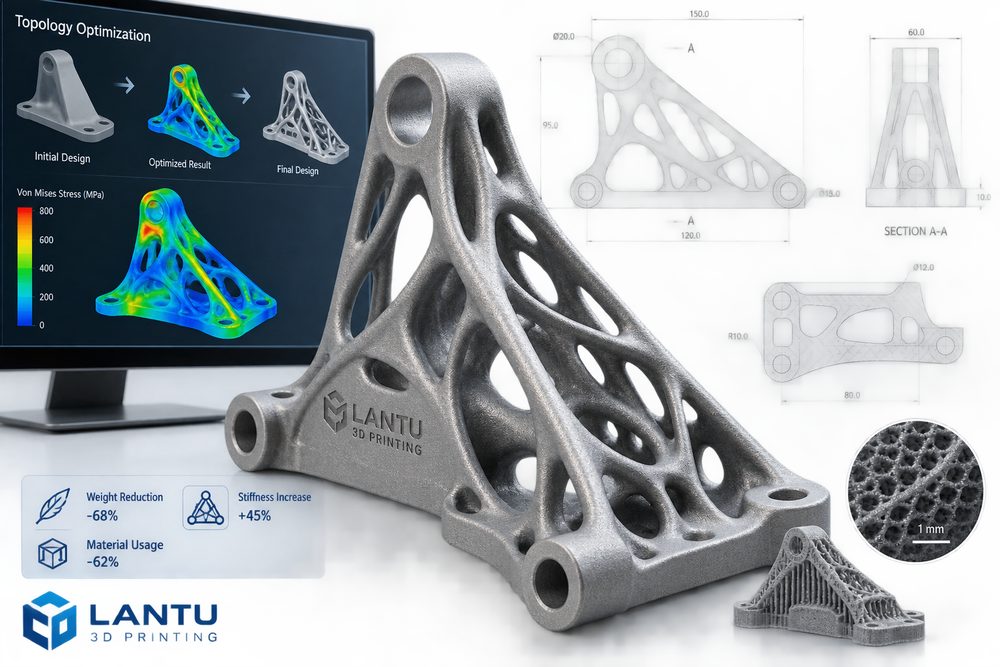
المقدمة: الشكل المعقد لا يعني تصميمًا أفضل
يُنظر كثيرًا إلى التحسين الطوبولوجي على أنه القدرة التصميمية الأبرز في الطباعة ثلاثية الأبعاد: إذ يظهر شكل الجزء بمنحنيات عضوية، ويتضمن بنى شبكية داخلية، وينخفض الوزن بشكل كبير، فيبدو كل ذلك "متقدمًا" جدًا. لكن في المشاريع الواقعية، لا يتوقف نجاح تصميم تخفيف الوزن على مدى تعقيد النموذج، بل على مدى تلبيته لمتطلبات الأحمال، والصلابة، والتعب، والتجميع، والتصنيع، والفحص. فحاملٌ خُفِّض وزنه بنسبة 40%، إذا كان يتركز فيه الإجهاد قرب ثقوب البراغي، ولا يمكن تنظيف مسحوقه المتبقي بعد المعالجة، أو لا تصل إليه أدوات التجميع، فلا يُعد تصميمًا جيدًا بالمعنى الهندسي.
عند معالجة مشاريع تخفيف الوزن، تضع "بلوبرنت ثلاثي الأبعاد" التحسين الطوبولوجي عادة ضمن حلقة "التصميم—المحاكاة—العملية—التحقق"، بدلًا من إرسال ناتج البرنامج مباشرة إلى الطباعة. فحين تُؤخذ حدود المسألة، وخصائص المواد، واتجاه الطباعة، وقيود ما بعد المعالجة كلها في الحسبان، يتحول التحسين الطوبولوجي من مجرد عنصر بصري لافت إلى قدرة قابلة للتسليم.
أولًا: حدِّد الهدف أولًا: لا يمكن تحسين تخفيف الوزن والصلابة والتكلفة بلا حدود في الوقت نفسه
الخطوة الأولى في التصميم خفيف الوزن هي تحديد دالة الهدف بوضوح. تشمل الأهداف الشائعة خفض الوزن بنسبة 20% إلى 50% مع الحفاظ على الصلابة، أو رفع التردد الطبيعي الأول عند وزن ثابت، أو تقليل المادة وزمن الطباعة مع الالتزام بمعامل أمان محدد. كلما كان الهدف أوضح، أصبحت نتيجة التحسين أسهل في التحقق. وعلى العكس، إذا طُلب فقط "أن يكون أخف ما يمكن"، فقد تضحي الخوارزمية بأسطح التجميع، أو مساحة الصيانة، أو عمر التعب.
يحتاج المهندس إلى تحديد اتجاه الحمل، وحجمه، وتواتر ظروف التشغيل، والمناطق المثبتة، والمناطق غير القابلة للتغيير، ومعامل الأمان. فمثلًا، قد تركز الأجزاء من نوع المشابك على صلابة التحميل الساكن، بينما يجب أن تركز أدوات نهاية الذراع الروبوتية أيضًا على القصور الذاتي والاهتزاز، وقد تحتاج الحوامل في مجال الطيران والفضاء إلى مراعاة التعب والبيئة الحرارية في الوقت نفسه. وتؤدي الأهداف المختلفة إلى أشكال بنيوية مختلفة تمامًا.
ثانيًا: يجب إعادة تشكيل نتائج التحسين الطوبولوجي بما يضمن قابلية التصنيع
عادةً ما تكون نتائج التحسين التي يخرج بها البرنامج على شكل خريطة كثافة أو شبكة غير منتظمة، ولا يمكن استخدامها مباشرة كنموذج إنتاج. في مرحلة التطبيق العملي، يلزم إعادة بناء الهندسة: مع الحفاظ على مسارات تحمل القوى الرئيسية، وتنعيم الزوايا الحادة، وإضافة أنصاف أقطار انتقالية، وتوحيد مواضع الثقوب وأسـطح التجميع، وتخصيص فتحات ضرورية لإخراج المسحوق، ومناطق تماس الدعامات، وهامش تشغيل. بالنسبة لقطع SLM المعدنية، تؤثر زوايا البروز، وتراكم الحرارة، وإمكانية إزالة الدعامات في جودة التشكيل؛ أما في قطع النايلون المصنوعة بتقنية SLS، فقد تؤدي مسامية الشبكة الصغيرة جدًا إلى صعوبة تنظيف المسحوق المتبقي.
ولا يشترط أن تعتمد الخفة دائمًا على هياكل شبكية معقدة. فترقيق الغلاف الخارجي، وتوزيع الأضلاع، وتصميم التجاويف، والتجميع على أجزاء، واستبدال المادة، كلها حلول فعالة أيضًا. وغالبًا ما توصي "بلوبرنت ثلاثي الأبعاد" بالبدء بحل منخفض المخاطر يحقق 70% من هدف تخفيف الوزن، ثم تقييم الحاجة إلى هياكل شبكية عالية التعقيد. بهذه الطريقة يمكن تقليل معدل فشل الطباعة وتكاليف ما بعد المعالجة.
ثالثًا: المادة والعملية تحددان حدود تخفيف الوزن
قد يختلف أداء البنية الطوبولوجية نفسها اختلافًا كبيرًا إذا طُبعت بمواد وعمليات مختلفة. فمادة PA12 النايلونية مناسبة للهياكل المعقدة، والأجزاء الوظيفية خفيفة الحمل، والمشابك صغيرة الكمية، لما تتمتع به من متانة جيدة وحرية في التشكيل؛ أما راتنجات المعالجة الضوئية فتوفر تفاصيل ممتازة، لكن قدرتها على تحمّل الأحمال طويلة الأمد ودرجات الحرارة محدودة؛ بينما تناسب سبائك الألومنيوم والتيتانيوم تطبيقات تخفيف الوزن عالية القوة، وإن كانت تكلفتها ومتطلبات المعالجة الحرارية والتشغيل الميكانيكي أعلى.
كما تؤثر سماكة الطبقة، واتجاه الطباعة، واستراتيجية الدعامات في المتانة. فالهياكل الرفيعة التي تتعرض للشد في اتجاه Z قد تكون أكثر هشاشة من تلك الموجودة في مستوى XY، كما أن الجدران الرقيقة والزوايا الحادة أكثر عرضة للعيوب. ينبغي في مرحلة التصميم الجمع بين بيانات المواد، وخبرة الجهاز، واختبارات العينات، بدلًا من الاكتفاء بمعاملات المواد المثالية في برامج CAD. وللأجزاء الحرجة، يُستحسن طباعة عينات شد أو نماذج جزئية من البنية للتحقق من الأداء تحت شروط العملية الفعلية.
رابعًا: التحقق — أثبت بالبيانات أن تخفيف الوزن لم يضحِّ بالموثوقية
يجب أن يخضع التصميم خفيف الوزن لحلقة تحقق مغلقة. وتشمل أساليب التحقق الشائعة تحليل الإجهاد والإزاحة بالعناصر المحددة، وتحليل الأنماط الاهتزازية، واختبارات التجميع الفعلية، واختبارات التحميل الساكن أو التعب، وفحص الأبعاد الحرجة، ومحاكاة بيئة الاستخدام. أما في التوريد على دفعات، فيجب أيضًا إنشاء قواعد لاعتماد القطعة الأولى والفحص العشوائي، لضمان بقاء التفاوت الناتج عن اختلاف الدُفعات والآلات وما بعد المعالجة ضمن الحدود المقبولة.
وينبغي أيضًا أن تعود نتائج التحقق لتصحح التصميم. فمثلًا، إذا أظهر الحامل في المحاكاة هامش أمان كافيًا، لكنه تشقق عند حافة الثقب أثناء شد البراغي فعليًا، فهذا يعني أن إجهاد التلامس المحلي أو نواقص ما بعد المعالجة لم يؤخذ في الحسبان بشكل كافٍ. وغالبًا ما يكون إتاحة سماكة أكبر حول الثقب، أو تعديل نصف القطر، أو تغيير اتجاه الطباعة، أو استخدام إدراجات معدنية، أكثر فاعلية من زيادة السماكة الكلية ببساطة.
الخلاصة: جوهر التحسين الطوبولوجي هو الحلقة الهندسية المغلقة
تكمن قيمة التصميم خفيف الوزن في الطباعة ثلاثية الأبعاد لا في تعقيد الشكل، بل في جعل المادة تعمل على طول مسار التحميل الحقيقي. وعند تنفيذ مشاريع التحسين الطوبولوجي، ينبغي للشركات أن تحدد الهدف والحدود أولًا، ثم تعيد تشكيل التصميم بما يضمن قابلية التصنيع، ثم تكرر التحسين استنادًا إلى بيانات المواد والعملية والتحقق. وتؤكد "بلوبرنت ثلاثي الأبعاد" — بوصفها منصة لإدارة دورة الحياة من المخطط إلى المنتج الفعلي — أهمية توحيد إدارة تحسين التصميم، وعملية الطباعة، وما بعد المعالجة، والفحص، لمساعدة العملاء على الحصول على نتائج تخفيف وزن قابلة للتفسير، وقابلة للتكرار، وقابلة للتسليم.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.