
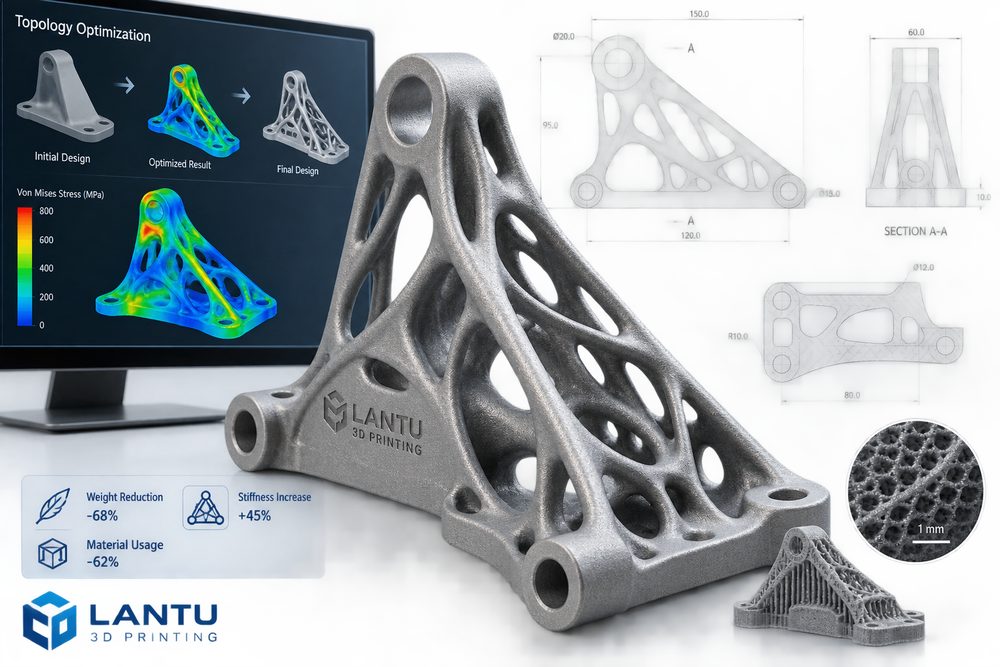
Inleiding: een complexe vorm is niet hetzelfde als een goed ontwerp
Topologie-optimalisatie wordt vaak gezien als de meest kenmerkende ontwerpcapaciteit van 3D-printen: het onderdeel krijgt organische krommen, interne roosterstructuren en een sterke gewichtsreductie, waardoor het er heel “geavanceerd” uitziet. Maar in echte projecten hangt het succes van lichtgewicht ontwerp niet af van de complexiteit van het model, maar van de vraag of het voldoet aan eisen op het gebied van belasting, stijfheid, vermoeiing, assemblage, maakbaarheid en inspectie. Een beugel die 40% lichter is, is vanuit technisch oogpunt geen goed ontwerp als er spanningsconcentraties rond boutgaten ontstaan, restpoeder na nabewerking niet kan worden verwijderd of gereedschap de montageplek niet kan bereiken.
Bij het uitvoeren van lichtgewicht projecten plaatst lantu3D Printing topologie-optimalisatie doorgaans in een gesloten lus van “ontwerp—simulatie—proces—verificatie”, in plaats van de door de software gegenereerde resultaten rechtstreeks naar de printer te sturen. Alleen wanneer randvoorwaarden, materiaaleigenschappen, printoriëntatie en beperkingen van nabewerking samen worden meegenomen, kan topologie-optimalisatie van een visueel hoogtepunt veranderen in een daadwerkelijk leverbare capaciteit.
1. Definieer eerst het doel: gewicht besparen, stijfheid en kosten kunnen niet allemaal eindeloos worden geoptimaliseerd
De eerste stap in lichtgewicht ontwerp is het duidelijk formuleren van de doelstelling. Veelvoorkomende doelen zijn een gewichtsreductie van 20%-50% zonder verlies van stijfheid, het verhogen van de eerste eigenfrequentie bij een vast gewicht, of het verlagen van materiaalgebruik en printtijd binnen een bepaalde veiligheidsfactor. Hoe duidelijker het doel, hoe makkelijker het is om het optimalisatieresultaat te verifiëren. Als men daarentegen alleen vraagt om “zo licht mogelijk”, kan het algoritme montagevlakken, onderhoudsruimte of vermoeiingslevensduur opofferen.
De ingenieur moet de richting en grootte van de belasting, de frequentie van de bedrijfssituaties, vaste zones, niet-wijzigbare zones en de veiligheidsfactor vastleggen. Zo kan een opspanmiddel vooral gericht zijn op statische stijfheid, moet een robotische eind-effector ook traagheid en trillingen meenemen, en kan een lucht- en ruimtevaartbeugel tegelijk rekening moeten houden met vermoeiing en temperatuurinvloeden. Verschillende doelen leiden tot totaal verschillende structurele vormen.
2. De resultaten van topologie-optimalisatie moeten worden herontworpen voor maakbaarheid
De uitvoer van de software bestaat meestal uit dichtheidskaarten of onregelmatige meshes en kan niet direct als productie-model worden gebruikt. In de implementatiefase moet de geometrie worden herzien: de belangrijkste krachtpaden behouden, scherpe hoeken afronden, vloeiende overgangen toevoegen, gatposities en montagevlakken standaardiseren, en waar nodig poederafvoeropeningen, contactzones voor support en bewerkingsmarge voorzien. Bij metalen SLM-onderdelen beïnvloeden overhanghoeken, warmteophoping en de verwijderbaarheid van supports de kwaliteit; bij SLS-onderdelen van nylon kunnen te kleine roosteropeningen ervoor zorgen dat restpoeder niet goed kan worden verwijderd.
Lichtgewicht ontwerp hoeft niet altijd complexe roosterstructuren te gebruiken. Ook dunnere wanden, ribbenopbouw, holle ruimtes, assemblage uit meerdere delen en materiaalvervanging kunnen effectief zijn. lantu3D Printing adviseert vaak om eerst een laag-risico oplossing te kiezen waarmee 70% van het gewichtsdoel wordt bereikt, en pas daarna te beoordelen of een zeer complexe roosterstructuur echt nodig is. Zo worden printfalen en nabewerkingskosten verminderd.
3. Materiaal en proces bepalen de grenzen van lichtgewicht ontwerp
Dezelfde topologische structuur kan, wanneer zij met verschillende materialen en processen wordt geprint, sterk uiteenlopende prestaties leveren. PA12-nylon is geschikt voor complexe structuren, functionele onderdelen met lage belasting en kleine series hulpmiddelen, met goede taaiheid en veel ontwerpvrijheid; fotopolymeerhars biedt veel detail, maar de prestaties op lange termijn en de temperatuurbestendigheid zijn beperkt; aluminium en titanium zijn geschikt voor high-strength lichtgewicht toepassingen, maar brengen hogere kosten, warmtebehandeling en nabewerking met zich mee.
Ook laagdikte, printoriëntatie en supportstrategie beïnvloeden de sterkte. Een structuur van dunne staven die in de Z-richting op trek worden belast, kan zwakker zijn dan dezelfde structuur in het XY-vlak, terwijl dunne wanden en scherpe hoeken gevoeliger zijn voor defecten. In de ontwerpfase moet men materiaaldata, machine-ervaring en proefstukken combineren, in plaats van blind te vertrouwen op de ideale materiaalparameters uit CAD-software. Voor kritieke onderdelen is het aan te raden trekproefstukken of lokale testmonsters te printen om de prestaties onder echte procesomstandigheden te verifiëren.
4. Verificatie: met data aantonen dat gewichtsreductie niet ten koste gaat van betrouwbaarheid
Lichtgewicht ontwerp moet via een verificatiecyclus worden bevestigd. Veelgebruikte verificaties zijn eindige-elementenanalyses van spanning en vervorming, modale analyse, tests van de daadwerkelijke assemblage, statische of vermoeiingstesten, controle van kritische afmetingen en simulatie van de gebruiksomgeving. Voor serielevering moeten ook eerste-artikelgoedkeuring en steekproefregels worden vastgelegd, zodat variaties tussen materiaalbatch, machine en nabewerking binnen acceptabele grenzen blijven.
De verificatieresultaten moeten ook het ontwerp terugkoppelen. Als een beugel in de simulatie voldoende veiligheidsfactor heeft, maar bij het daadwerkelijk aandraaien van de bouten bij het gat scheurt, betekent dit dat lokale contactspanningen of nabewerkingsinkepingen onvoldoende zijn meegenomen. Door de zone rond het gat dikker te maken, de afronding aan te passen, de printoriëntatie te wijzigen of metalen inzetstukken te gebruiken, is vaak veel meer winst te behalen dan door simpelweg de totale dikte te vergroten.
Samenvatting: de kern van topologie-optimalisatie is de technische gesloten lus
De waarde van lichtgewicht ontwerp in 3D-printen zit niet in een complexe vorm, maar in het laten werken van materiaal langs het werkelijke belastingpad. Wanneer bedrijven projecten voor topologie-optimalisatie uitvoeren, moeten zij eerst doelen en grenzen definiëren, daarna een maakbaarheidsgedreven herontwerp uitvoeren en vervolgens itereren op basis van materiaal-, proces- en verificatiegegevens. lantu3D Printing, als lifecycle-managementplatform van blauwdruk tot fysiek object, benadrukt het geïntegreerd beheren van ontwerpoptimalisatie, printproces, nabewerking en inspectie, zodat klanten verklaarbare, reproduceerbare en leverbare lichtgewicht resultaten krijgen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.