
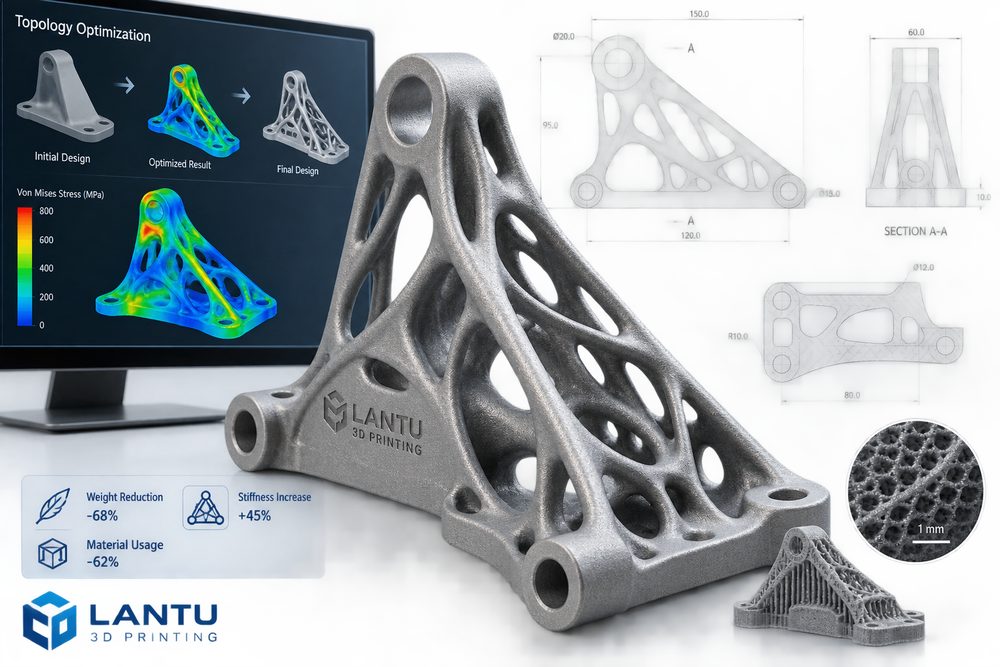
บทนำ: รูปร่างที่ซับซ้อนไม่ได้แปลว่าเป็นการออกแบบที่ดี
การเพิ่มประสิทธิภาพเชิงโทโพโลยีมักถูกมองว่าเป็นความสามารถด้านการออกแบบที่เป็นตัวแทนของงานพิมพ์ 3 มิติมากที่สุด: ชิ้นงานมีรูปทรงโค้งแบบออร์แกนิก ภายในมีโครงข่ายลายตาข่าย น้ำหนักลดลงอย่างมาก ดูล้ำสมัยมาก แต่ในโครงการจริง ความสำเร็จของการออกแบบลดน้ำหนักไม่ได้ขึ้นอยู่กับความซับซ้อนของโมเดล หากแต่อยู่ที่การตอบสนองต่อข้อกำหนดด้านโหลด ความแข็งแกร่ง ความล้า การประกอบ การผลิต และการตรวจสอบ ขายึดที่เบาลง 40% แต่เกิดความเค้นกระจุกตัวรอบรูสลักเกลียว ทำความสะอาดผงค้างจากการหลังพิมพ์ไม่ได้ หรือเครื่องมือประกอบเข้าไม่ถึง ก็ไม่ใช่การออกแบบที่ดีในเชิงวิศวกรรม
เมื่อจัดการโครงการลดน้ำหนัก โดยทั่วไปแลนทู 3D Printing จะวางการเพิ่มประสิทธิภาพเชิงโทโพโลยีไว้ในวงจรปิด การออกแบบ—การจำลอง—กระบวนการ—การตรวจสอบ แทนที่จะส่งผลลัพธ์ที่ซอฟต์แวร์สร้างขึ้นไปพิมพ์ทันที เฉพาะเมื่อรวมเงื่อนไขขอบเขต สมรรถนะของวัสดุ ทิศทางการพิมพ์ และข้อจำกัดด้านงานหลังพิมพ์เข้าไว้ด้วยกัน การเพิ่มประสิทธิภาพเชิงโทโพโลยีจึงจะเปลี่ยนจากจุดเด่นด้านภาพลักษณ์ไปเป็นความสามารถที่ส่งมอบได้จริง
1. กำหนดเป้าหมายก่อน: การลดน้ำหนัก ความแข็งแกร่ง และต้นทุน ไม่อาจถูกปรับให้ดีที่สุดพร้อมกันได้แบบไร้ขีดจำกัด
ขั้นตอนแรกของการออกแบบลดน้ำหนักคือการกำหนดฟังก์ชันวัตถุประสงค์ให้ชัดเจน เป้าหมายที่พบบ่อย ได้แก่ ลดน้ำหนัก 20%-50% โดยไม่ลดความแข็งแกร่ง เพิ่มความถี่ธรรมชาติอันดับแรกภายใต้น้ำหนักคงที่ หรือ ลดวัสดุและเวลาในการพิมพ์ภายใต้ค่าสัมประสิทธิ์ความปลอดภัยที่กำหนด ยิ่งกำหนดเป้าหมายชัดเจน ผลลัพธ์ของการปรับแต่งก็ยิ่งตรวจสอบได้ง่าย ตรงกันข้าม หากระบุเพียงว่ายิ่งเบายิ่งดี อัลกอริทึมอาจยอมเสียสละพื้นผิวประกอบ พื้นที่บำรุงรักษา หรืออายุความล้า
วิศวกรต้องกำหนดทิศทางของโหลด ขนาด สภาวะการทำงาน ความถี่ พื้นที่ยึดตรึง พื้นที่ที่ห้ามเปลี่ยน และค่าสัมประสิทธิ์ความปลอดภัยให้ชัดเจน ตัวอย่างเช่น ชิ้นส่วนประเภทฟิกซ์เจอร์อาจให้ความสำคัญกับความแข็งภายใต้โหลดสถิต ปลายแขนของหุ่นยนต์ต้องคำนึงถึงโมเมนต์ความเฉื่อยและการสั่นสะเทือนด้วย ส่วนขายึดสำหรับอากาศยานและอวกาศอาจต้องคำนึงทั้งความล้าและสภาพอุณหภูมิ เป้าหมายที่ต่างกันจะนำไปสู่รูปแบบโครงสร้างที่ต่างกันโดยสิ้นเชิง
2. ผลลัพธ์ของการเพิ่มประสิทธิภาพเชิงโทโพโลยีต้องผ่านการปรับรูปเพื่อความสามารถในการผลิต
ผลลัพธ์ที่ซอฟต์แวร์แสดงออกมามักเป็นแผนที่ความหนาแน่นหรือเมชที่ไม่เป็นระเบียบ ซึ่งไม่สามารถใช้เป็นโมเดลผลิตได้โดยตรง ในขั้นตอนนำไปใช้งานจริงจำเป็นต้องปรับรูปทรงใหม่: คงไว้เฉพาะเส้นทางรับแรงหลัก ทำให้มุมแหลมเรียบขึ้น เพิ่มรัศมีโค้งเปลี่ยนผ่าน กำหนดรูและพื้นผิวประกอบให้เป็นมาตรฐาน จัดทำรูระบายผง พื้นที่สัมผัสของซัพพอร์ต และระยะเผื่อสำหรับการ加工ที่จำเป็น สำหรับชิ้นส่วนโลหะที่พิมพ์ด้วย SLM มุมยื่น แหล่งสะสมความร้อน และความสามารถในการถอดซัพพอร์ตล้วนมีผลต่อคุณภาพการขึ้นรูป ส่วนชิ้นส่วนไนลอนที่พิมพ์ด้วย SLS ช่องของโครงข่ายที่เล็กเกินไปอาจทำให้ผงค้างและทำความสะอาดได้ยาก
การลดน้ำหนักไม่จำเป็นต้องใช้โครงข่ายซับซ้อนเสมอไป การลดความหนาของเปลือก การจัดวางครีบเสริม การออกแบบโพรง การประกอบแบบแยกชิ้น และการเปลี่ยนวัสดุก็ให้ผลได้เช่นกัน โดยทั่วไปแลนทู 3D Printing มักแนะนำให้เริ่มจากวิธีที่มีความเสี่ยงต่ำเพื่อให้ได้เป้าหมายการลดน้ำหนัก 70% ก่อน แล้วค่อยประเมินว่าจำเป็นต้องใช้โครงข่ายที่ซับซ้อนมากขึ้นหรือไม่ วิธีนี้ช่วยลดอัตราการพิมพ์ล้มเหลวและต้นทุนงานหลังพิมพ์
3. วัสดุและกระบวนการเป็นตัวกำหนดขอบเขตของการลดน้ำหนัก
โครงสร้างเชิงโทโพโลยีเดียวกัน หากพิมพ์ด้วยวัสดุและกระบวนการต่างกัน สมรรถนะจะต่างกันมาก ไนลอน PA12 เหมาะกับโครงสร้างซับซ้อน ชิ้นส่วนฟังก์ชันรับโหลดเบา และฟิกซ์เจอร์ผลิตจำนวนน้อย เพราะมีความเหนียวและความยืดหยุ่นในการขึ้นรูปที่ดี เรซินแบบโฟโตพอลิเมอร์ให้รายละเอียดดี แต่ความสามารถในการรับแรงระยะยาวและทนความร้อนมีจำกัด ส่วนอะลูมิเนียมอัลลอยและไทเทเนียมอัลลอยเหมาะกับการลดน้ำหนักที่ต้องการความแข็งแรงสูง แต่มีต้นทุนสูงกว่า และต้องการการอบชุบความร้อนและการ加工ด้วยเครื่องจักรเพิ่มเติม
ความหนาชั้น ทิศทางการพิมพ์ และกลยุทธ์การพยุงชิ้นงานก็ส่งผลต่อความแข็งแรงเช่นกัน โครงสร้างแท่งเล็กที่รับแรงดึงตามแนว Z อาจเปราะกว่าการวางในระนาบ XY และผนังบางกับมุมแหลมมีโอกาสเกิดข้อบกพร่องได้ง่าย ในขั้นตอนออกแบบควรอ้างอิงข้อมูลวัสดุ ประสบการณ์ของเครื่อง และการทดสอบชิ้นตัวอย่าง แทนการใช้พารามิเตอร์วัสดุในอุดมคติจากซอฟต์แวร์ CAD โดยตรง สำหรับชิ้นงานสำคัญ แนะนำให้พิมพ์ชิ้นทดสอบแรงดึงหรือชิ้นตัวอย่างโครงสร้างเฉพาะส่วน เพื่อตรวจสอบสมรรถนะภายใต้เงื่อนไขกระบวนการจริง
4. การตรวจสอบ: ใช้ข้อมูลพิสูจน์ว่าการลดน้ำหนักไม่ได้แลกมากับความน่าเชื่อถือ
การออกแบบลดน้ำหนักต้องผ่านวงจรการตรวจสอบครบถ้วน การตรวจสอบที่พบบ่อย ได้แก่ การวิเคราะห์ความเค้นและการกระจัดด้วยไฟไนต์เอลิเมนต์ การวิเคราะห์โหมดการสั่น การทดสอบการประกอบจริง การทดสอบโหลดสถิตหรือความล้า การตรวจวัดมิติสำคัญ และการจำลองสภาพแวดล้อมการใช้งาน สำหรับการส่งมอบเป็นล็อต ยังต้องกำหนดการยืนยันชิ้นแรกและกฎการสุ่มตรวจ เพื่อให้ความแปรปรวนที่เกิดจากวัสดุ เครื่องจักร และงานหลังพิมพ์ในแต่ละล็อตอยู่ในช่วงที่ยอมรับได้
ผลการตรวจสอบควรถูกนำกลับไปปรับแก้การออกแบบด้วย ตัวอย่างเช่น ขายึดชิ้นหนึ่งในแบบจำลองมีค่าสัมประสิทธิ์ความปลอดภัยเพียงพอ แต่เมื่อขันสลักเกลียวจริงกลับเกิดรอยร้าวบริเวณขอบรู แสดงว่าความเค้นสัมผัสเฉพาะจุดหรือรอยบากจากงานหลังพิมพ์ยังไม่ได้ถูกคำนึงอย่างเพียงพอ การเพิ่มความหนารอบรู ปรับรัศมีโค้ง เปลี่ยนทิศทางการพิมพ์ หรือใช้ชิ้นสอดโลหะ มักได้ผลดีกว่าการเพิ่มความหนาโดยรวมแบบง่ายๆ
สรุป: แก่นของการเพิ่มประสิทธิภาพเชิงโทโพโลยีคือวงจรปิดทางวิศวกรรม
คุณค่าของการออกแบบลดน้ำหนักด้วยงานพิมพ์ 3 มิติไม่ได้อยู่ที่รูปทรงซับซ้อน แต่อยู่ที่การทำให้วัสดุทำงานตามเส้นทางรับแรงจริง องค์กรที่เดินหน้าโครงการเพิ่มประสิทธิภาพเชิงโทโพโลยีควรกำหนดเป้าหมายและขอบเขตก่อน แล้วจึงปรับรูปเพื่อให้ผลิตได้ จากนั้นค่อยวนซ้ำด้วยข้อมูลจากวัสดุ กระบวนการ และการตรวจสอบ แลนทู 3D Printing ในฐานะแพลตฟอร์มบริหารวงจรชีวิตตั้งแต่แบบสู่ชิ้นงานจริง เน้นการผสานการปรับแบบ การพิมพ์ กระบวนการหลังพิมพ์ และการตรวจสอบเข้าไว้ด้วยกัน เพื่อช่วยให้ลูกค้าได้ผลลัพธ์การลดน้ำหนักที่อธิบายได้ ทำซ้ำได้ และส่งมอบได้จริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง