
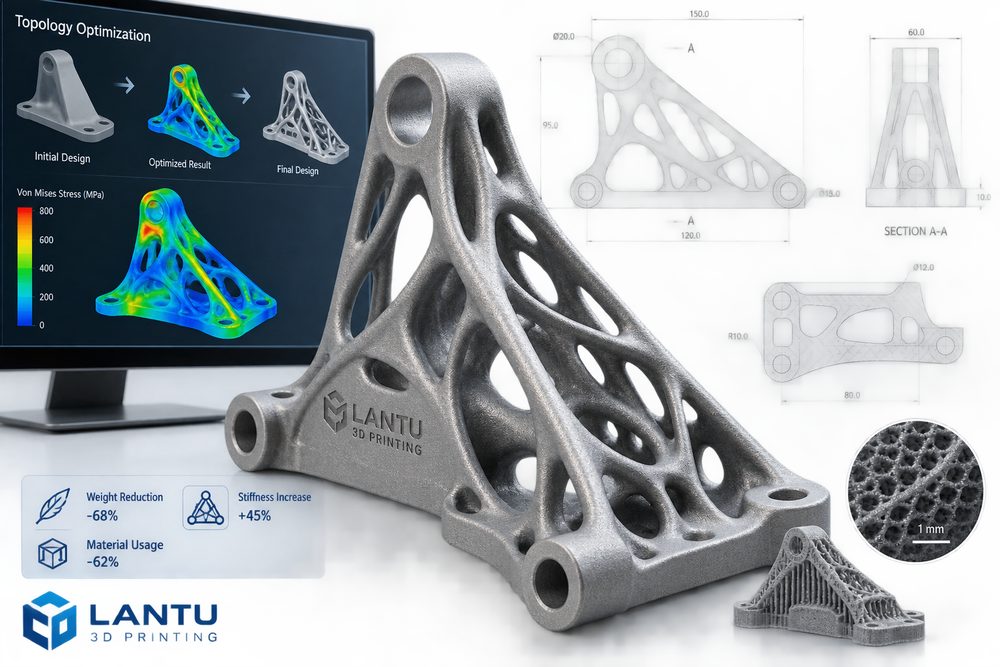
Introducción: una forma compleja no equivale a un buen diseño
La optimización topológica suele considerarse la capacidad de diseño más representativa de la impresión 3D: las piezas adoptan curvas orgánicas, incorporan estructuras de celosía en el interior y reducen mucho su peso, con un aspecto muy “avanzado”. Sin embargo, en proyectos reales, el éxito del diseño ligero no depende de que el modelo sea complejo, sino de que cumpla con los requisitos de carga, rigidez, fatiga, ensamblaje, fabricación e inspección. Un soporte que reduce su peso un 40%, pero presenta concentración de tensiones cerca de los orificios para tornillos, acumulación de polvo residual imposible de limpiar tras el posprocesado o imposibilidad de introducir herramientas de montaje, no es un buen diseño en términos de ingeniería.
Al abordar proyectos de aligeramiento, Blueplot 3D suele integrar la optimización topológica en un ciclo cerrado de “diseño—simulación—proceso—validación”, en lugar de enviar directamente el resultado del software a imprimir. Solo al incorporar simultáneamente las condiciones de contorno, las propiedades del material, la orientación de impresión y las limitaciones del posprocesado, la optimización topológica puede pasar de ser un atractivo visual a una capacidad realmente entregable.
1. Definir primero el objetivo: reducir peso, aumentar rigidez y bajar costes no pueden optimizarse infinitamente al mismo tiempo
El primer paso del diseño ligero es definir con claridad la función objetivo. Los objetivos habituales incluyen reducir entre un 20% y un 50% el peso sin disminuir la rigidez, aumentar la frecuencia natural de primer orden con un peso fijo, o reducir material y tiempo de impresión manteniendo un factor de seguridad determinado. Cuanto más claro sea el objetivo, más fácil será verificar el resultado. Por el contrario, si solo se pide “lo más ligero posible”, el algoritmo puede sacrificar superficies de montaje, espacio de mantenimiento o vida a fatiga.
El ingeniero debe especificar la dirección y magnitud de la carga, la frecuencia de trabajo, las zonas fijadas, las zonas no modificables y el factor de seguridad. Por ejemplo, una pieza de utillaje puede centrarse en la rigidez ante carga estática; un efector final de un robot también debe considerar la inercia y la vibración; y un soporte aeroespacial puede requerir simultáneamente resistencia a fatiga y al entorno térmico. Distintos objetivos conducen a formas estructurales completamente diferentes.
2. El resultado de la optimización topológica debe reconvertirse para que sea fabricable
El resultado que ofrece el software suele ser un mapa de densidad o una malla irregular, y no puede utilizarse directamente como modelo de producción. En la fase de implementación es necesario reconstruir la geometría: conservar la ruta principal de carga, suavizar las aristas agudas, añadir radios de transición, normalizar los orificios y las superficies de ensamblaje, e incorporar los orificios de evacuación de polvo, las zonas de contacto de los soportes y el material sobrante para mecanizado. En piezas metálicas fabricadas por SLM, el ángulo de voladizo, la acumulación térmica y la facilidad para retirar soportes afectan a la calidad de la pieza; en piezas de nailon fabricadas por SLS, un tamaño de celda de la celosía demasiado pequeño puede impedir la limpieza del polvo residual.
El aligeramiento no siempre requiere celosías complejas. El adelgazamiento de la carcasa, la disposición de nervaduras, el diseño de cavidades internas, el ensamblaje por partes y el cambio de material también son efectivos. Blueplot 3D suele recomendar empezar por una solución de bajo riesgo para alcanzar el 70% del objetivo de reducción de peso y evaluar después si realmente hace falta una estructura de celosía de alta complejidad. Así se reduce la tasa de fallos de impresión y el coste del posprocesado.
3. El material y el proceso determinan los límites del aligeramiento
La misma estructura topológica, impresa con distintos materiales y procesos, puede presentar diferencias de rendimiento muy grandes. El nailon PA12 es adecuado para estructuras complejas, piezas funcionales de carga ligera y útiles de pequeña serie, y ofrece buena tenacidad y libertad de conformado; la resina fotopolimerizable ofrece gran detalle, pero tiene limitaciones en resistencia a largo plazo y comportamiento térmico; las aleaciones de aluminio y titanio son apropiadas para aplicaciones de alta resistencia y aligeramiento, aunque implican mayores costes y exigencias de tratamiento térmico y mecanizado.
El espesor de capa, la orientación de impresión y la estrategia de soportes también influyen en la resistencia. Una estructura de varillas finas sometida a tracción en dirección Z puede ser más frágil que en el plano XY, y las paredes delgadas y las esquinas agudas son propensas a defectos. En la fase de diseño, deben combinarse los datos del material, la experiencia del equipo y las pruebas de probetas, en lugar de aplicar directamente los parámetros ideales del material que muestra el software CAD. Para piezas críticas, se recomienda imprimir probetas de tracción o muestras de estructuras locales para validar el rendimiento en condiciones reales de proceso.
4. Validación: demostrar con datos que la reducción de peso no compromete la fiabilidad
El diseño ligero debe cerrarse con un ciclo de validación. Las validaciones habituales incluyen análisis de tensiones y desplazamientos mediante elementos finitos, análisis modal, pruebas reales de ensamblaje, ensayos de carga estática o fatiga, inspección de dimensiones críticas y simulación del entorno de uso. En entregas de serie, también es necesario establecer la aprobación de la primera pieza y reglas de muestreo para asegurar que las variaciones entre lotes, equipos y procesos de posprocesado se mantengan dentro de un rango aceptable.
Los resultados de validación también deben retroalimentar el diseño. Por ejemplo, si un soporte muestra un factor de seguridad suficiente en simulación, pero al apretar el tornillo en la realidad se agrieta el borde del orificio, eso indica que no se ha considerado adecuadamente la tensión de contacto local o la entalla del posprocesado. Aumentar el espesor local alrededor del orificio, ajustar el radio, cambiar la orientación de impresión o utilizar insertos metálicos suele ser más eficaz que aumentar sin más el espesor global.
Conclusión: el núcleo de la optimización topológica es un ciclo cerrado de ingeniería
El valor del diseño ligero en impresión 3D no reside en la complejidad de la forma, sino en hacer que el material trabaje siguiendo la ruta real de las cargas. Al impulsar proyectos de optimización topológica, las empresas deben definir primero los objetivos y límites, después reconstruir el diseño para que sea fabricable y, a continuación, iterar con datos de material, proceso y validación. Blueplot 3D, como plataforma de gestión del ciclo de vida desde el plano hasta la pieza física, pone el acento en gestionar de forma unificada la optimización del diseño, el proceso de impresión, el posprocesado y la inspección, ayudando a los clientes a obtener resultados de aligeramiento interpretables, reproducibles y entregables.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.