
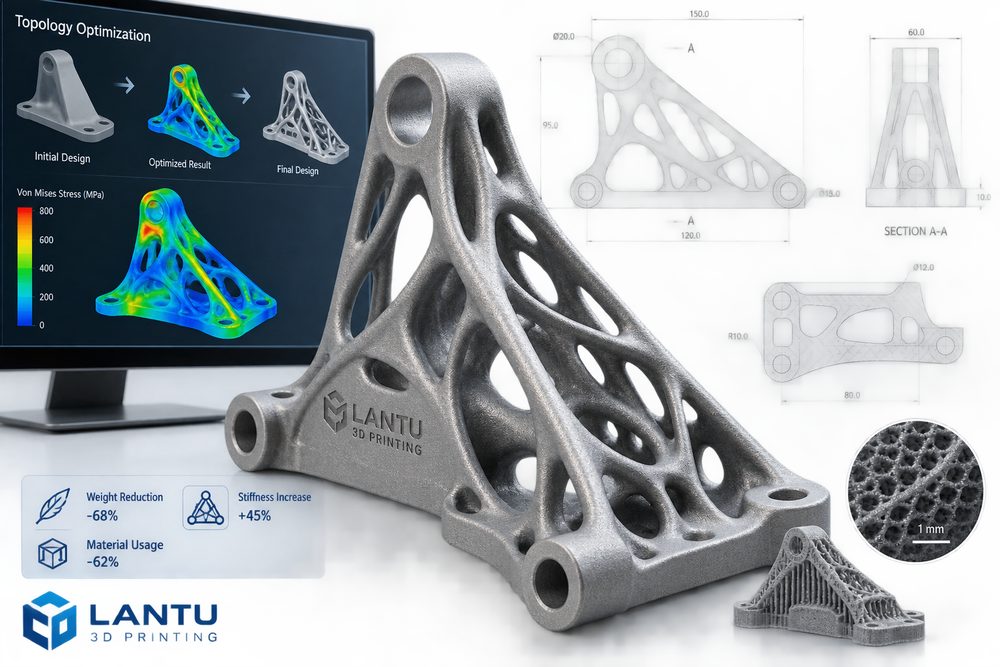
Pendahuluan: bentuk yang kompleks tidak sama dengan desain yang unggul
Optimasi topologi sering dianggap sebagai kemampuan desain paling khas dari 3D printing: bentuk komponen tampak organik, bagian dalamnya memiliki struktur kisi, dan bobotnya turun drastis, sehingga terlihat sangat “maju”. Namun dalam proyek nyata, keberhasilan desain ringan tidak ditentukan oleh seberapa rumit modelnya, melainkan oleh apakah model tersebut memenuhi persyaratan beban, kekakuan, kelelahan, perakitan, manufaktur, dan inspeksi. Sebuah braket yang berhasil mengurangi berat 40% tetapi memiliki konsentrasi tegangan di sekitar lubang baut, residu serbuk yang tidak bisa dibersihkan setelah pemrosesan, atau area yang tidak bisa dijangkau alat perakitan, bukanlah desain yang baik dalam arti rekayasa.
Dalam menangani proyek ringan, lantu3D biasanya menempatkan optimasi topologi dalam siklus tertutup “desain—simulasi—proses—validasi”, bukan langsung mengirim hasil keluaran perangkat lunak ke printer. Hanya dengan memasukkan kondisi batas, performa material, arah pencetakan, dan keterbatasan pasca-pemrosesan secara bersamaan, optimasi topologi dapat berubah dari sekadar daya tarik visual menjadi kemampuan yang benar-benar dapat dikirimkan.
1. Tetapkan tujuan terlebih dahulu: pengurangan bobot, kekakuan, dan biaya tidak bisa dioptimalkan tanpa batas secara bersamaan
Langkah pertama dalam desain ringan adalah memperjelas fungsi tujuan. Tujuan yang umum mencakup pengurangan bobot 20%-50% tanpa menurunkan kekakuan, peningkatan frekuensi alami orde pertama pada bobot tetap, atau penurunan biaya material dan waktu pencetakan dengan tetap memenuhi faktor keamanan. Semakin jelas tujuannya, semakin mudah hasil optimasi diverifikasi. Sebaliknya, jika hanya meminta “se-ringan mungkin”, algoritma bisa mengorbankan bidang pemasangan, ruang perawatan, atau umur lelah.
Insinyur perlu memberikan arah beban, besar beban, frekuensi kondisi kerja, area yang harus tetap terikat, area yang tidak boleh diubah, dan faktor keamanan. Misalnya, komponen jig mungkin lebih menekankan kekakuan beban statis, ujung lengan robot juga harus memperhatikan inersia dan getaran, sedangkan braket kedirgantaraan mungkin harus mempertimbangkan kelelahan dan lingkungan temperatur secara bersamaan. Tujuan yang berbeda akan menghasilkan bentuk struktur yang sepenuhnya berbeda.
2. Hasil optimasi topologi harus direkonstruksi agar dapat diproduksi
Hasil keluaran perangkat lunak biasanya berupa peta densitas atau mesh tidak beraturan, dan tidak bisa langsung digunakan sebagai model produksi. Pada tahap implementasi, perlu dilakukan rekonstruksi geometri: mempertahankan jalur utama penyaluran gaya, menghaluskan sudut tajam, menambahkan fillet transisi, menstandarkan posisi lubang dan bidang perakitan, serta menyediakan lubang pembuangan serbuk, area kontak penyangga, dan allowance pemesinan yang diperlukan. Untuk komponen logam SLM, sudut overhang, akumulasi panas, dan kemudahan pelepasan support akan memengaruhi kualitas pembentukan; untuk komponen nilon SLS, ukuran sel kisi yang terlalu kecil dapat membuat serbuk sisa sulit dibersihkan.
Desain ringan tidak selalu harus memakai struktur kisi yang rumit. Penipisan cangkang, tata letak rusuk, desain rongga, perakitan beberapa bagian, dan penggantian material juga sama efektifnya. lantu3D sering menyarankan agar solusi berisiko rendah digunakan terlebih dahulu untuk mencapai 70% target pengurangan bobot, lalu dievaluasi apakah struktur kisi dengan kompleksitas tinggi memang diperlukan. Dengan cara ini, tingkat kegagalan cetak dan biaya pasca-pemrosesan dapat diturunkan.
3. Material dan proses menentukan batas desain ringan
Struktur topologi yang sama, jika dicetak dengan material dan proses berbeda, hasil performanya bisa sangat jauh berbeda. Nilon PA12 cocok untuk struktur kompleks, komponen fungsional beban ringan, dan jig produksi kecil, dengan ketangguhan dan kebebasan bentuk yang baik; resin fotopolimer memiliki detail yang bagus, tetapi kemampuan menahan beban jangka panjang dan tahan temperatur terbatas; aluminium dan titanium cocok untuk desain ringan berkekuatan tinggi, tetapi biayanya, kebutuhan perlakuan panas, dan tuntutan pemesinan juga lebih tinggi.
Ketebalan lapisan, arah pencetakan, dan strategi support juga memengaruhi kekuatan. Struktur batang tipis yang menerima tarik pada arah Z bisa lebih rapuh dibandingkan bidang XY, sedangkan dinding tipis dan sudut tajam mudah mengalami cacat. Pada tahap desain, data material, pengalaman mesin, dan uji spesimen harus dipertimbangkan bersama, bukan hanya mengandalkan parameter material ideal dari perangkat CAD. Untuk komponen kritis, disarankan mencetak spesimen tarik atau sampel struktur lokal guna memverifikasi performa pada kondisi proses yang sebenarnya.
4. Validasi: buktikan dengan data bahwa pengurangan bobot tidak mengorbankan keandalan
Desain ringan harus melewati siklus validasi. Validasi yang umum mencakup analisis tegangan dan perpindahan dengan elemen hingga, analisis modal, uji perakitan aktual, uji beban statis atau kelelahan, inspeksi dimensi kunci, dan simulasi lingkungan penggunaan. Untuk pengiriman massal, perlu juga dibuat aturan first article inspection dan sampling agar variasi yang disebabkan oleh perbedaan batch material, mesin, dan pasca-pemrosesan tetap berada dalam batas yang dapat diterima.
Hasil validasi juga harus digunakan untuk memperbaiki desain secara balik. Misalnya, sebuah braket memiliki faktor keamanan yang cukup dalam simulasi, tetapi saat baut dikencangkan secara nyata tepi lubang retak, ini berarti tegangan kontak lokal atau cacat akibat pasca-pemrosesan belum dipertimbangkan dengan memadai. Menambah ketebalan di sekitar lubang, mengubah radius fillet, mengubah arah pencetakan, atau menggunakan sisipan logam sering kali lebih efektif daripada sekadar menambah ketebalan seluruh komponen.
Kesimpulan: inti optimasi topologi adalah siklus rekayasa yang tertutup
Nilai desain ringan untuk 3D printing bukan terletak pada bentuk yang rumit, melainkan pada kemampuan membuat material bekerja mengikuti jalur beban yang nyata. Saat perusahaan mendorong proyek optimasi topologi, tujuan dan batasan harus didefinisikan terlebih dahulu, kemudian dilakukan rekonstruksi agar bisa diproduksi, lalu diiterasi dengan data material, proses, dan validasi. lantu3D, sebagai platform manajemen siklus hidup dari cetak biru hingga produk fisik, menekankan pengelolaan terpadu antara optimasi desain, proses pencetakan, pasca-pemrosesan, dan inspeksi, untuk membantu pelanggan memperoleh hasil desain ringan yang dapat dijelaskan, direplikasi, dan dikirimkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.