
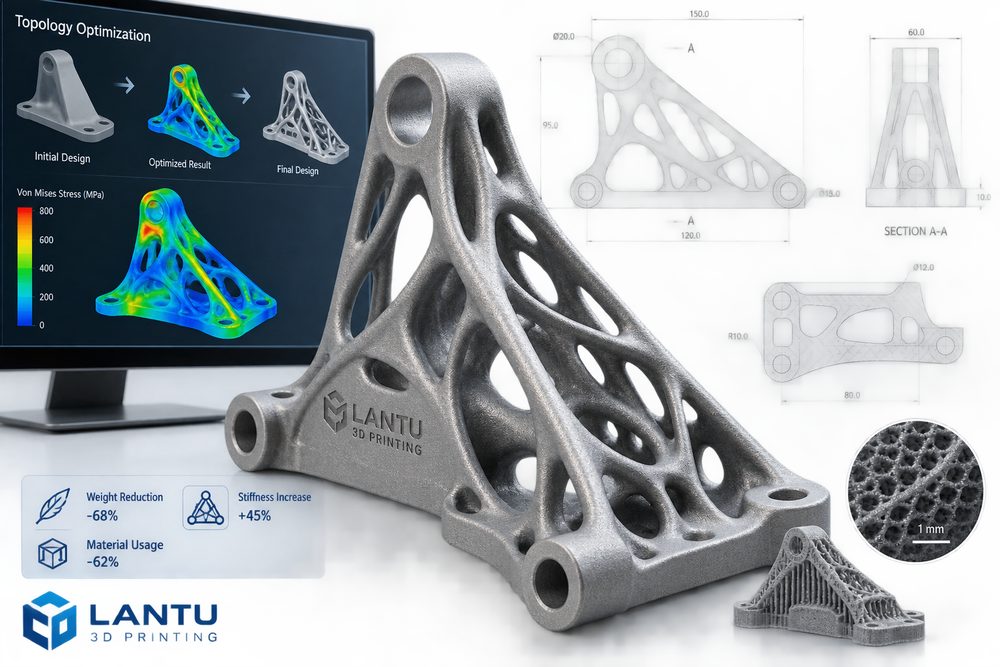
परिचय: जटिल बाहरी रूप उत्कृष्ट डिज़ाइन नहीं होता
टोपोलॉजी ऑप्टिमाइज़ेशन को अक्सर 3D प्रिंटिंग की सबसे प्रतिनिधि डिज़ाइन क्षमता माना जाता है: हिस्से की आकृति जैविक वक्रों जैसी दिखती है, अंदर जालीदार संरचना होती है, और वजन काफी कम हो जाता है, जिससे यह बहुत “उन्नत” लगता है। लेकिन वास्तविक परियोजनाओं में हल्के डिज़ाइन की सफलता इस बात पर निर्भर नहीं करती कि मॉडल कितना जटिल है, बल्कि इस बात पर निर्भर करती है कि क्या वह लोड, कठोरता, थकान, असेंबली, निर्माण और निरीक्षण की आवश्यकताओं को पूरा करता है। यदि कोई ब्रैकेट 40% हल्का हो जाए, लेकिन बोल्ट होल के पास तनाव संकेंद्रण हो, पोस्ट-प्रोसेसिंग में अवशिष्ट पाउडर साफ न हो सके, या असेंबली टूल अंदर न पहुँच सके, तो वह इंजीनियरिंग अर्थ में अच्छा डिज़ाइन नहीं है।
हल्के डिज़ाइन परियोजनाओं को संभालते समय, लान्तु 3D आमतौर पर टोपोलॉजी ऑप्टिमाइज़ेशन को “डिज़ाइन—सिमुलेशन—प्रक्रिया—सत्यापन” के बंद-लूप में रखता है, बजाय इसके कि सॉफ़्टवेयर द्वारा तैयार परिणाम को सीधे प्रिंटिंग के लिए भेज दिया जाए। जब सीमा स्थितियाँ, सामग्री गुण, प्रिंटिंग दिशा और पोस्ट-प्रोसेसिंग की सीमाएँ एक साथ शामिल की जाती हैं, तभी टोपोलॉजी ऑप्टिमाइज़ेशन दृश्य आकर्षण से आगे बढ़कर एक डिलीवर होने योग्य क्षमता बनता है।
1. पहले लक्ष्य निर्धारित करें: वजन घटाना, कठोरता और लागत को एक साथ अनंत तक अनुकूलित नहीं किया जा सकता
हल्के डिज़ाइन का पहला चरण लक्ष्य फ़ंक्शन को स्पष्ट करना है। सामान्य लक्ष्यों में कठोरता कम किए बिना 20%-50% वजन घटाना, तय वजन पर प्रथम-क्रम प्राकृतिक आवृत्ति बढ़ाना, या सुरक्षा गुणांक बनाए रखते हुए सामग्री और प्रिंटिंग समय कम करना शामिल है। लक्ष्य जितना स्पष्ट होगा, ऑप्टिमाइज़ेशन परिणाम उतना ही आसानी से सत्यापित होगा। इसके विपरीत, यदि केवल “जितना हल्का उतना अच्छा” कहा जाए, तो एल्गोरिद्म असेंबली सतह, सर्विसिंग स्पेस या थकान आयु का बलिदान कर सकता है।
इंजीनियरों को लोड की दिशा, परिमाण, कार्य स्थिति की आवृत्ति, स्थिर क्षेत्र, अपरिवर्तनीय क्षेत्र और सुरक्षा गुणांक बताना चाहिए। उदाहरण के लिए, फिक्स्चर प्रकार के हिस्सों में स्थैतिक लोड कठोरता महत्वपूर्ण हो सकती है; रोबोट एंड-इफेक्टर में जड़त्व और कंपन भी देखना पड़ता है; जबकि एयरोस्पेस ब्रैकेट में थकान और तापमान परिवेश दोनों पर ध्यान देना पड़ सकता है। अलग-अलग लक्ष्य पूरी तरह अलग संरचनात्मक रूपों की ओर ले जाते हैं।
2. टोपोलॉजी ऑप्टिमाइज़ेशन के परिणामों को निर्माण-योग्यता के अनुसार पुनःडिज़ाइन करना आवश्यक है
सॉफ़्टवेयर द्वारा दिया गया टोपोलॉजी परिणाम आमतौर पर घनत्व मानचित्र या अनियमित जाल होता है, जिसे सीधे उत्पादन मॉडल के रूप में उपयोग नहीं किया जा सकता। कार्यान्वयन चरण में ज्यामितीय पुनर्निर्माण करना पड़ता है: मुख्य लोड पथों को बनाए रखना, तेज किनारों को चिकना करना, संक्रमण फ़िलेट जोड़ना, छेदों और असेंबली सतहों को मानकीकृत करना, तथा आवश्यक पाउडर-निकासी छेद, सपोर्ट संपर्क क्षेत्र और मशीनिंग भत्ता निर्धारित करना। धातु SLM भागों के लिए ओवरहैंग कोण, ताप संचय और सपोर्ट हटाने की क्षमता निर्माण गुणवत्ता को प्रभावित करते हैं; जबकि SLS नायलॉन भागों में बहुत छोटा लैटिस छिद्र अवशिष्ट पाउडर को साफ करना कठिन बना सकता है।
हल्के डिज़ाइन के लिए हमेशा जटिल लैटिस की ज़रूरत नहीं होती। बाहरी खोल को पतला करना, रिब लेआउट, खोखले कैविटी डिज़ाइन, विभाजित-भाग असेंबली और सामग्री प्रतिस्थापन भी प्रभावी हैं। लान्तु 3D अक्सर सलाह देता है कि पहले कम जोखिम वाले समाधान से 70% वजन घटाने का लक्ष्य हासिल किया जाए, और फिर देखा जाए कि क्या उच्च-जटिलता वाले लैटिस ढांचे की आवश्यकता है। इससे प्रिंट विफलता दर और पोस्ट-प्रोसेसिंग लागत दोनों कम होते हैं।
3. सामग्री और प्रक्रिया हल्के डिज़ाइन की सीमा तय करते हैं
एक ही टोपोलॉजी संरचना को अलग-अलग सामग्री और प्रक्रियाओं से प्रिंट करने पर प्रदर्शन में बड़ा अंतर हो सकता है। PA12 नायलॉन जटिल संरचनाओं, हल्के-लोड वाले कार्यात्मक भागों और छोटे बैच फिक्स्चर के लिए उपयुक्त है, और इसमें अच्छी toughness तथा निर्माण-स्वतंत्रता होती है; फोटोपॉलीमर रेज़िन में विवरण अच्छा होता है, लेकिन दीर्घकालिक लोड और ताप-प्रतिरोध सीमित होता है; जबकि एल्युमिनियम और टाइटेनियम अलॉय उच्च-शक्ति हल्के डिज़ाइन के लिए उपयुक्त हैं, पर लागत, हीट ट्रीटमेंट और मशीनिंग आवश्यकताएँ अधिक होती हैं।
लेयर मोटाई, प्रिंटिंग दिशा और सपोर्ट रणनीति भी ताकत को प्रभावित करती हैं। Z-दिशा में तनन झेलने वाली पतली रॉड संरचनाएँ XY तल की तुलना में अधिक भंगुर हो सकती हैं, और पतली दीवारों व तेज किनारों पर दोष उत्पन्न होने की संभावना अधिक होती है। डिज़ाइन चरण में CAD सॉफ़्टवेयर के आदर्श सामग्री पैरामीटरों को सीधे लागू करने के बजाय सामग्री डेटा, उपकरण अनुभव और परीक्षण नमूनों को साथ लेकर चलना चाहिए। महत्वपूर्ण भागों के लिए, वास्तविक प्रक्रिया स्थितियों में प्रदर्शन सत्यापित करने हेतु तनन नमूने या स्थानीय संरचनात्मक नमूने प्रिंट करने की सलाह दी जाती है।
4. सत्यापन: डेटा से साबित करें कि वजन घटाने से विश्वसनीयता प्रभावित नहीं हुई
हल्के डिज़ाइन को सत्यापन के बंद-लूप से गुजरना चाहिए। सामान्य सत्यापन में फाइनाइट एलिमेंट तनाव और विस्थापन विश्लेषण, मोडल विश्लेषण, वास्तविक असेंबली परीक्षण, स्थैतिक लोड या थकान परीक्षण, प्रमुख आयाम निरीक्षण और उपयोग वातावरण सिमुलेशन शामिल हैं। बड़े पैमाने पर डिलीवरी के लिए, प्रथम-आइटम अनुमोदन और सैंपल निरीक्षण नियम भी स्थापित करने होंगे, ताकि अलग-अलग बैचों की सामग्री, उपकरण और पोस्ट-प्रोसेसिंग से होने वाले उतार-चढ़ाव स्वीकार्य सीमा में रहें।
सत्यापन परिणामों के आधार पर डिज़ाइन को उल्टा भी सुधारा जाना चाहिए। उदाहरण के लिए, यदि किसी ब्रैकेट का सिमुलेशन में सुरक्षा गुणांक पर्याप्त है, लेकिन वास्तविक बोल्ट कसते समय छेद के किनारे दरार पड़ जाती है, तो इसका मतलब है कि स्थानीय संपर्क तनाव या पोस्ट-प्रोसेसिंग की खामी को पर्याप्त रूप से नहीं माना गया। छेद के चारों ओर मोटाई बढ़ाना, फ़िलेट बदलना, प्रिंटिंग दिशा बदलना, या धातु इन्सर्ट का उपयोग करना अक्सर समग्र मोटाई बस बढ़ाने से अधिक प्रभावी होता है।
निष्कर्ष: टोपोलॉजी ऑप्टिमाइज़ेशन का मूल इंजीनियरिंग बंद-लूप है
3D प्रिंटिंग में हल्के डिज़ाइन का मूल्य बाहरी जटिलता में नहीं, बल्कि इस बात में है कि सामग्री वास्तविक लोड पथों के साथ काम करे। कंपनियों को टोपोलॉजी ऑप्टिमाइज़ेशन परियोजनाएँ आगे बढ़ाते समय पहले लक्ष्य और सीमाएँ तय करनी चाहिए, फिर निर्माण-योग्यता के अनुसार पुनर्निर्माण करना चाहिए, और उसके बाद सामग्री प्रक्रिया तथा सत्यापन डेटा के आधार पर पुनरावृत्ति करनी चाहिए। लान्तु 3D, जो ब्लूप्रिंट से वास्तविक वस्तु तक के जीवनचक्र प्रबंधन प्लेटफ़ॉर्म के रूप में काम करता है, डिज़ाइन ऑप्टिमाइज़ेशन, प्रिंटिंग प्रक्रिया, पोस्ट-प्रोसेसिंग और निरीक्षण को एकीकृत रूप से प्रबंधित करने पर ज़ोर देता है, ताकि ग्राहकों को समझने योग्य, दोहराने योग्य और डिलीवर करने योग्य हल्के-डिज़ाइन परिणाम मिल सकें।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।