
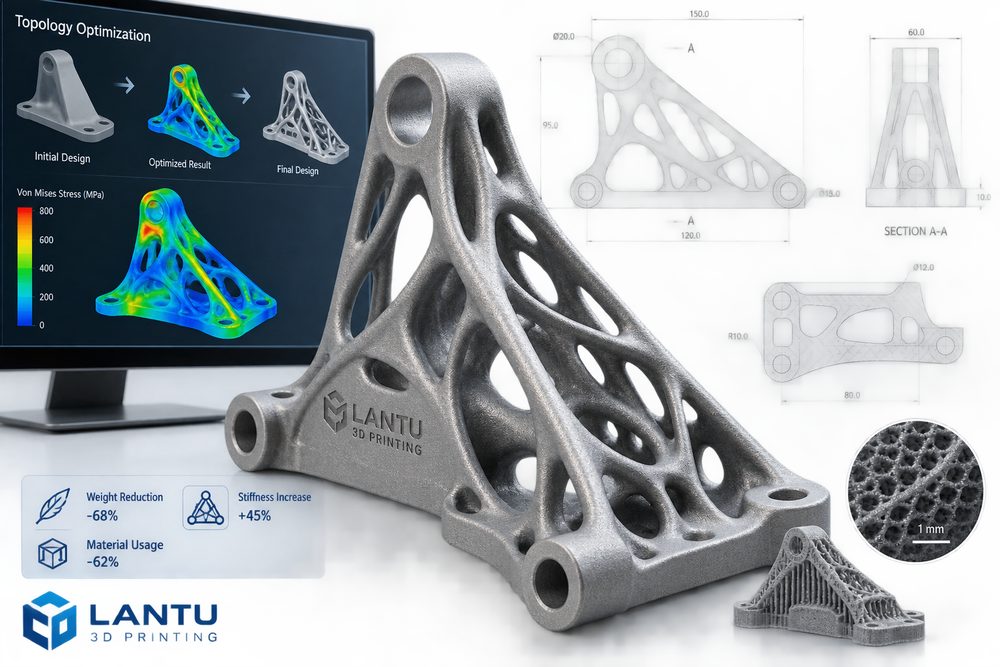
Introduzione: una forma complessa non equivale a un buon progetto
L’ottimizzazione topologica è spesso considerata la capacità di progettazione più rappresentativa della stampa 3D: il pezzo presenta curve organiche, strutture reticolari interne e una forte riduzione di peso, apparendo molto “avanzato”. Ma nei progetti reali, il successo di una progettazione alleggerita non dipende dalla complessità del modello, bensì dal fatto che soddisfi i requisiti di carico, rigidezza, fatica, assemblaggio, produzione e controllo. Una staffa alleggerita del 40%, se presenta concentrazioni di tensione vicino ai fori dei bulloni, residui di polvere impossibili da rimuovere nel post-processing o punti in cui gli utensili non riescono ad accedere, non è un buon progetto in senso ingegneristico.
Quando gestisce progetti di alleggerimento, lantu3D Printing inserisce di norma l’ottimizzazione topologica in un ciclo chiuso di “progettazione—simulazione—processo—verifica”, invece di inviare direttamente alla stampa il risultato generato dal software. Solo integrando contemporaneamente condizioni al contorno, proprietà dei materiali, direzione di stampa e vincoli del post-processing, l’ottimizzazione topologica può passare da elemento visivo di richiamo a capacità realmente consegnabile.
1. Definire prima l’obiettivo: alleggerimento, rigidezza e costo non possono essere tutti ottimizzati all’infinito
Il primo passo della progettazione alleggerita è chiarire la funzione obiettivo. Gli obiettivi comuni includono la riduzione del peso del 20%-50% senza diminuire la rigidezza, l’aumento della frequenza naturale del primo modo a parità di massa oppure la riduzione del consumo di materiale e del tempo di stampa mantenendo un fattore di sicurezza adeguato. Più l’obiettivo è chiaro, più è facile verificare il risultato dell’ottimizzazione. Al contrario, se si chiede solo “più leggero possibile”, l’algoritmo potrebbe sacrificare superfici di accoppiamento, spazio per la manutenzione o vita a fatica.
L’ingegnere deve definire direzione e intensità dei carichi, frequenza dei casi di carico, aree di fissaggio, aree non modificabili e fattore di sicurezza. Per esempio, i componenti di una morsa o di un dispositivo di fissaggio possono concentrarsi sulla rigidezza sotto carico statico; un end-effector robotico deve considerare anche inerzia e vibrazioni; una staffa aerospaziale può dover tenere conto contemporaneamente di fatica e ambiente termico. Obiettivi diversi portano a geometrie strutturali completamente differenti.
2. I risultati dell’ottimizzazione topologica devono essere rielaborati in funzione della producibilità
I risultati prodotti dal software sono in genere mappe di densità o mesh irregolari e non possono essere usati direttamente come modello di produzione. Nella fase di implementazione è necessario rielaborare la geometria: mantenere i percorsi principali di carico, smussare gli spigoli vivi, aggiungere raccordi di transizione, standardizzare la posizione dei fori e le superfici di montaggio, e prevedere fori di scarico polvere, aree di contatto dei supporti e sovrametalli per la lavorazione. Per i pezzi metallici SLM, l’angolo di overhang, l’accumulo termico e la rimuovibilità dei supporti influenzano la qualità di formatura; per i pezzi in nylon SLS, aperture reticolari troppo piccole possono impedire la rimozione della polvere residua.
L’alleggerimento non richiede sempre strutture reticolari complesse. Anche l’assottigliamento del guscio, la disposizione delle nervature, la progettazione di cavità, l’assemblaggio in più parti e la sostituzione del materiale possono essere efficaci. lantu3D Printing consiglia spesso di partire da una soluzione a basso rischio per raggiungere il 70% dell’obiettivo di riduzione del peso, e solo dopo valutare se sia davvero necessario introdurre strutture reticolari ad alta complessità. In questo modo si riducono il rischio di fallimento della stampa e i costi di post-processing.
3. Materiali e processo determinano il limite dell’alleggerimento
La stessa struttura topologica, stampata con materiali e processi diversi, può mostrare prestazioni molto differenti. Il nylon PA12 è adatto a strutture complesse, componenti funzionali a basso carico e attrezzaggi in piccoli lotti, con buona tenacità e libertà di formatura; le resine fotopolimeriche offrono un buon livello di dettaglio, ma hanno limiti nella resistenza a lungo termine e alla temperatura; alluminio e titanio sono indicati per alleggerimenti ad alta resistenza, ma richiedono costi, trattamenti termici e lavorazioni meccaniche più impegnativi.
Anche spessore di strato, direzione di stampa e strategia dei supporti influenzano la resistenza. Una struttura a sottili aste sollecitate a trazione lungo l’asse Z può essere più fragile di una nel piano XY, mentre pareti sottili e spigoli vivi sono più soggetti ai difetti. In fase di progettazione bisogna combinare dati sui materiali, esperienza sulle macchine e test su provini, invece di applicare direttamente i parametri ideali del materiale presenti nel software CAD. Per i componenti critici, è consigliabile stampare provini di trazione o campioni di strutture locali per verificare le prestazioni nelle reali condizioni di processo.
4. Verifica: dimostrare con i dati che l’alleggerimento non ha compromesso l’affidabilità
La progettazione alleggerita deve essere validata tramite un ciclo di verifica. Le verifiche comuni includono analisi agli elementi finiti di tensione e spostamento, analisi modale, test reali di assemblaggio, prove di carico statico o a fatica, controllo delle dimensioni critiche e simulazione dell’ambiente di utilizzo. Per le consegne in serie, è inoltre necessario definire la prima approvazione del pezzo e regole di campionamento per garantire che le variazioni tra lotti, macchine e trattamenti post-stampa restino entro limiti accettabili.
I risultati della verifica dovrebbero anche correggere il progetto in senso inverso. Se una staffa, nella simulazione, ha un fattore di sicurezza adeguato ma durante il serraggio reale dei bulloni si crepa attorno al foro, significa che le tensioni di contatto locali o le discontinuità del post-processing non sono state considerate a sufficienza. In molti casi, aumentare lo spessore attorno al foro, modificare il raccordo, cambiare direzione di stampa o usare inserti metallici è molto più efficace che aumentare semplicemente lo spessore complessivo.
Conclusione: il cuore dell’ottimizzazione topologica è il ciclo ingegneristico chiuso
Il valore della progettazione alleggerita nella stampa 3D non sta nella complessità della forma, ma nel far lavorare il materiale lungo il vero percorso dei carichi. Quando le aziende portano avanti progetti di ottimizzazione topologica, dovrebbero prima definire obiettivi e vincoli, poi eseguire una rielaborazione orientata alla producibilità e infine iterare sulla base dei dati di materiali, processo e verifica. lantu3D Printing, come piattaforma di gestione del ciclo di vita dal progetto all’oggetto reale, enfatizza la gestione unificata di ottimizzazione del design, processo di stampa, post-processing e controllo, aiutando i clienti a ottenere risultati alleggeriti spiegabili, ripetibili e consegnabili.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.