
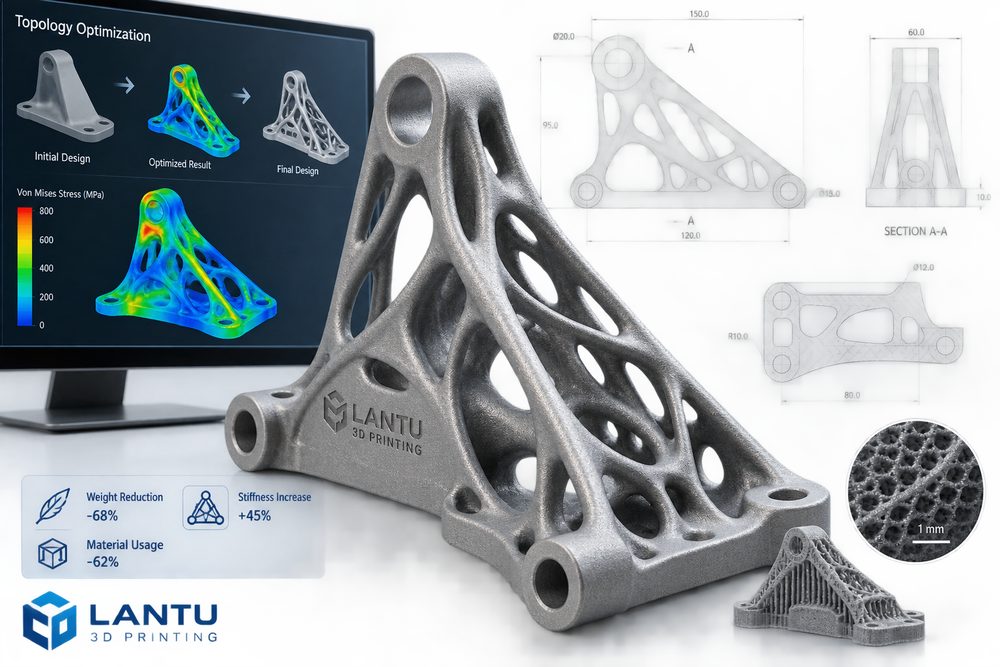
Pengenalan: Bentuk yang kompleks tidak semestinya reka bentuk yang baik
Pengoptimuman topologi sering dilihat sebagai keupayaan reka bentuk yang paling mewakili percetakan 3D: bentuk komponen kelihatan organik, bahagian dalamnya mempunyai struktur kekisi, dan beratnya berkurang dengan ketara, kelihatan sangat “maju”. Namun dalam projek sebenar, kejayaan reka bentuk ringan tidak bergantung pada kerumitan model, tetapi pada sama ada ia memenuhi keperluan beban, kekakuan, keletihan, pemasangan, pembuatan dan pemeriksaan. Sebuah bracket yang berjaya mengurangkan berat 40% tetapi mengalami tumpuan tegasan di sekitar lubang bolt, sisa serbuk tidak dapat dibersihkan selepas pemprosesan, atau alat pemasangan tidak dapat masuk, bukanlah reka bentuk yang baik dari sudut kejuruteraan.
Apabila menangani projek ringan, Bluprint 3D biasanya meletakkan pengoptimuman topologi dalam gelung tertutup “reka bentuk—simulasi—proses—pengesahan”, bukannya terus menghantar hasil yang dijana perisian untuk dicetak. Hanya apabila keadaan sempadan, prestasi bahan, arah cetakan dan had pasca pemprosesan diambil kira serentak, barulah pengoptimuman topologi dapat bertukar daripada tarikan visual kepada keupayaan yang boleh dihantar.
1. Tetapkan matlamat terlebih dahulu: pengurangan berat, kekakuan dan kos tidak boleh dioptimumkan secara tak terhingga serentak
Langkah pertama reka bentuk ringan ialah menjelaskan fungsi objektif. Objektif yang biasa termasuk mengurangkan berat 20%-50% tanpa menjejaskan kekakuan, meningkatkan frekuensi semula jadi mod pertama pada berat tetap, atau menurunkan penggunaan bahan dan masa cetakan sambil mengekalkan faktor keselamatan. Semakin jelas matlamat, semakin mudah hasil pengoptimuman disahkan. Sebaliknya, jika hanya dinyatakan “semakin ringan semakin baik”, algoritma mungkin mengorbankan permukaan pemasangan, ruang penyelenggaraan atau hayat keletihan.
Jurutera perlu memberikan arah beban, magnitud, frekuensi keadaan operasi, kawasan tetap, kawasan yang tidak boleh diubah dan faktor keselamatan. Contohnya, komponen jenis jig mungkin menumpukan pada kekakuan beban statik, hujung lengan robot juga perlu menilai inersia dan getaran, manakala bracket aeroangkasa mungkin perlu memberi perhatian kepada keletihan dan persekitaran suhu pada masa yang sama. Objektif yang berbeza akan menghasilkan bentuk struktur yang sama sekali berbeza.
2. Hasil pengoptimuman topologi mesti melalui penyusunan semula kebolehbuatan
Hasil yang dijana perisian biasanya berupa peta ketumpatan atau grid tidak teratur dan tidak boleh terus dijadikan model pengeluaran. Pada peringkat pelaksanaan, geometri perlu dibina semula: kekalkan laluan daya utama, licinkan sudut tajam, tambah fillet peralihan, seragamkan kedudukan lubang dan permukaan pemasangan, serta sediakan lubang keluaran serbuk, zon sentuhan sokongan dan elaun pemesinan yang diperlukan. Bagi komponen logam SLM, sudut overhang, pengumpulan haba dan kebolehtanggalan sokongan akan mempengaruhi kualiti pembentukan; bagi komponen nilon SLS, saiz liang kekisi yang terlalu kecil boleh menyukarkan pembersihan sisa serbuk.
Reka bentuk ringan tidak semestinya memerlukan struktur kekisi yang kompleks. Penipisan kulit luar, susun atur rusuk, reka bentuk rongga, pemasangan berpecah dan penggantian bahan juga sama berkesan. Bluprint 3D sering mencadangkan untuk terlebih dahulu menggunakan penyelesaian berisiko rendah bagi mencapai 70% sasaran pengurangan berat, kemudian menilai sama ada struktur kekisi berkerumitan tinggi benar-benar diperlukan. Kaedah ini dapat mengurangkan kadar kegagalan cetakan dan kos pasca pemprosesan.
3. Bahan dan proses menentukan had reka bentuk ringan
Struktur pengoptimuman yang sama, apabila dicetak dengan bahan dan proses yang berbeza, akan menunjukkan perbezaan prestasi yang besar. Nilon PA12 sesuai untuk struktur kompleks, komponen fungsi beban ringan dan jig bersiri kecil, dengan ketahanan dan kebebasan pembentukan yang baik; resin fotopolimer mempunyai perincian yang baik, tetapi kemampuan menanggung beban jangka panjang dan ketahanan suhu adalah terhad; aloi aluminium dan titanium sesuai untuk reka bentuk ringan berkekuatan tinggi, tetapi kos, rawatan haba dan keperluan pemesinan adalah lebih tinggi.
Ketebalan lapisan, arah cetakan dan strategi sokongan juga mempengaruhi kekuatan. Struktur rod halus yang menerima tegangan pada arah Z mungkin lebih rapuh berbanding dalam satah XY, manakala bahagian dinding nipis dan sudut tajam mudah mengalami kecacatan. Pada peringkat reka bentuk, data bahan, pengalaman peralatan dan ujian sampel perlu digabungkan, bukannya terus menggunakan parameter bahan ideal dalam perisian CAD. Bagi komponen kritikal, disarankan mencetak sampel tegangan atau sampel struktur tempatan untuk mengesahkan prestasi di bawah keadaan proses sebenar.
4. Pengesahan: buktikan dengan data bahawa pengurangan berat tidak mengorbankan kebolehpercayaan
Reka bentuk ringan mesti disahkan melalui gelung tertutup pengesahan. Pengesahan yang biasa termasuk analisis tegasan dan anjakan kaedah unsur terhingga, analisis mod, ujian pemasangan sebenar, ujian beban statik atau keletihan, pemeriksaan dimensi utama dan simulasi persekitaran penggunaan. Bagi penghantaran bersiri, peraturan pengesahan sampel pertama dan pemeriksaan pensampelan juga perlu diwujudkan untuk memastikan turun naik yang disebabkan oleh bahan, peralatan dan pasca pemprosesan yang berbeza berada dalam julat yang boleh diterima.
Hasil pengesahan juga perlu digunakan untuk membetulkan reka bentuk secara songsang. Contohnya, sebuah bracket mungkin mempunyai faktor keselamatan yang mencukupi dalam simulasi, tetapi apabila bolt diketatkan secara sebenar, berlaku retak di tepi lubang; ini menunjukkan tegasan sentuhan setempat atau kekurangan akibat pasca pemprosesan tidak diambil kira dengan secukupnya. Dengan menambah ketebalan di sekitar lubang, melaras fillet, menukar arah cetakan atau menggunakan sisipan logam, hasilnya selalunya lebih berkesan berbanding sekadar menambah ketebalan keseluruhan.
Kesimpulan: inti pati pengoptimuman topologi ialah gelung tertutup kejuruteraan
Nilai reka bentuk ringan percetakan 3D bukan terletak pada bentuk yang kompleks, tetapi pada keupayaan membolehkan bahan bekerja mengikut laluan beban sebenar. Dalam memajukan projek pengoptimuman topologi, perusahaan harus terlebih dahulu menetapkan matlamat dan sempadan, kemudian melakukan penyusunan semula yang boleh dihasilkan, dan seterusnya mengulangi proses berdasarkan data bahan, proses dan pengesahan. Bluprint 3D, sebagai platform pengurusan kitar hayat daripada pelan kepada objek fizikal, menekankan pengurusan bersepadu bagi pengoptimuman reka bentuk, proses percetakan, pasca pemprosesan dan pemeriksaan, bagi membantu pelanggan memperoleh hasil ringan yang boleh dijelaskan, boleh diulang dan boleh dihantar.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.