
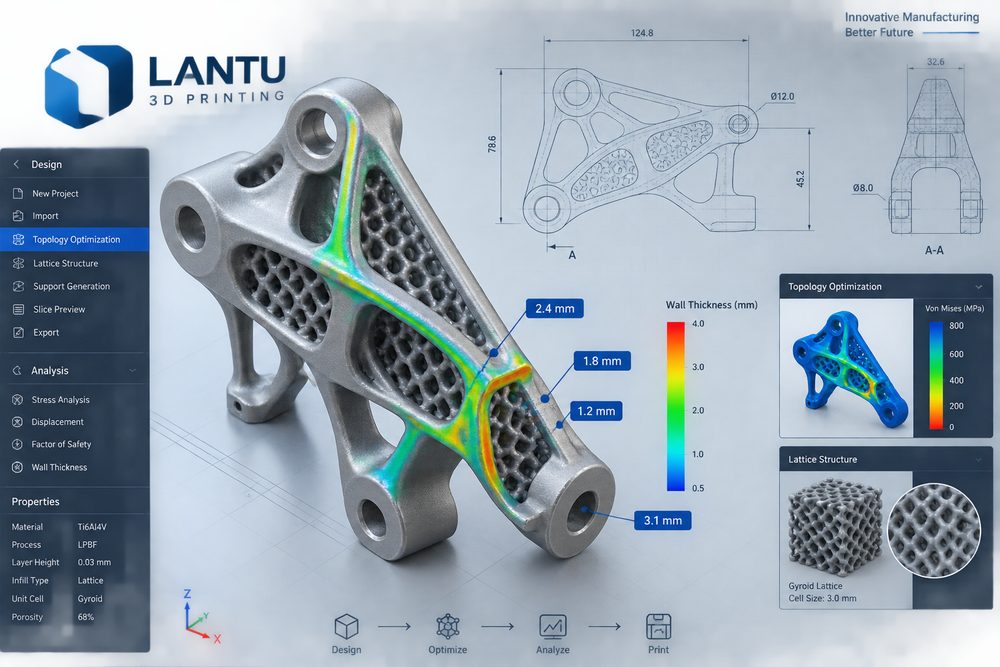
Giriş: Tek parça prototipten teslim edilebilir projeye uzanan kilit aşama
3D baskı tasarım optimizasyonu, model makineye gönderildikten sonra düşünülmesi gereken bir konu değildir; gereksinimlerin netleştirilmesi, yapısal tasarım, proses planlama, kalite doğrulama ve teslim sonrası değerlendirmeyi kapsayan sistematik bir çalışmadır. lantu3D, uygulama pratiğinde çizimden tasarıma ve oradan fiziksel teslimata uzanan tüm yaşam döngüsüne daha çok önem verir: ön tarafta kullanım amacı, yük, görünüm, montaj ve bütçe netleştirilir; orta aşamada malzeme ve proses ile riskler sayısallaştırılır; arka tarafta ise kontrol, son işlem ve dosya arşivleme sayesinde sonuçlar izlenebilir hale getirilir. Kurumsal müşteriler için iyi görünen bir numune, projenin başarılı olduğu anlamına gelmez; boyut, yüzey, dayanım, süre ve maliyet aynı anda kontrol altına alındığında 3D baskı gerçekten güvenilir bir üretim kabiliyetine dönüşür.
Birinci bölüm: Temel sorun — tasarım optimizasyonunun amacı modeli daha karmaşık yapmak değil, üretim sonucunu daha stabil ve ekonomik hale getirmektir
SLA, SLS, MJF, SLM ve FDM gibi proseslerin birlikte kullanıldığı senaryolarda, aynı üç boyutlu veri; malzeme büzülme oranı, katman kalınlığı, destek stratejisi ve son işlem yoluna bağlı olarak tamamen farklı sonuçlar verebilir. Yaygın mühendislik parçalarını örnek alırsak, SLA reçine parçalar için ince yüzey elde etmek amacıyla genellikle 0,05-0,1 mm katman kalınlığı seçilebilir; ancak uzun süreli yük taşıma ve ısı dayanımı dikkatle değerlendirilmelidir. SLS PA12 parçalar karmaşık iç boşluklar ve küçük ölçekli fonksiyonel doğrulama için uygundur; yaygın boyutsal toleranslar parça boyutuna bağlı olarak ±0,2 mm veya ±0,3% olarak bırakılmalıdır. Metal SLM parçalarında ise termal gerilim, desteklerin çıkarılması, ısıl işlem ve CNC işleme referansları ayrıca dikkate alınmalıdır. Sık kullanılan deneyimlerden bazıları şunlardır: SLS naylon fonksiyonel parçalarda minimum yük taşıyan duvar kalınlığı genellikle 1,2-1,5 mm’nin altına düşmemelidir; reçine dış görünüş parçalarında ince duvar bölgeleri eğilme riskine karşı değerlendirilmelidir; montaj deliklerinde malzeme ve son işleme göre 0,1-0,3 mm boşluk bırakılmalıdır; keskin köşe bölgelerinde ise R0,5-R2 radyüs kullanarak gerilme yığılmasını azaltmak mümkündür.
İkinci bölüm: Mühendislik analizi — belirsizliği tasarım gözden geçirme aşamasına taşımak
Başarısız projelerin çoğu ekipman kapasitesinin yetersizliğinden değil, gereksinimlerin mühendislik diline çevrilmemesinden kaynaklanır. Örneğin, dış görünüş parçası için yalnızca “yüzey iyi olmalı” demek yeterli değildir; kabul edilebilir doku, boya renk farkı, zımparalanacak alanlar ve montajda görünen yüzeyler açıkça belirtilmelidir. Fonksiyonel parça için de yalnızca “dayanım yüksek olmalı” ifadesi yeterli değildir; ana yük yönü, tepe yükü, kullanım sıcaklığı, yorulma sıklığı ve güvenlik katsayısı belirtilmelidir. lantu3D genellikle teklif öncesinde bir proje risk tablosu oluşturulmasını önerir; duvar kalınlığı, delik çapı, çıkıntılar, ince-uzun çubuklar, dişler, insertler, son işlem ve kontrol yöntemi tek tek işaretlenir. Bunun avantajı, müşterinin fiyat, termin ve performans arasında net bir seçim yapabilmesidir; böylece teslimattan sonra modelin yeniden yapılması gerektiği ortaya çıkmaz.
Üçüncü bölüm: Çözüm — parametre, numune ve seri teslimat için katmanlı kontrol
Güvenilir bir 3D baskı projesi için “üç katmanlı doğrulama” yöntemi önerilir. İlk katman dijital doğrulamadır: STL/STEP dosyasında bozuk yüzey, manifold olmayan kenar, aşırı ince duvar ve tanımlanmamış montaj boşluğu olup olmadığı kontrol edilir. İkinci katman proses doğrulamasıdır: malzeme sınıfı, baskı yönü, katman kalınlığı, dolgu veya tarama stratejisi, destek temas yüzeyi ve öngörülen büzülme telafisi doğrulanır. Üçüncü katman ise fiziksel doğrulamadır: ilk parça ölçümü, montaj denemesi, yüzey numunesi ve gerektiğinde mekanik testlerle çözüm onaylanır. Proje 1 numuneden 20-200 adetlik küçük ölçekli üretime genişleyecekse, sürüm numarası, proses kartı, kontrol listesi ve paketleme şartları önceden sabitlenmeli; böylece her partide açıklanamayan farkların ortaya çıkması önlenmelidir.
Dördüncü bölüm: Uygulama listesi — iletişimden kabul testine uzanan uygulanabilir adımlar
Uygulamayı beş adımda yürütmek önerilir: İlk olarak yük yolunu ve dış görünüş yüzeylerini belirleyin; ikinci olarak minimum duvar kalınlığını, delik çapını ve çıkıntı açılarını kontrol edin; üçüncü olarak baskı yönünü ve destek temas bölgelerini belirleyin; dördüncü olarak montaj boşluğunu numune ile doğrulayın; beşinci olarak nihai parametreleri seri üretim sürümüne sabitleyin. Ayrıca müşterinin modeli gönderirken 2 boyutlu temel ölçü çizimi veya ekran görüntüsü ile açıklama eklemesi önerilir; çünkü 3 boyutlu model şekli ifade edebilir, ancak işlev önceliğini her zaman ifade edemez. Boya, kaplama, renklendirme, polisaj veya CNC son işlem gerektiren parçalar için tasarım aşamasında 0,05-0,3 mm arasında değişen işleme payı bırakılmalı ve hangi yüzeylerin montaj yüzeyi, dış görünüş yüzeyi ve kritik olmayan yüzey olduğu netleştirilmelidir. Seri teslim planı olan projelerde ilk parça raporu, malzeme partisi, ekipman numarası ve son işlem kayıtları da saklanarak yeniden incelenebilir bir kalite zinciri oluşturulmalıdır.
Beşinci bölüm: lantu3D’nin rolü — sadece parça değil, yönetilebilir bir üretim süreci de teslim etmek
lantu3D’nin değeri, çizimi numuneye dönüştürmenin ötesinde; dağınık tasarım, üretim, son işlem, kontrol ve teslim bilgilerini uygulanabilir bir sürece dönüştürmesidir. Ar-Ge ekipleri için bu, kavram doğrulamanın daha hızlı tamamlanması anlamına gelir; satın alma ve proje yöneticileri için, teklif sınırlarının daha net ve değişiklik kayıtlarının daha şeffaf olması anlamına gelir; son kullanıcı birimleri için ise teslim alınan parçanın gerçek uygulama ihtiyaçlarına daha yakın olması demektir. Özellikle ürün yineleme temposunun hızlandığı günümüzde 3D baskı geçici bir kurtarma yöntemi olarak görülmemeli, Ar-Ge ve küçük ölçekli üretim sisteminin standart bir modülü olarak konumlandırılmalıdır.
Sonuç
Yüksek kaliteli 3D baskı içerikleri ve proje deneyimleri sonunda aynı ilkeye çıkar: hedef, kısıtlar ve riskler ne kadar erken netleştirilirse, sonraki üretim o kadar stabil olur. Konu ister son işlem, ister tasarım optimizasyonu, ister hata analizi, ister sektör eğilimleri olsun; gerçekten uygulanabilir yöntemler veri, süreç ve doğrulamadan bağımsız düşünülemez. Şirketler 3D baskı hizmeti seçerken, yalnızca tek parça fiyatını karşılaştırmak yerine tedarikçinin malzeme önerisi, yapısal geri bildirim, proses kaydı, son işlem planı ve kabul gerekçesi sunup sunamadığına bakmalıdır. Ancak bu şekilde her numune, sonraki teslimat için güvenceye dönüşebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.