
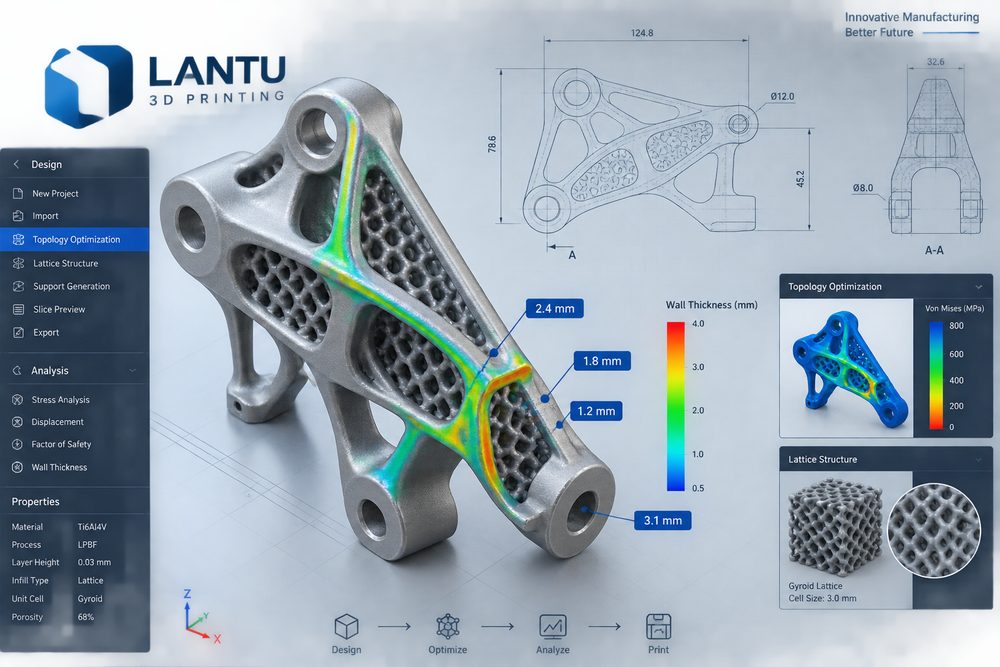
Введение: ключевой этап перехода от единичного прототипа к поставляемому проекту
Оптимизация дизайна для 3D-печати — это не вопрос, который начинают обсуждать только после отправки модели в оборудование; это системная работа, охватывающая уточнение требований, структурное проектирование, планирование процесса, проверку качества и разбор результатов поставки. На практике Ланьтуй 3D уделяет больше внимания замкнутому жизненному циклу — от замысла, дизайна и модели до поставки готового изделия: на входе четко описываются назначение, нагрузка, внешний вид, сборка и бюджет, в середине риски количественно оцениваются через материалы и технологию, а на выходе результат становится прослеживаемым благодаря контролю, постобработке и архивированию файлов. Для корпоративного клиента красивая деталь не равна успешному проекту; только когда одновременно контролируются размеры, поверхность, прочность, сроки и стоимость, 3D-печать действительно становится надежной производственной возможностью.
1. Ключевой вопрос: цель оптимизации дизайна не в том, чтобы сделать модель сложнее, а в том, чтобы сделать результат производства стабильнее и экономичнее
В условиях, где сосуществуют процессы SLA, SLS, MJF, SLM и FDM, одни и те же 3D-данные могут давать совершенно разные результаты из-за различий в усадке материала, толщине слоя, стратегии поддержек и маршруте постобработки. На примере типичных инженерных деталей: для смоляных SLA-изделий обычно выбирают толщину слоя 0,05–0,1 мм, чтобы получить более тонкую поверхность, однако долговременную несущую способность и термостойкость нужно оценивать осторожно; детали из PA12 по технологии SLS подходят для сложных внутренних полостей и функциональной валидации малых партий, а допуски по размерам обычно задают с учетом габаритов детали — примерно ±0,2 мм или ±0,3%; для металлических деталей SLM также нужно учитывать термонапряжения, удаление поддержек, термообработку и базирование для механической обработки. К распространенным практическим рекомендациям относятся следующие: для функциональных нейлоновых деталей SLS минимальную несущую толщину стенки обычно рекомендуют не менее 1,2–1,5 мм; в тонкостенных зонах смоляных декоративных деталей следует оценивать риск коробления; для посадочных отверстий нужно закладывать зазор 0,1–0,3 мм в зависимости от материала и постобработки; а острые углы можно скруглять радиусом R0,5–R2, чтобы снизить концентрацию напряжений.
2. Инженерный анализ: перенос неопределенности на этап проектного рассмотрения
Многие неудачи связаны не с недостаточной возможностью оборудования, а с тем, что требования не были сформулированы в инженерных терминах. Например, для детали с внешним видом фразы «поверхность должна быть хорошей» недостаточно: нужно определить допустимую текстуру, различие в оттенке после окраски, зоны шлифовки и видимые поверхности в сборке; для функциональной детали фразы «прочность должна быть высокой» также недостаточно: необходимо указать основное направление нагрузки, пиковую нагрузку, рабочую температуру, число циклов усталости и коэффициент запаса. Ланьтуй 3D обычно рекомендует до расчета стоимости составлять таблицу рисков проекта и по пунктам отмечать толщину стенок, диаметр отверстий, нависающие участки, длинные тонкие элементы, резьбы, закладные элементы, постобработку и метод контроля. Преимущество такого подхода в том, что клиент может четко выбирать между ценой, сроками и характеристиками, а не выяснять уже после поставки, что модель нужно переделывать.
3. Решение: многоуровневый контроль параметров, образцов и серийной поставки
Для надежного проекта 3D-печати рекомендуется применять метод «трехуровневой валидации». Первый уровень — цифровая проверка: убедиться, что в файле STL/STEP нет разрывов поверхности, неманифолдных ребер, слишком тонких стенок и неописанных монтажных зазоров; второй уровень — технологическая проверка: подтвердить марку материала, ориентацию печати, толщину слоя, стратегию заполнения или сканирования, зоны контакта поддержек и ожидаемую компенсацию усадки; третий уровень — физическая проверка: с помощью измерения первой детали, пробной сборки, контрольных образцов поверхности и, при необходимости, механических испытаний подтвердить решение. Если проект планируется расширить с 1 образца до 20–200 изделий мелкой серии, тем более следует заранее зафиксировать номер версии, технологическую карту, лист контроля и требования к упаковке, чтобы в каждой партии не возникали необъяснимые различия.
4. План внедрения: практические шаги от коммуникации до приемки
Рекомендуется действовать в пять этапов: первый — определить путь передачи нагрузки и внешние поверхности; второй — проверить минимальную толщину стенок, диаметр отверстий и угол нависания; третий — выбрать ориентацию печати и зоны контакта поддержек; четвертый — проверить зазоры при сборке на образцах; пятый — зафиксировать итоговые параметры в версии для серийного производства. Кроме того, клиенту рекомендуется вместе с моделью прикладывать 2D-чертеж с ключевыми размерами или скриншоты с разметкой, поскольку 3D-модель может передавать форму, но не всегда отражает приоритет функциональности. Для деталей, которым требуется окраска, гальваническое покрытие, окрашивание, полировка или финишная обработка на CNC, на этапе проектирования следует заложить припуск на обработку от 0,05 до 0,3 мм и четко обозначить, какие поверхности являются посадочными, внешними и некритичными. Для проектов с планом серийной поставки также следует сохранять отчет по первой детали, партию материала, номер оборудования и записи о постобработке, формируя прослеживаемую цепочку качества.
5. Роль Ланьтуй 3D: не просто поставлять детали, а поставлять управляемый производственный процесс
Ценность Ланьтуй 3D заключается не только в том, чтобы превратить чертеж в образец, но и в том, чтобы организовать разрозненную информацию о проектировании, производстве, постобработке, контроле и поставке в исполнимый процесс. Для команд разработки это означает более быстрое завершение проверки концепции; для закупок и проектных менеджеров — более понятные границы расчета стоимости и более прозрачную историю изменений; для конечного подразделения-использователя — детали, которые ближе к реальным требованиям применения. Особенно в условиях ускорения цикла итераций продукта 3D-печать не должна рассматриваться как временная мера, а должна стать стандартизированным модулем в системе разработки и мелкосерийного производства.
Итог
Качественная информация о 3D-печати и проектный опыт в конечном счете сводятся к одному принципу: чем раньше вы четко определите цель, ограничения и риски, тем стабильнее будет последующее производство. Независимо от того, идет ли речь о постобработке, оптимизации дизайна, анализе дефектов или отраслевых трендах, действительно практичные методы всегда опираются на данные, процессы и валидацию. Выбирая поставщика услуг 3D-печати, компании следует обращать внимание не только на цену за одну деталь, но и на то, может ли подрядчик предоставить рекомендации по материалам, конструктивную обратную связь, технологические записи, план постобработки и основания для приемки. Только так каждая пробная печать будет накапливать определенность для следующей поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.