
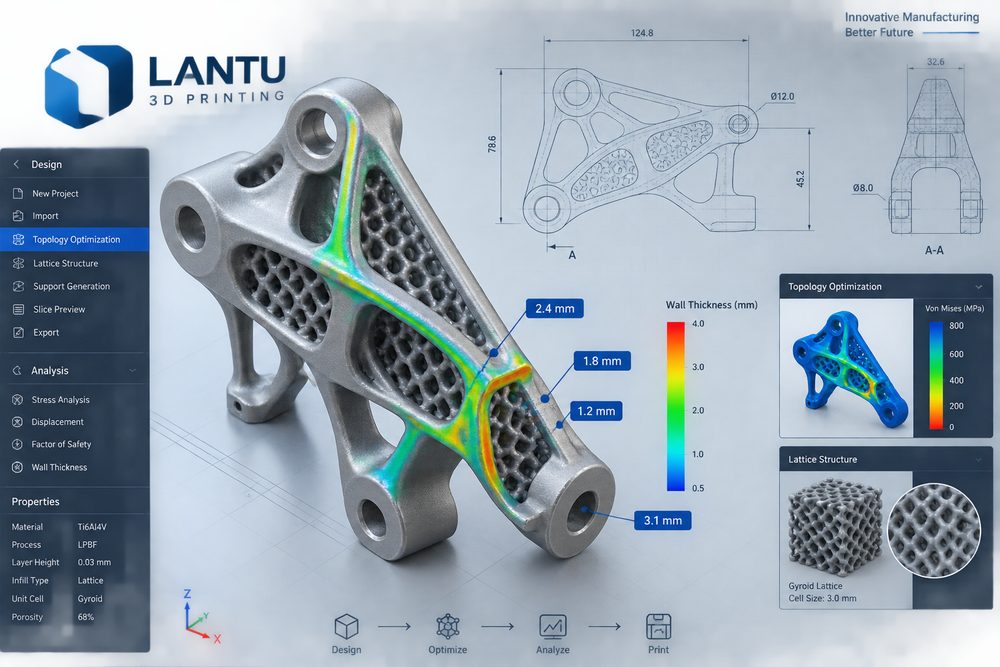
مقدمة: الحلقة الأساسية للانتقال من نموذج أولي منفرد إلى مشروع قابل للتسليم
إن تحسين تصميم الطباعة ثلاثية الأبعاد ليس مسألة تُفكَّر فيها بعد إرسال النموذج إلى الجهاز، بل هو عمل منظومي يمتد عبر توضيح المتطلبات، والتصميم الإنشائي، وتخطيط العملية، والتحقق من الجودة، ومراجعة التسليم. وفي الخبرات العملية لدى "بلوبـرنت ثري دي"، نولي اهتمامًا أكبر بإغلاق الحلقة الكاملة لدورة الحياة من المخطط إلى التصميم ثم إلى التسليم الفعلي: نوضح في البداية الاستخدام، والأحمال، والمظهر، والتجميع، والميزانية؛ ثم نُكمّل المخاطر عبر المواد والعمليات؛ وفي النهاية نجعل النتائج قابلة للتتبع من خلال الفحص، والمعالجة اللاحقة، وأرشفة الملفات. بالنسبة للعملاء من الشركات، فإن عينة جميلة لا تعني نجاح المشروع؛ فالمعقول فقط هو أن تكون الأبعاد، والسطح، والقوة، والمدة، والتكلفة كلها تحت السيطرة حتى تصبح الطباعة ثلاثية الأبعاد قدرة تصنيع موثوقة فعلًا.
أولًا: المشكلة الأساسية: هدف التحسين ليس جعل النموذج أكثر تعقيدًا، بل جعل نتيجة التصنيع أكثر ثباتًا واقتصادًا
في بيئات تتعايش فيها عمليات مثل SLA وSLS وMJF وSLM وFDM، يمكن أن تؤدي البيانات الثلاثية الأبعاد نفسها إلى نتائج مختلفة تمامًا بسبب اختلاف معدل الانكماش، وسُمك الطبقة، واستراتيجية الدعم، ومسار المعالجة اللاحقة. فعلى سبيل المثال، في القطع الهندسية الشائعة، يمكن لقطع الراتنج المطبوعة بتقنية SLA أن تختار عادة سُمك طبقة يتراوح بين 0.05 و0.1 مم للحصول على سطح ناعم ودقيق، لكن القدرة على التحمل طويل الأمد ومقاومة الحرارة تتطلب تقييمًا حذرًا؛ أما قطع PA12 المطبوعة بتقنية SLS فهي مناسبة للتجاويف الداخلية المعقدة والتحقق الوظيفي بكميات صغيرة، وغالبًا ما يلزم احتساب التفاوتات البعدية وفقًا لحجم القطعة مع ترك سماحية ±0.2 مم أو ±0.3%؛ كما أن قطع المعدن بتقنية SLM تحتاج كذلك إلى مراعاة الإجهاد الحراري، وإزالة الدعامات، والمعالجة الحرارية، ومعايير التشغيل الآلي. ومن الخبرات الشائعة: يُنصح عادة بألا يقل سُمك الجدار الحامل الأدنى في القطع الوظيفية من النايلون المطبوعة بتقنية SLS عن 1.2-1.5 مم، بينما ينبغي تقييم خطر الالتواء في مناطق الجدران الرقيقة للقطع الراتنجية ذات المظهر الخارجي، كما يجب ترك خلوص يتراوح بين 0.1 و0.3 مم في مواضع التجميع وفقًا للمادة والمعالجة اللاحقة، ويمكن استخدام زوايا دائرية من R0.5 إلى R2 في المناطق الحادة لتقليل تركّز الإجهاد.
ثانيًا: التحليل الهندسي: نقل عدم اليقين إلى مرحلة مراجعة التصميم
تنجم كثير من حالات الفشل ليس عن ضعف قدرات المعدات، بل عن عدم تحويل المتطلبات إلى صياغة هندسية واضحة. فقول "السطح يجب أن يكون جيدًا" بالنسبة لقطعة ظاهرية ليس كافيًا؛ بل ينبغي تحديد الملمس المقبول، وفروق لون الطلاء، ومناطق الصقل، والأسطح الظاهرة في التجميع. وكذلك عبارة "القوة يجب أن تكون عالية" ليست كافية بالنسبة للقطع الوظيفية؛ بل يجب توضيح اتجاهات الأحمال الرئيسية، والحمل الأقصى، ودرجة حرارة الاستخدام، وتكرار الإجهاد، ومعامل الأمان. وعادةً ما توصي "بلوبـرنت ثري دي" بإنشاء جدول مخاطر للمشروع قبل تقديم التسعير، مع تحديد سُمك الجدار، وقطر الفتحات، والأجزاء البارزة، والقضبان النحيفة، والسنون اللولبية، والقطع المزروعة، والمعالجة اللاحقة، وطريقة الفحص بندًا بندًا. وتكمن فائدة ذلك في أن العميل يستطيع أن يختار بوضوح بين السعر، والمدة، والأداء، بدلًا من اكتشاف الحاجة إلى إعادة تصميم النموذج بعد التسليم.
ثالثًا: الحل: تحكم متدرج عبر المعلمات والعينات والتسليم على دفعات
لضمان نجاح مشروع طباعة ثلاثية الأبعاد بشكل موثوق، يُنصح باتباع منهج "التحقق ثلاثي المستويات". المستوى الأول هو التحقق الرقمي: فحص ملفات STL/STEP للتأكد من عدم وجود أسطح مكسورة، أو حواف غير شبكية، أو جدران رقيقة جدًا، أو خلوصات تجميع غير محددة؛ والمستوى الثاني هو التحقق من العملية: التأكد من درجة المادة، واتجاه الطباعة، وسُمك الطبقة، واستراتيجية الحشو أو المسح، وسطح تماس الدعامات، وتعويضات الانكماش المتوقعة؛ والمستوى الثالث هو التحقق المادي: من خلال قياس القطعة الأولى، وتجربة التجميع، وعينات السطح، والاختبارات الميكانيكية اللازمة لتأكيد الحل. وإذا كان المشروع يخطط للتوسع من قطعة واحدة إلى إنتاج كميات صغيرة تتراوح بين 20 و200 قطعة، فالأولى تثبيت رقم الإصدار، وبطاقة العملية، ونموذج الفحص، ومتطلبات التغليف مسبقًا لتجنب ظهور فروق غير مفسرة بين الدُفعات.
رابعًا: قائمة التنفيذ: خطوات عملية من التواصل إلى القبول
يُستحسن التنفيذ وفق خمس خطوات: الخطوة الأولى تحديد مسار التحمل والأسطح الظاهرة؛ الخطوة الثانية فحص الحد الأدنى لسُمك الجدار، وقطر الفتحات، وزوايا البروز؛ الخطوة الثالثة تحديد اتجاه الطباعة ومناطق تماس الدعامات؛ الخطوة الرابعة التحقق من خلوص التجميع بواسطة عينة؛ والخطوة الخامسة تثبيت المعلمات النهائية في نسخة الإنتاج الكمي. وفي الوقت نفسه، يُفضَّل أن يرفق العميل عند تسليم النموذج رسومات ثنائية الأبعاد للأبعاد الحرجة أو لقطات موضحة، لأن النموذج ثلاثي الأبعاد يعبر عن الشكل، لكنه لا يوضح دائمًا أولويات الوظيفة. وبالنسبة للقطع التي تتطلب الطلاء، أو الطلاء الكهربائي، أو الصبغ، أو التلميع، أو التشغيل النهائي باستخدام CNC، ينبغي ترك سماحية تشغيل تتراوح بين 0.05 و0.3 مم أثناء مرحلة التصميم، مع توضيح أي الأسطح هي أسطح تجميع، وأيها أسطح ظاهرية، وأيها أسطح غير حرجة. أما المشاريع ذات خطة التسليم على دفعات، فيجب الاحتفاظ بتقرير القطعة الأولى، ورقم دفعة المادة، ورقم الجهاز، وسجل المعالجة اللاحقة، لتكوين سلسلة جودة قابلة للمراجعة.
خامسًا: دور "بلوبـرنت ثري دي": ليس فقط تسليم القطع، بل أيضًا تسليم عملية تصنيع قابلة للإدارة
تكمن قيمة "بلوبـرنت ثري دي" ليس فقط في تحويل الرسومات إلى عينات، بل أيضًا في تنظيم معلومات التصميم، والتصنيع، والمعالجة اللاحقة، والفحص، والتسليم في مسار عمل قابل للتنفيذ. وبالنسبة لفرق البحث والتطوير، يعني ذلك إنجاز التحقق من الفكرة بصورة أسرع؛ وبالنسبة للمشتريات ومديري المشاريع، يعني حدود تسعير أوضح وسجلات تغيير أكثر شفافية؛ وبالنسبة للأقسام المستخدمة نهائيًا، يعني أن القطع المستلمة ستكون أقرب إلى متطلبات التطبيق الحقيقي. وعلى وجه الخصوص، ومع تسارع وتيرة تكرار المنتجات، لا ينبغي النظر إلى الطباعة ثلاثية الأبعاد كحل مؤقت، بل كعنصر معياري داخل منظومة البحث والتطوير والتصنيع بكميات صغيرة.
الخلاصة
إن المعلومات عالية الجودة والخبرة العملية في الطباعة ثلاثية الأبعاد تنتهي دائمًا إلى مبدأ واحد: كلما أوضحنا الأهداف والقيود والمخاطر مبكرًا، أصبح التصنيع اللاحق أكثر ثباتًا. وسواء كان الموضوع معالجة لاحقة، أو تحسين التصميم، أو تحليل العيوب، أو اتجاهات الصناعة، فإن الطرق القابلة للتطبيق فعليًا لا تنفصل عن البيانات، والعمليات، والتحقق. وعند اختيار مزود خدمة للطباعة ثلاثية الأبعاد، ينبغي للشركات أن تهتم بما إذا كان قادرًا على تقديم توصيات المواد، وملاحظات إنشائية، وسجلات العمليات، وخطط المعالجة اللاحقة، وأساس القبول، لا أن تقارن سعر القطعة الواحدة فقط. وبهذه الطريقة فقط يمكن لكل عملية نمذجة أولية أن تتحول إلى رصيد من اليقين في عملية التسليم التالية.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.