
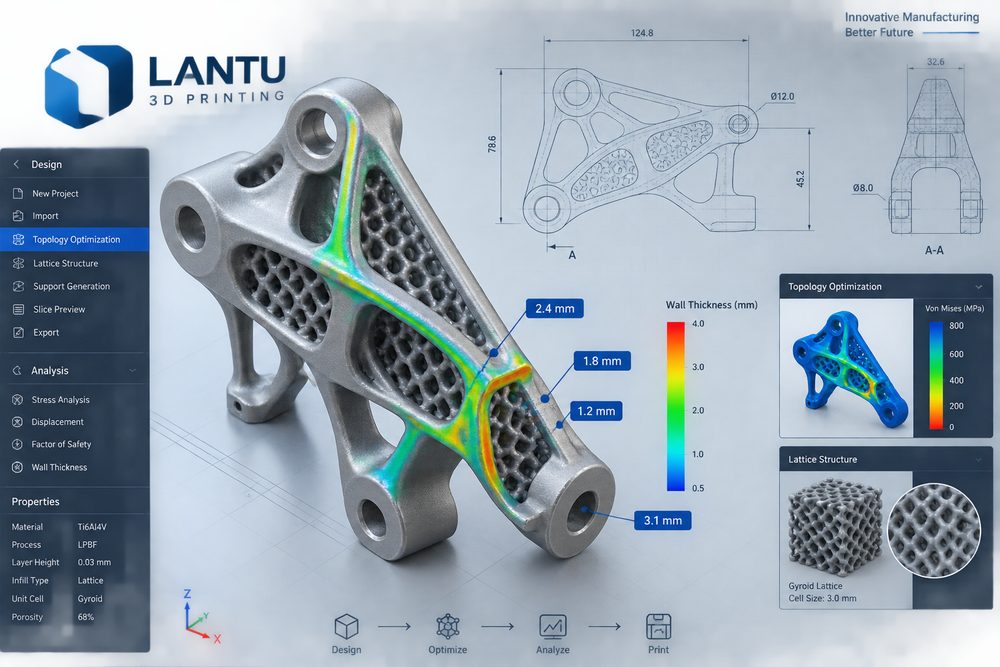
Introducción: el paso clave para pasar de una pieza única a un proyecto entregable
La optimización del diseño para impresión 3D no es un asunto que deba considerarse solo después de enviar el modelo a la máquina, sino un proceso sistemático que abarca la aclaración de requisitos, el diseño estructural, la planificación del proceso, la verificación de calidad y la revisión posterior a la entrega. En la práctica de lantu3D, se presta especial atención al ciclo de vida completo, desde el concepto y el diseño hasta la entrega del producto físico: en la fase inicial se aclaran el uso, la carga, la apariencia, el ensamblaje y el presupuesto; en la fase intermedia se cuantifican los riesgos con materiales y procesos; y en la fase final se garantiza la trazabilidad mediante inspección, posprocesado y archivo documental. Para un cliente empresarial, una muestra bonita no significa éxito del proyecto; solo cuando dimensiones, acabado, resistencia, plazos y costes están controlados al mismo tiempo, la impresión 3D se convierte realmente en una capacidad de fabricación fiable.
I. Problema central: el objetivo de la optimización no es hacer el modelo más complejo, sino hacer que el resultado de fabricación sea más estable y económico
En escenarios donde coexisten procesos como SLA, SLS, MJF, SLM y FDM, un mismo archivo 3D puede dar resultados totalmente distintos debido a diferencias en la contracción del material, el espesor de capa, la estrategia de soportes y la ruta de posprocesado. Tomando como ejemplo piezas de ingeniería habituales, las piezas de resina SLA suelen elegir un espesor de capa de 0,05 a 0,1 mm para obtener una superficie fina, pero la capacidad de carga a largo plazo y la resistencia térmica deben evaluarse con cautela; las piezas SLS de PA12 son adecuadas para cavidades internas complejas y validación funcional de pequeños lotes, y las tolerancias dimensionales habituales deben reservarse, según el tamaño de la pieza, con ±0,2 mm o ±0,3%; las piezas metálicas SLM también deben considerar las tensiones térmicas, la retirada de soportes, el tratamiento térmico y las referencias de mecanizado. Entre las recomendaciones comunes están: para piezas funcionales de nailon SLS, el espesor mínimo de pared que soporta carga suele recomendarse no inferior a 1,2-1,5 mm; en piezas de resina de apariencia, las zonas de pared delgada deben evaluarse por riesgo de deformación; los taladros de ensamblaje deben reservar un juego de 0,1-0,3 mm según el material y el posprocesado; y en zonas con aristas vivas, se pueden usar radios R0,5-R2 para reducir la concentración de tensiones.
II. Análisis de ingeniería: trasladar la incertidumbre a la fase de revisión del diseño
Muchos fallos no se deben a una capacidad insuficiente de la máquina, sino a que los requisitos no se expresaron en términos de ingeniería. Por ejemplo, en una pieza estética no basta con escribir “la superficie debe ser buena”; hay que definir con claridad la textura aceptable, la diferencia de color tras la pintura, las zonas que se lijarán y las caras visibles en el ensamblaje. Del mismo modo, en una pieza funcional no basta con decir “la resistencia debe ser alta”; es necesario especificar la dirección principal de la carga, el pico de carga, la temperatura de uso, la frecuencia de fatiga y el coeficiente de seguridad. lantu3D suele recomendar, antes de cotizar, la creación de una tabla de riesgos del proyecto, en la que se registren uno por uno el espesor de pared, el diámetro de los agujeros, los voladizos, las barras esbeltas, las roscas, los insertos, el posprocesado y el método de inspección. La ventaja de este enfoque es que el cliente puede tomar decisiones claras entre precio, plazo y rendimiento, en lugar de descubrir después de la entrega que el modelo necesita rehacerse.
III. Solución: control por capas de parámetros, muestras y entrega en serie
Para que un proyecto de impresión 3D sea fiable, se recomienda aplicar un método de “tres niveles de validación”. El primer nivel es la validación digital: comprobar si los archivos STL/STEP tienen superficies rotas, bordes no manifold, paredes demasiado delgadas o holguras de ensamblaje no definidas; el segundo nivel es la validación del proceso: confirmar la referencia del material, la orientación de impresión, el espesor de capa, la estrategia de relleno o de escaneo, la superficie de contacto de los soportes y la compensación prevista de contracción; el tercer nivel es la validación física: confirmar la propuesta mediante medición de la primera pieza, prueba de montaje, muestras de acabado superficial y, cuando sea necesario, ensayos mecánicos. Si el proyecto prevé pasar de 1 muestra a un pequeño lote de 20 a 200 piezas, es aún más importante fijar de antemano la versión, la hoja de proceso, la hoja de inspección y los requisitos de embalaje, para evitar diferencias inexplicables entre lotes.
IV. Lista de implementación: pasos ejecutables desde la comunicación hasta la aceptación
Se recomienda ejecutar el proceso en cinco pasos: primero, identificar la trayectoria de carga y las superficies visibles; segundo, revisar el espesor mínimo de pared, el diámetro de los agujeros y los ángulos de voladizo; tercero, determinar la orientación de impresión y las zonas de contacto de los soportes; cuarto, validar la holgura de ensamblaje con una muestra; y quinto, fijar los parámetros finales en una versión de producción en serie. Al mismo tiempo, se recomienda que el cliente adjunte al enviar el modelo un plano 2D de dimensiones clave o capturas anotadas, porque un modelo 3D puede expresar la forma, pero no necesariamente la prioridad funcional. En piezas que requieran pintura, galvanizado, teñido, pulido o acabado CNC, debe reservarse en la fase de diseño un margen de mecanizado de entre 0,05 y 0,3 mm, y dejar claro qué caras son de ensamblaje, cuáles son visibles y cuáles no son críticas. En proyectos con planes de entrega por lotes, también debe conservarse el informe de primera pieza, el lote de material, el número de equipo y el registro de posprocesado, para formar una cadena de calidad verificable.
V. El papel de lantu3D: no solo entregar piezas, sino también un proceso de fabricación gestionable
El valor de lantu3D no reside solo en convertir planos en muestras, sino en organizar la información dispersa de diseño, fabricación, posprocesado, inspección y entrega en un flujo de trabajo ejecutable. Para los equipos de I+D, esto significa completar más rápido la validación de concepto; para compras y gestión de proyectos, significa límites de cotización más claros y registros de cambios más transparentes; para el departamento de uso final, significa recibir piezas más cercanas a las necesidades reales de aplicación. Especialmente en un contexto de aceleración del ritmo de iteración de producto, la impresión 3D no debe verse como una solución provisional, sino como un módulo estandarizado dentro del sistema de I+D y fabricación de pequeños lotes.
Conclusión
La información de alta calidad sobre impresión 3D y la experiencia de proyectos apuntan finalmente al mismo principio: cuanto antes se aclaren los objetivos, las restricciones y los riesgos, más estable será la fabricación posterior. Tanto si el tema es el posprocesado, la optimización del diseño, el análisis de defectos o las tendencias del sector, los métodos realmente aplicables dependen de los datos, los procesos y la validación. Al elegir un proveedor de servicios de impresión 3D, las empresas deben fijarse en si puede ofrecer recomendaciones de materiales, feedback estructural, registros de proceso, propuestas de posprocesado y criterios de aceptación, y no limitarse a comparar el precio por pieza. Solo así cada prototipo podrá acumular certidumbre para la siguiente entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.