
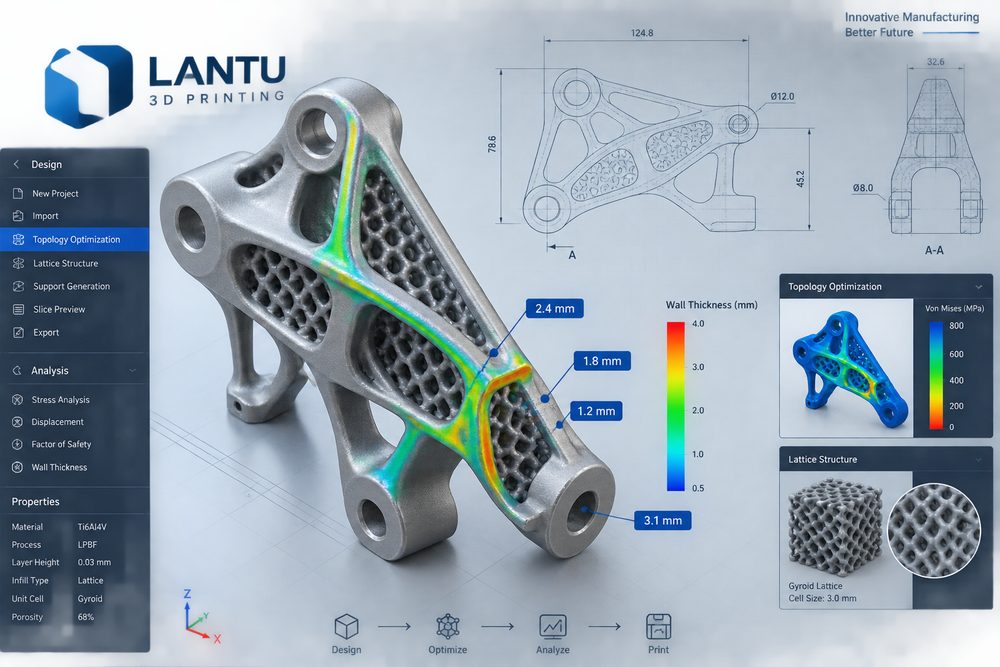
Pengenalan: Langkah penting daripada prototaip satu unit ke projek yang boleh diserahkan
Pengoptimuman reka bentuk pencetakan 3D bukanlah isu yang hanya perlu difikirkan selepas model dihantar ke mesin; ia ialah kejuruteraan sistem yang merangkumi penjelasan keperluan, reka bentuk struktur, perancangan proses, pengesahan kualiti dan semakan semula selepas penghantaran. Dalam amalan projek, lantu3D lebih menumpukan gelung tertutup sepanjang kitaran hayat daripada pelan, reka bentuk hingga penghantaran fizikal: di bahagian hadapan, tujuan, beban, rupa, pemasangan dan bajet dijelaskan dengan terang; di bahagian tengah, risiko dikuantifikasi melalui bahan dan proses; di bahagian belakang, hasil dapat dijejak melalui pemeriksaan, pasca-pemprosesan dan pengarkiban fail. Bagi pelanggan perusahaan, sampel yang kelihatan baik tidak bermaksud projek berjaya; hanya apabila dimensi, permukaan, kekuatan, masa kitaran dan kos semuanya terkawal, barulah pencetakan 3D benar-benar menjadi keupayaan pembuatan yang boleh dipercayai.
1. Isu teras: Matlamat pengoptimuman reka bentuk bukan untuk menjadikan model lebih kompleks, tetapi untuk menjadikan hasil pembuatan lebih stabil dan lebih ekonomik
Dalam situasi di mana proses SLA, SLS, MJF, SLM dan FDM wujud serentak, data 3D yang sama boleh menghasilkan keputusan yang sangat berbeza disebabkan kadar pengecutan bahan, ketebalan lapisan, strategi sokongan dan laluan pasca-pemprosesan yang berbeza. Sebagai contoh, komponen resin SLA lazimnya boleh memilih ketebalan lapisan 0.05-0.1mm untuk mendapatkan permukaan yang halus, tetapi keupayaan menanggung beban jangka panjang dan rintangan haba perlu dinilai dengan berhati-hati; komponen SLS PA12 sesuai untuk rongga dalaman yang kompleks dan pengesahan fungsi kelompok kecil, dan tolerans dimensi biasa perlu disediakan berdasarkan saiz komponen pada ±0.2mm atau ±0.3%; komponen logam SLM juga perlu mengambil kira tegasan terma, penanggalan sokongan, rawatan haba dan datum pemesinan. Pengalaman biasa termasuk: ketebalan dinding minimum komponen berfungsi nilon SLS biasanya disyorkan tidak kurang daripada 1.2-1.5mm, kawasan dinding nipis untuk komponen rupa resin perlu menilai risiko melengkung, kedudukan lubang pemasangan perlu meninggalkan jurang 0.1-0.3mm mengikut bahan dan pasca-pemprosesan, dan kawasan bucu tajam boleh mengurangkan kepekatan tegasan melalui fillet R0.5-R2.
2. Analisis kejuruteraan: Pindahkan ketidakpastian ke peringkat semakan reka bentuk
Banyak kegagalan bukan berpunca daripada kekurangan keupayaan peralatan, tetapi daripada keperluan yang tidak dinyatakan dalam bentuk kejuruteraan. Contohnya, untuk komponen rupa, hanya menulis “permukaan mesti baik” jelas tidak mencukupi; perlu tentukan tekstur yang boleh diterima, perbezaan warna cat, kawasan pengisaran dan permukaan pemasangan yang kelihatan. Untuk komponen berfungsi, hanya menulis “kekuatan mesti tinggi” juga tidak cukup; perlu jelaskan arah beban utama, beban puncak, suhu penggunaan, kekerapan keletihan dan faktor keselamatan. lantu3D biasanya mencadangkan pembinaan jadual risiko projek sebelum sebut harga, dengan menandakan secara item demi item ketebalan dinding, diameter lubang, overhang, rod langsing, benang, sisipan, pasca-pemprosesan dan kaedah pemeriksaan. Kelebihan pendekatan ini ialah pelanggan boleh membuat pertimbangan yang jelas antara harga, masa dan prestasi, bukannya hanya menyedari selepas penghantaran bahawa model perlu dibuat semula.
3. Penyelesaian: Kawalan berlapis untuk parameter, sampel dan penghantaran kelompok
Untuk projek pencetakan 3D yang boleh dipercayai sekali jalan, disyorkan menggunakan kaedah “tiga lapisan pengesahan”. Lapisan pertama ialah pengesahan digital: semak sama ada fail STL/STEP mempunyai permukaan pecah, tepi bukan manifold, dinding terlalu nipis dan kelegaan pemasangan yang tidak ditakrifkan; lapisan kedua ialah pengesahan proses: sahkan gred bahan, arah cetakan, ketebalan lapisan, strategi isian atau imbasan, permukaan sentuhan sokongan dan pampasan pengecutan yang dijangka; lapisan ketiga ialah pengesahan fizikal: melalui pengukuran artikel pertama, ujian pemasangan, sampel permukaan dan ujian mekanikal yang diperlukan untuk mengesahkan pelan. Jika projek merancang untuk berkembang daripada 1 sampel kepada 20-200 unit pembuatan kelompok kecil, adalah lebih penting untuk mengunci nombor versi, kad proses, senarai pemeriksaan dan keperluan pembungkusan lebih awal, supaya setiap kumpulan komponen tidak mempunyai perbezaan yang sukar dijelaskan.
4. Senarai pelaksanaan: Langkah yang boleh dilaksanakan daripada komunikasi hingga penerimaan
Disyorkan untuk melaksanakannya dalam lima langkah: langkah pertama mengenal pasti laluan beban dan permukaan rupa; langkah kedua memeriksa ketebalan dinding minimum, diameter lubang dan sudut overhang; langkah ketiga menentukan arah cetakan dan kawasan sentuhan sokongan; langkah keempat mengesahkan kelegaan pemasangan dengan sampel; langkah kelima memantapkan parameter akhir sebagai versi pengeluaran kelompok. Pada masa yang sama, pelanggan disyorkan menyertakan lukisan dimensi utama 2D atau tangkap layar beranotasi semasa menyerahkan model, kerana model 3D boleh menyatakan bentuk tetapi tidak semestinya menyatakan keutamaan fungsi. Untuk komponen yang memerlukan pengecatan, penyaduran, pewarnaan, penggilapan atau kemasan CNC, lebihan pemesinan antara 0.05-0.3mm perlu disediakan pada peringkat reka bentuk, dan permukaan mana yang merupakan permukaan pemasangan, permukaan rupa dan permukaan bukan kritikal perlu dinyatakan dengan jelas. Untuk projek yang mempunyai rancangan penghantaran kelompok, laporan artikel pertama, kelompok bahan, nombor peralatan dan rekod pasca-pemprosesan juga harus disimpan untuk membentuk rantaian kualiti yang boleh disemak semula.
5. Peranan lantu3D: Bukan sahaja menyerahkan komponen, tetapi juga menyerahkan proses pembuatan yang boleh diurus
Nilai lantu3D bukan hanya terletak pada menukarkan lukisan menjadi sampel, tetapi pada menyusun maklumat reka bentuk, pembuatan, pasca-pemprosesan, pemeriksaan dan penghantaran yang berpecah-pecah menjadi aliran kerja yang boleh dilaksanakan. Bagi pasukan R&D, ini bermakna pengesahan konsep yang lebih pantas; bagi pasukan pembelian dan pengurus projek, ini bermakna sempadan sebut harga yang lebih jelas dan rekod perubahan yang lebih telus; bagi jabatan penggunaan akhir, ini bermakna komponen yang diterima lebih hampir dengan keperluan aplikasi sebenar. Terutamanya dalam konteks kadar iterasi produk yang semakin pantas, pencetakan 3D tidak sepatutnya dilihat sebagai kaedah penyelesaian sementara, tetapi sebagai modul piawai dalam sistem R&D dan pembuatan kelompok kecil.
Rumusan
Maklumat pencetakan 3D yang berkualiti tinggi dan pengalaman projek akhirnya menuju kepada prinsip yang sama: lebih awal matlamat, kekangan dan risiko dijelaskan, lebih stabil proses pembuatan seterusnya. Sama ada topiknya ialah pasca-pemprosesan, pengoptimuman reka bentuk, analisis kecacatan atau trend industri, kaedah yang benar-benar boleh dilaksanakan tidak dapat dipisahkan daripada data, proses dan pengesahan. Apabila memilih perkhidmatan pencetakan 3D, perusahaan harus memberi perhatian sama ada pembekal mampu menyediakan cadangan bahan, maklum balas struktur, rekod proses, pelan pasca-pemprosesan dan asas penerimaan, bukannya hanya membandingkan harga satu unit. Dengan cara ini, setiap prototaip dapat dikumpulkan menjadi kepastian untuk penghantaran seterusnya.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.