
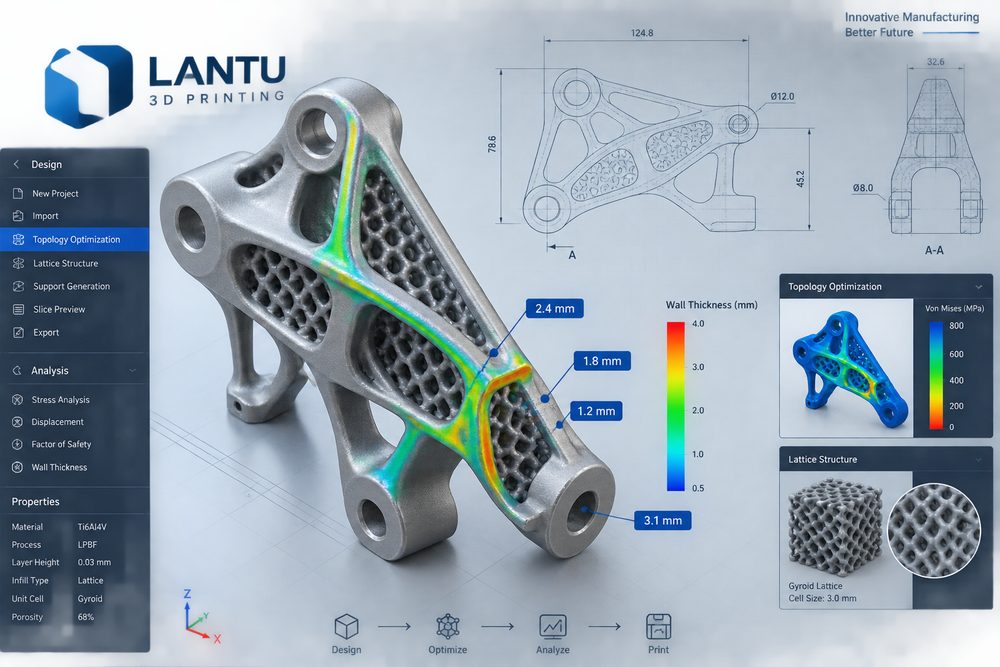
Introduction : l’étape clé du passage du prototype unitaire à un projet livrable
L’optimisation de la conception pour l’impression 3D n’est pas une question à considérer seulement après l’envoi du modèle vers la machine ; c’est un travail systémique qui couvre la clarification des besoins, la conception structurelle, la planification du procédé, la vérification qualité et le retour d’expérience après livraison. Chez lantu3D, nous accordons davantage d’attention à la boucle complète du cycle de vie, du brief à la conception jusqu’à la livraison de la pièce finale : en amont, il faut clarifier l’usage, les charges, l’aspect, l’assemblage et le budget ; au milieu, il faut quantifier les risques grâce au matériau et au procédé ; en aval, il faut rendre les résultats traçables via le contrôle, les post-traitements et l’archivage des fichiers. Pour un client professionnel, un bel échantillon ne signifie pas à lui seul la réussite du projet ; seule la maîtrise simultanée des dimensions, de l’état de surface, de la résistance, du délai et du coût permet à l’impression 3D de devenir une véritable capacité de fabrication fiable.
I. Problème central : l’objectif de l’optimisation n’est pas de rendre le modèle plus complexe, mais de rendre le résultat de fabrication plus stable et plus économique
Dans un contexte où coexistent les procédés SLA, SLS, MJF, SLM et FDM, une même donnée 3D peut produire des résultats très différents selon le retrait du matériau, l’épaisseur de couche, la stratégie de support et le chemin de post-traitement. À titre d’exemple, pour une pièce d’ingénierie courante, une pièce en résine SLA peut généralement être imprimée avec une épaisseur de couche de 0,05 à 0,1 mm afin d’obtenir une surface fine, mais sa tenue à long terme sous charge et sa résistance à la température doivent être évaluées avec prudence ; une pièce en PA12 réalisée en SLS convient aux cavités complexes et à la validation de fonctions en petite série, avec des tolérances dimensionnelles courantes à prévoir selon la taille de la pièce, par exemple ±0,2 mm ou ±0,3 % ; une pièce métallique en SLM doit également prendre en compte les contraintes thermiques, la dépose des supports, le traitement thermique et les références d’usinage. Les règles empiriques les plus courantes incluent : pour une pièce fonctionnelle en nylon SLS, l’épaisseur minimale d’une paroi soumise à charge est généralement recommandée à partir de 1,2 à 1,5 mm ; pour une pièce esthétique en résine, les zones à paroi mince doivent faire l’objet d’une évaluation du risque de déformation ; les positions de trous d’assemblage doivent prévoir un jeu de 0,1 à 0,3 mm selon le matériau et le post-traitement ; les angles vifs peuvent être adoucis par des congés de R0,5 à R2 afin de réduire la concentration des contraintes.
II. Analyse d’ingénierie : déplacer l’incertitude vers la phase de revue de conception
De nombreux échecs ne proviennent pas d’une capacité machine insuffisante, mais du fait que les besoins n’ont pas été formulés de manière exploitable en ingénierie. Par exemple, pour une pièce esthétique, écrire seulement « la surface doit être bonne » est loin d’être suffisant ; il faut préciser la texture acceptable, l’écart de teinte après peinture, les zones à poncer et les faces visibles en assemblage. De même, pour une pièce fonctionnelle, écrire seulement « la résistance doit être élevée » ne suffit pas ; il faut indiquer la direction principale des efforts, la charge maximale, la température d’utilisation, la fréquence des cycles et le coefficient de sécurité. lantu3D recommande généralement de construire, avant le devis, un tableau des risques du projet, dans lequel l’épaisseur des parois, le diamètre des trous, les surplombs, les tiges élancées, les filetages, les inserts, les post-traitements et les méthodes de contrôle sont annotés point par point. L’avantage est que le client peut faire des arbitrages clairs entre prix, délai et performance, au lieu de découvrir après livraison que le modèle doit être refait.
III. Solution : contrôle par niveaux des paramètres, des éprouvettes et de la livraison en série
Pour garantir la fiabilité d’un projet d’impression 3D, il est recommandé d’adopter une méthode de « validation en trois niveaux ». Le premier niveau est la validation numérique : vérifier que les fichiers STL/STEP ne présentent pas de faces déchirées, d’arêtes non-manifold, de parois trop minces ni de jeux d’assemblage non définis. Le deuxième niveau est la validation du procédé : confirmer la nuance du matériau, l’orientation d’impression, l’épaisseur de couche, la stratégie de remplissage ou de balayage, les zones de contact des supports ainsi que la compensation prévue du retrait. Le troisième niveau est la validation physique : confirmer la solution par la mesure de la première pièce, l’essai d’assemblage, des échantillons d’état de surface et, si nécessaire, des essais mécaniques. Si le projet doit passer d’un prototype à une petite série de 20 à 200 pièces, il est d’autant plus important de figer à l’avance le numéro de version, la fiche procédé, la fiche de contrôle et les exigences d’emballage, afin d’éviter des différences inexplicables d’un lot à l’autre.
IV. Liste de mise en œuvre : étapes actionnables de la communication à l’acceptation
Il est recommandé d’exécuter le projet en cinq étapes : premièrement, identifier le chemin des efforts et les faces visibles ; deuxièmement, vérifier l’épaisseur minimale des parois, le diamètre des trous et les angles de surplomb ; troisièmement, déterminer l’orientation d’impression et les zones de contact des supports ; quatrièmement, valider les jeux d’assemblage avec une pièce d’essai ; cinquièmement, figer les paramètres finaux dans une version de production de série. Par ailleurs, il est conseillé au client de joindre au modèle des cotes clés en 2D ou des captures annotées, car un modèle 3D peut décrire la forme sans toujours exprimer les priorités fonctionnelles. Pour les pièces nécessitant peinture, placage, teinture, polissage ou finition CNC, il faut réserver dès la phase de conception une surépaisseur d’usinage de 0,05 à 0,3 mm selon le cas, et préciser clairement quelles faces sont des faces d’assemblage, des faces d’aspect et des faces non critiques. Pour les projets prévus en livraison série, il convient également de conserver le rapport de première pièce, le lot matière, le numéro de machine et les enregistrements de post-traitement, afin de constituer une chaîne qualité vérifiable.
V. Le rôle de lantu3D : livrer non seulement des pièces, mais aussi un processus de fabrication maîtrisable
La valeur de lantu3D ne réside pas seulement dans le fait de transformer un plan en échantillon, mais aussi dans sa capacité à organiser les informations dispersées de conception, de fabrication, de post-traitement, de contrôle et de livraison en un processus exécutable. Pour les équipes de R&D, cela signifie une validation de concept plus rapide ; pour les acheteurs et les chefs de projet, cela signifie des limites de devis plus claires et des enregistrements de modification plus transparents ; pour les services utilisateurs finaux, cela signifie des pièces plus proches des besoins réels d’application. Dans un contexte d’accélération des cycles d’itération produit, l’impression 3D ne doit pas être considérée comme une solution temporaire, mais comme un module standardisé du système de R&D et de fabrication en petites séries.
Conclusion
Les informations de qualité sur l’impression 3D et les retours d’expérience projet convergent vers un même principe : plus tôt les objectifs, les contraintes et les risques sont clairement définis, plus la fabrication en aval est stable. Qu’il s’agisse du post-traitement, de l’optimisation de conception, de l’analyse des défauts ou des tendances du secteur, les méthodes véritablement applicables reposent toujours sur les données, les processus et la validation. Lors du choix d’un service d’impression 3D, les entreprises doivent privilégier un prestataire capable de fournir des recommandations matière, des retours sur la structure, des enregistrements de procédé, des solutions de post-traitement et des critères d’acceptation, et non pas seulement de comparer le prix d’une pièce unitaire. C’est ainsi que chaque prototype peut enrichir la certitude de la prochaine livraison.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.