
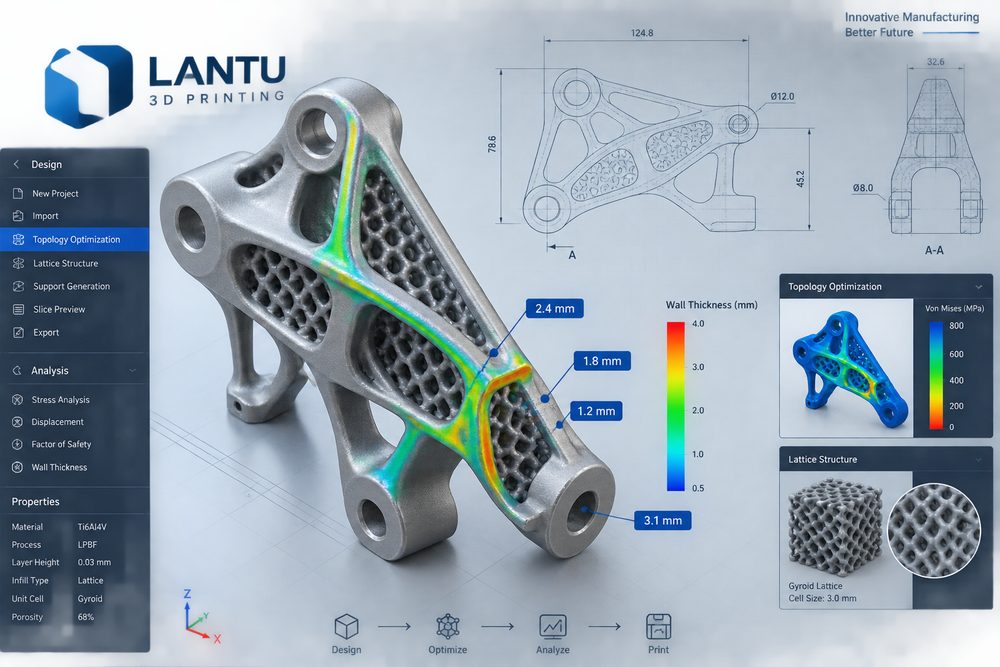
บทนำ: จุดสำคัญจากการทำต้นแบบชิ้นเดียวสู่โปรเจกต์ที่พร้อมส่งมอบ
การปรับแต่งการออกแบบงานพิมพ์ 3 มิติไม่ใช่เรื่องที่ค่อยคิดหลังจากส่งโมเดลเข้าเครื่องแล้ว แต่เป็นงานระบบที่ครอบคลุมตั้งแต่การทำความเข้าใจความต้องการ การออกแบบโครงสร้าง การวางแผนกระบวนการ การตรวจสอบคุณภาพ ไปจนถึงการทบทวนหลังส่งมอบ บลูพรินต์สามมิติให้ความสำคัญกับวงจรครบตลอดอายุการใช้งาน ตั้งแต่แปลน การออกแบบ ไปจนถึงการส่งมอบชิ้นงานจริง โดยในช่วงต้นต้องอธิบายการใช้งาน แรงที่รับ รูปลักษณ์ การประกอบ และงบประมาณให้ชัดเจน ช่วงกลางใช้วัสดุและกระบวนการเพื่อประเมินความเสี่ยงให้เป็นตัวเลข และช่วงท้ายใช้การตรวจสอบ การทำหลังการพิมพ์ และการจัดเก็บเอกสารเพื่อให้ตรวจสอบย้อนหลังได้ สำหรับลูกค้าองค์กร ชิ้นตัวอย่างที่สวยไม่ได้แปลว่าโครงการสำเร็จ มีเพียงเมื่อขนาด พื้นผิว ความแข็งแรง ระยะเวลา และต้นทุนอยู่ภายใต้การควบคุมพร้อมกัน การพิมพ์ 3 มิติจึงจะกลายเป็นขีดความสามารถด้านการผลิตที่เชื่อถือได้จริง
1. ปัญหาหลัก: เป้าหมายของการปรับแต่งการออกแบบไม่ใช่ทำให้โมเดลซับซ้อนขึ้น แต่ทำให้ผลลัพธ์การผลิตเสถียรและคุ้มค่ากว่าเดิม
ในสถานการณ์ที่มีทั้งกระบวนการ SLA, SLS, MJF, SLM และ FDM อยู่ร่วมกัน ข้อมูลสามมิติชุดเดียวกันอาจให้ผลลัพธ์แตกต่างกันโดยสิ้นเชิง เพราะอัตราการหดตัว ความหนาชั้น กลยุทธ์การทำโครงรองรับ และเส้นทางการทำหลังการพิมพ์ไม่เหมือนกัน ตัวอย่างชิ้นงานวิศวกรรมที่พบบ่อย ชิ้นส่วนเรซิน SLA มักเลือกความหนาชั้น 0.05-0.1 มม. เพื่อให้พื้นผิวละเอียด แต่ความสามารถในการรับแรงต่อเนื่องและทนความร้อนต้องประเมินอย่างระมัดระวัง ชิ้นส่วน PA12 ที่ทำด้วย SLS เหมาะกับโพรงภายในที่ซับซ้อนและการยืนยันการใช้งานในงานจำนวนน้อย โดยค่าความคลาดเคลื่อนด้านขนาดมักต้องเผื่อไว้ตามขนาดชิ้นงานที่ประมาณ ±0.2 มม. หรือ ±0.3% ส่วนชิ้นส่วนโลหะ SLM ต้องพิจารณาความเค้นจากความร้อน การเอาโครงรองรับออก การอบชุบความร้อน และจุดอ้างอิงสำหรับการกลึงเพิ่มเติม แนวทางที่ใช้กันบ่อย ได้แก่ ชิ้นส่วนฟังก์ชันไนลอน SLS ควรมีความหนาผนังรับแรงไม่น้อยกว่า 1.2-1.5 มม. ชิ้นงานเรซินที่เน้นรูปลักษณ์ควรประเมินความเสี่ยงการโก่งตัวในบริเวณผนังบาง รูยึดประกอบควรเผื่อช่องว่าง 0.1-0.3 มม. ตามวัสดุและการทำหลังการพิมพ์ และบริเวณมุมแหลมสามารถใช้มุมโค้ง R0.5-R2 เพื่อลดการกระจายความเค้นได้
2. การวิเคราะห์เชิงวิศวกรรม: ย้ายความไม่แน่นอนมาไว้ในขั้นทบทวนการออกแบบ
ความล้มเหลวจำนวนมากไม่ได้เกิดจากความสามารถของเครื่องไม่พอ แต่เกิดจากความต้องการที่ไม่ได้ถูกแปลงเป็นข้อกำหนดเชิงวิศวกรรมอย่างชัดเจน ตัวอย่างเช่น ชิ้นงานเน้นรูปลักษณ์ที่เขียนเพียงว่า “พื้นผิวต้องดี” ยังไม่พอ ควรกำหนดให้ชัดว่าลายพื้นผิวที่ยอมรับได้ ความต่างสีหลังพ่นสี พื้นที่ที่ต้องขัด และผิวที่มองเห็นหลังประกอบมีขอบเขตอย่างไร ส่วนชิ้นงานฟังก์ชันที่เขียนว่า “ความแข็งแรงต้องสูง” ก็ยังไม่พอ ควรระบุทิศทางแรงหลัก โหลดสูงสุด อุณหภูมิการใช้งาน จำนวนรอบความล้า และค่าสัมประสิทธิ์ความปลอดภัย บลูพรินต์สามมิติมักแนะนำให้สร้างตารางความเสี่ยงของโครงการก่อนเสนอราคา โดยระบุทีละรายการ เช่น ความหนาผนัง เส้นผ่านศูนย์กลางรู มุมยื่นยาว ชิ้นส่วนเรียวเกินไป เกลียว อินเสิร์ต งานหลังการพิมพ์ และวิธีตรวจสอบ ข้อดีคือ ลูกค้าจะเลือกได้อย่างชัดเจนระหว่างราคา ระยะเวลา และสมรรถนะ แทนที่จะมาพบหลังส่งมอบว่าต้องทำโมเดลใหม่
3. แนวทางแก้ไข: การควบคุมแบบเป็นชั้นจากพารามิเตอร์ ชิ้นทดสอบ และการส่งมอบแบบเป็นล็อต
สำหรับโครงการพิมพ์ 3 มิติที่ต้องการความมั่นใจ แนะนำให้ใช้วิธีตรวจสอบ 3 ชั้น ชั้นแรกคือการตรวจสอบดิจิทัล: ตรวจดูว่าไฟล์ STL/STEP มีผิวแตก ขอบแบบไม่ใช่แมนิโฟลด์ ผนังบางเกินไป หรือระยะเผื่อการประกอบไม่ได้กำหนดไว้หรือไม่ ชั้นที่สองคือการตรวจสอบกระบวนการ: ยืนยันเกรดวัสดุ ทิศทางการพิมพ์ ความหนาชั้น รูปแบบการเติมหรือการสแกน พื้นที่สัมผัสของโครงรองรับ และค่าชดเชยการหดตัวที่คาดไว้ ชั้นที่สามคือการตรวจสอบชิ้นจริง: ใช้การวัดชิ้นแรก ทดลองประกอบ ตัวอย่างพื้นผิว และการทดสอบเชิงกลเท่าที่จำเป็นเพื่อตรวจยืนยัน方案 หากโครงการจะขยายจาก 1 ชิ้นตัวอย่างไปสู่การผลิตจำนวนน้อย 20-200 ชิ้น ยิ่งต้องกำหนดหมายเลขเวอร์ชัน ใบสั่งกระบวนการ แบบฟอร์มตรวจสอบ และข้อกำหนดการบรรจุให้คงที่ล่วงหน้า เพื่อหลีกเลี่ยงความแตกต่างที่อธิบายไม่ได้ระหว่างแต่ละล็อต
4. รายการดำเนินงาน: ขั้นตอนปฏิบัติได้จริงตั้งแต่การสื่อสารจนถึงการตรวจรับ
แนะนำให้ดำเนินการตาม 5 ขั้นตอน ได้แก่ ขั้นแรก ระบุเส้นทางแรงและผิวที่เป็นลักษณะภายนอก ขั้นที่สอง ตรวจสอบความหนาผนังขั้นต่ำ ขนาดรู และมุมยื่น ขั้นที่สาม กำหนดทิศทางการพิมพ์และพื้นที่สัมผัสของโครงรองรับ ขั้นที่สี่ ใช้ชิ้นทดสอบเพื่อตรวจระยะเผื่อในการประกอบ ขั้นที่ห้า ล็อกค่าพารามิเตอร์สุดท้ายเป็นเวอร์ชันสำหรับการผลิตแบบล็อตเดียวกัน ในขณะเดียวกัน แนะนำให้ลูกค้าส่งแบบสองมิติที่มีมิติสำคัญหรือภาพหน้าจอพร้อมระบุจุดวัดมาด้วย เพราะโมเดลสามมิติอธิบายรูปทรงได้ แต่ไม่ได้สื่อถึงลำดับความสำคัญของฟังก์ชันเสมอไป สำหรับชิ้นงานที่ต้องพ่นสี ชุบไฟฟ้า ย้อมสี ขัดเงา หรือทำ CNC เพิ่มเติม ควรเผื่อปริมาณเผื่อการ加工ไว้ 0.05-0.3 มม. ตามประเภทงาน และระบุให้ชัดว่าหน้าใดคือผิวประกอบ หน้าใดคือผิวภายนอก และหน้าใดเป็นผิวที่ไม่สำคัญ สำหรับโครงการที่มีแผนส่งมอบเป็นล็อต ควรเก็บรายงานชิ้นแรก หมายเลขล็อตวัสดุ หมายเลขเครื่อง และบันทึกการทำหลังการพิมพ์ เพื่อสร้างสายโซ่คุณภาพที่ตรวจสอบย้อนหลังได้
5. บทบาทของบลูพรินต์สามมิติ: ไม่ได้ส่งมอบแค่ชิ้นงาน แต่ส่งมอบกระบวนการผลิตที่บริหารจัดการได้
คุณค่าของบลูพรินต์สามมิติไม่ได้อยู่แค่การเปลี่ยนแบบให้เป็นชิ้นตัวอย่าง แต่คือการจัดระเบียบข้อมูลด้านการออกแบบ การผลิต การทำหลังการพิมพ์ การตรวจสอบ และการส่งมอบให้กลายเป็นกระบวนการที่นำไปใช้ได้จริง สำหรับทีมวิจัยและพัฒนา นั่นหมายถึงการพิสูจน์แนวคิดได้เร็วขึ้น สำหรับฝ่ายจัดซื้อและผู้จัดการโครงการ นั่นหมายถึงขอบเขตการเสนอราคาที่ชัดเจนขึ้นและบันทึกการเปลี่ยนแปลงที่โปร่งใสขึ้น ส่วนหน่วยงานผู้ใช้งานปลายทางจะได้รับชิ้นงานที่ใกล้เคียงความต้องการใช้งานจริงมากกว่าเดิม โดยเฉพาะในบริบทที่จังหวะการพัฒนาผลิตภัณฑ์เร็วขึ้น การพิมพ์ 3 มิติไม่ควรถูกมองว่าเป็นเพียงวิธีแก้ปัญหาเฉพาะหน้า แต่ควรเป็นโมดูลมาตรฐานในระบบการวิจัยและการผลิตจำนวนน้อย
สรุป
ข้อมูลและประสบการณ์ของงานพิมพ์ 3 มิติคุณภาพสูงล้วนชี้ไปที่หลักการเดียวกัน: ยิ่งอธิบายเป้าหมาย ข้อจำกัด และความเสี่ยงได้เร็วเท่าไร กระบวนการผลิตในขั้นต่อไปก็ยิ่งเสถียรเท่านั้น ไม่ว่าหัวข้อจะเป็นการทำหลังการพิมพ์ การปรับแต่งการออกแบบ การวิเคราะห์ข้อบกพร่อง หรือแนวโน้มอุตสาหกรรม วิธีที่นำไปใช้ได้จริงย่อมขาดไม่ได้จากข้อมูล กระบวนการ และการตรวจสอบ เมื่อองค์กรเลือกผู้ให้บริการพิมพ์ 3 มิติ ควรดูว่าผู้ให้บริการสามารถให้คำแนะนำด้านวัสดุ ข้อเสนอแนะด้านโครงสร้าง บันทึกกระบวนการ แผนการทำหลังการพิมพ์ และหลักฐานการตรวจรับได้หรือไม่ ไม่ใช่พิจารณาแค่ราคาต่อชิ้นเท่านั้น วิธีนี้จึงจะทำให้การทำต้นแบบแต่ละครั้งสะสมเป็นความแน่นอนสำหรับการส่งมอบครั้งถัดไป
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง