
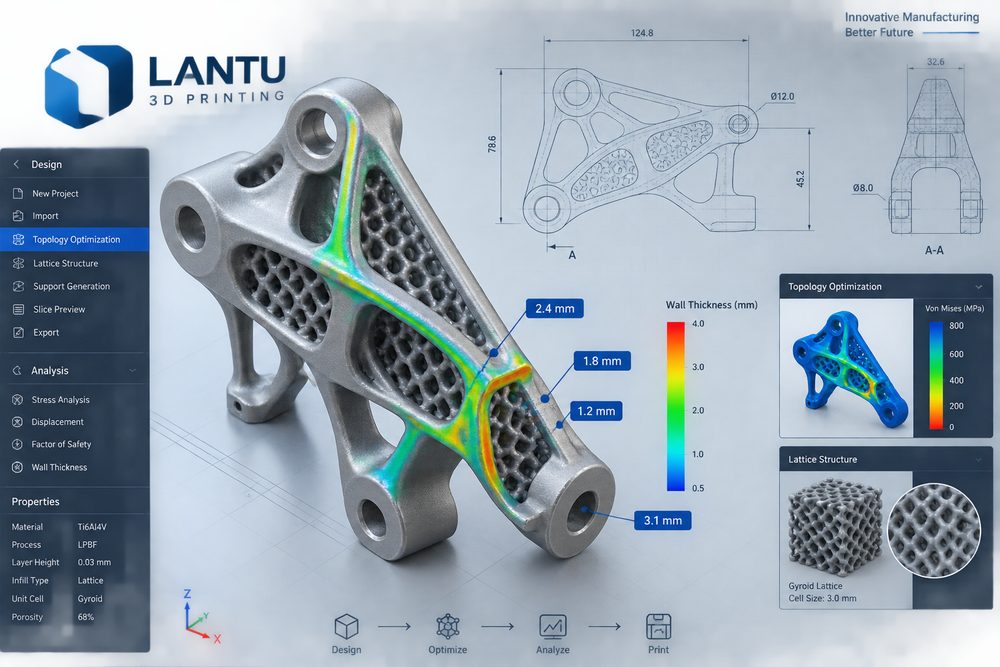
Einleitung: Der entscheidende Schritt vom Einzelprototypen zum lieferfähigen Projekt
Die Designoptimierung im 3D-Druck beginnt nicht erst, wenn ein Modell an die Maschine übergeben wird, sondern ist ein systematischer Prozess, der sich durch die Phasen Anforderungsklärung, Strukturdesign, Prozessplanung, Qualitätsprüfung und Auslieferungsanalyse zieht. In den Projekten von lantu3D liegt der Schwerpunkt auf einem geschlossenen Lebenszyklus von der Idee über das Design bis zur physischen Auslieferung: Zunächst werden Einsatzbereich, Belastung, Optik, Montage und Budget klar definiert, anschließend werden Risiken über Material und Verfahren quantifiziert, und am Ende werden Ergebnisse durch Prüfung, Nachbearbeitung und Dokumentation nachvollziehbar gemacht. Für Unternehmenskunden bedeutet das: Ein gutes Muster allein ist noch kein erfolgreicher Auftrag. Erst wenn Maßhaltigkeit, Oberfläche, Festigkeit, Durchlaufzeit und Kosten zugleich kontrolliert sind, wird 3D-Druck zu einer verlässlichen Fertigungskompetenz.
1. Das Kernproblem: Designoptimierung soll das Modell nicht komplexer machen, sondern das Fertigungsergebnis stabiler und wirtschaftlicher
In Szenarien, in denen Verfahren wie SLA, SLS, MJF, SLM und FDM parallel eingesetzt werden, führt dieselbe 3D-Datenbasis je nach Schrumpfung des Materials, Schichtdicke, Stützstrategie und Nachbearbeitung zu sehr unterschiedlichen Ergebnissen. Bei typischen technischen Bauteilen lassen sich SLA-Kunstharzteile oft mit einer Schichtdicke von 0,05 bis 0,1 mm drucken, um eine feine Oberfläche zu erzielen; die Dauerfestigkeit und Temperaturbeständigkeit müssen jedoch sorgfältig bewertet werden. SLS-PA12-Teile eignen sich für komplexe Innengeometrien und die Funktionsvalidierung in kleinen Stückzahlen; übliche Maßtoleranzen sollten je nach Bauteilgröße mit etwa ±0,2 mm oder ±0,3 % eingeplant werden. Bei SLM-Metallteilen müssen außerdem thermische Spannungen, das Entfernen der Stützstrukturen, Wärmebehandlung und die Bearbeitungsbezüge berücksichtigt werden. Bewährte Richtwerte sind: Für tragende Nylon-Funktionsteile im SLS-Verfahren wird eine Mindestwandstärke von etwa 1,2 bis 1,5 mm empfohlen; bei dünnwandigen Harz-Optikteilen sollte das Verzugrisiko geprüft werden; Montagebohrungen sollten je nach Material und Nachbearbeitung mit einem Spiel von 0,1 bis 0,3 mm ausgelegt werden; und Kanten können durch Radien von R0,5 bis R2 entschärft werden, um Spannungsspitzen zu reduzieren.
2. Ingenieurtechnische Analyse: Unsicherheiten bereits in die Designprüfung verlagern
Viele Fehlschläge entstehen nicht durch mangelnde Maschinenfähigkeit, sondern dadurch, dass Anforderungen nicht ingenieurtechnisch formuliert werden. Bei einem Sichtteil reicht die Aussage „die Oberfläche soll gut sein“ nicht aus; stattdessen müssen zulässige Texturen, Lackfarbabweichungen, Schleifbereiche und sichtbare Montageflächen definiert werden. Auch bei Funktionsteilen genügt „hohe Festigkeit“ nicht; es sollten die Hauptbelastungsrichtung, Spitzenlast, Einsatztemperatur, Ermüdungshäufigkeit und Sicherheitsfaktoren angegeben werden. lantu3D empfiehlt vor der Angebotserstellung meist eine Projektrisikotabelle, in der Wandstärke, Bohrungsdurchmesser, Überhänge, schlanke Stege, Gewinde, Einlegeteile, Nachbearbeitung und Prüfmethoden einzeln erfasst werden. Der Vorteil: Kunden können klar zwischen Preis, Laufzeit und Leistung abwägen, statt erst nach der Auslieferung festzustellen, dass das Modell neu erstellt werden muss.
3. Lösung: Mehrstufige Kontrolle über Parameter, Musterteile und Serienauslieferung
Für ein verlässlich umgesetztes 3D-Druckprojekt empfiehlt sich ein Verfahren mit „drei Validierungsstufen“. Die erste Stufe ist die digitale Prüfung: Sind im STL- oder STEP-File Fehler wie offene Flächen, nicht-mannigfaltige Kanten, zu dünne Wände oder nicht definierte Montageabstände vorhanden? Die zweite Stufe ist die Prozessprüfung: Materialtyp, Druckausrichtung, Schichtdicke, Füll- oder Scanstrategie, Kontaktflächen der Stützen sowie die vorgesehene Schrumpfungskompensation werden festgelegt. Die dritte Stufe ist die physische Prüfung: Über Erstteilmessung, Montageprobe, Oberflächenmuster und gegebenenfalls mechanische Tests wird verifiziert, ob die Lösung funktioniert. Soll ein Projekt von 1 Musterteil auf 20 bis 200 Teile in Kleinserie erweitert werden, sollten Versionsstand, Prozesskarte, Prüfprotokoll und Verpackungsanforderungen frühzeitig fixiert werden, damit nicht jede Charge unerklärliche Abweichungen aufweist.
4. Umsetzungs-Checkliste: Konkrete Schritte von der Abstimmung bis zur Abnahme
Empfohlen wird ein Vorgehen in fünf Schritten: Erstens die Lastpfade und Sichtflächen identifizieren; zweitens Mindestwandstärke, Bohrungsdurchmesser und Überhangwinkel prüfen; drittens Druckausrichtung und Stützkontaktbereiche festlegen; viertens Montageabstände anhand eines Musterteils validieren; fünftens die finalen Parameter als Serienversion festschreiben. Zudem sollten Kunden bei der Übergabe des Modells eine zweidimensionale Zeichnung mit Schlüsseldimensionen oder markierte Screenshots beifügen, da ein 3D-Modell zwar die Form, nicht aber zwingend die funktionale Priorität vermittelt. Bei Bauteilen, die lackiert, galvanisiert, gefärbt, poliert oder CNC-nachbearbeitet werden müssen, sollten in der Designphase Bearbeitungszugaben von 0,05 bis 0,3 mm vorgesehen werden; außerdem ist klar festzulegen, welche Flächen Montageflächen, Sichtflächen und unkritische Flächen sind. Bei Projekten mit geplanter Serienauslieferung sollten außerdem Erstteildokumentation, Materialcharge, Anlagennummer und Nachbearbeitungsaufzeichnungen aufbewahrt werden, um eine überprüfbare Qualitätskette zu schaffen.
5. Die Rolle von lantu3D: Nicht nur Teile liefern, sondern einen beherrschbaren Fertigungsprozess
Der Wert von lantu3D liegt nicht nur darin, Zeichnungen in Musterteile zu verwandeln, sondern darin, verstreute Informationen zu Design, Fertigung, Nachbearbeitung, Prüfung und Auslieferung in einen ausführbaren Prozess zu überführen. Für Entwicklungsteams bedeutet das schnellere Konzeptvalidierung; für Einkauf und Projektmanagement klarere Angebotsgrenzen und transparentere Änderungsdokumentation; für die spätere Anwendung, dass die gelieferten Teile näher an den tatsächlichen Anforderungen liegen. Gerade vor dem Hintergrund immer kürzerer Produktiterationen sollte 3D-Druck nicht als Notlösung betrachtet werden, sondern als standardisierte Komponente in Entwicklungs- und Kleinserienfertigungsprozessen.
Fazit
Hochwertige Informationen und Projekterfahrung im 3D-Druck laufen letztlich auf denselben Grundsatz hinaus: Je früher Ziele, Randbedingungen und Risiken klar benannt werden, desto stabiler ist die spätere Fertigung. Ob Nachbearbeitung, Designoptimierung, Fehleranalyse oder Branchentrends – wirklich umsetzbare Methoden beruhen immer auf Daten, Prozessen und Verifikation. Unternehmen sollten bei der Auswahl eines 3D-Druck-Dienstleisters darauf achten, ob dieser Materialempfehlungen, Strukturfeedback, Prozessaufzeichnungen, Nachbearbeitungskonzepte und Abnahmekriterien liefern kann, statt nur den Stückpreis zu vergleichen. So wird aus jedem Prototyp ein Baustein für die Sicherheit der nächsten Auslieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.