
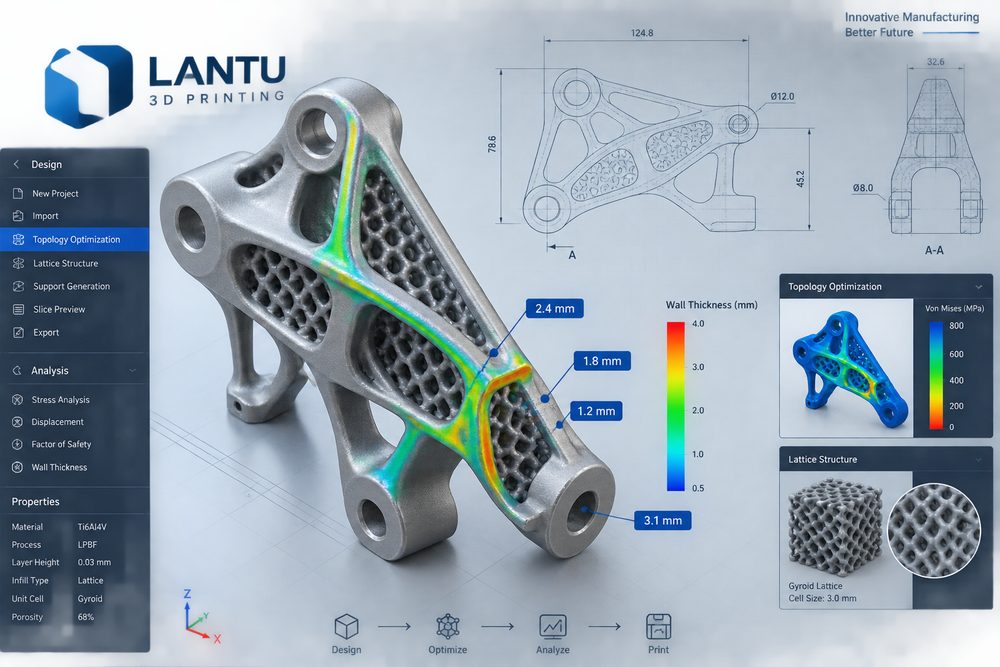
Inleiding: de sleutelstap van enkelstuksprototyping naar een leverbaar project
3D-printontwerpoptimalisatie is geen onderwerp waar je pas over nadenkt nadat het model naar de machine is gestuurd; het is een systematisch proces dat doorloopt van het verduidelijken van de behoefte, structureel ontwerp, procesplanning, kwaliteitsvalidatie tot de evaluatie na levering. In de projectpraktijk richt lantu3D zich vooral op de volledige levenscyclus van blauwdruk tot ontwerp en fysieke levering: in de voorfase worden gebruiksdoel, belasting, uiterlijk, assemblage en budget duidelijk vastgelegd; in de middenfase worden risico’s gekwantificeerd met materiaal en proces; in de eindfase zorgen inspectie, nabewerking en archivering van bestanden ervoor dat resultaten traceerbaar zijn. Voor zakelijke klanten betekent een mooi prototype niet automatisch projectsucces; alleen wanneer afmetingen, oppervlak, sterkte, doorlooptijd en kosten allemaal onder controle zijn, wordt 3D-printen echt een betrouwbare maakcapaciteit.
I. Kernvraag: het doel van ontwerpoptimalisatie is niet het model complexer maken, maar het resultaat stabieler en economischer
In een omgeving waar processen als SLA, SLS, MJF, SLM en FDM naast elkaar bestaan, kan dezelfde 3D-data door verschillen in krimp, laagdikte, supportstrategie en nabewerkingsroute tot totaal andere resultaten leiden. Neem een gangbaar technisch onderdeel als voorbeeld: SLA-kunststofdelen worden meestal geprint met een laagdikte van 0.05-0.1mm om een fijn oppervlak te verkrijgen, maar langdurige belastbaarheid en temperatuurbestendigheid moeten zorgvuldig worden beoordeeld; onderdelen uit SLS PA12 zijn geschikt voor complexe inwendige ruimten en functionele validatie in kleine series, waarbij de gebruikelijke maattolerantie afhankelijk van de afmeting vaak op ±0.2mm of ±0.3% moet worden gereserveerd; metalen SLM-onderdelen vereisen bovendien aandacht voor thermische spanningen, het verwijderen van supports, warmtebehandeling en referentievlakken voor nabewerking. Veelvoorkomende vuistregels zijn: de minimale dragende wanddikte van functionele SLS-nylononderdelen wordt doorgaans niet lager aanbevolen dan 1.2-1.5mm; bij dunwandige zones van esthetische resinonderdelen moet kromtrekking worden beoordeeld; bij montagegaten moet, afhankelijk van materiaal en nabewerking, 0.1-0.3mm speling worden voorzien; en scherpe hoeken kunnen met een afronding van R0.5-R2 de spanningsconcentratie verminderen.
II. Technische analyse: onzekerheid naar voren halen in de ontwerpfase
Veel mislukkingen ontstaan niet door onvoldoende machinecapaciteit, maar doordat eisen niet technisch zijn geformuleerd. Bijvoorbeeld: bij een esthetisch onderdeel is “het oppervlak moet mooi zijn” onvoldoende; specificeer in plaats daarvan de acceptabele textuur, kleurafwijking na spuiten, schuurzones en zichtvlakken bij assemblage. Ook “de sterkte moet hoog zijn” is voor een functioneel onderdeel niet genoeg; vermeld de hoofdrichting van de belasting, de piekbelasting, de gebruikstemperatuur, de frequentie van vermoeiing en de veiligheidsfactor. lantu3D adviseert doorgaans om vóór de offerte een projectrisicotabel op te stellen waarin wanddikte, gatdiameter, overhang, slanke staven, schroefdraad, inserts, nabewerking en inspectiemethode één voor één worden vastgelegd. Het voordeel daarvan is dat de klant een duidelijke afweging kan maken tussen prijs, doorlooptijd en prestaties, in plaats van pas na levering te ontdekken dat het model opnieuw moet worden gemaakt.
III. Oplossing: gelaagde beheersing van parameters, proefstukken en batchlevering
Voor een betrouwbaar 3D-printproject is een methode met “drie lagen validatie” aan te raden. De eerste laag is digitale validatie: controleer of het STL/STEP-bestand geen gaten in het oppervlak, non-manifold randen, te dunne wanden of ongedefinieerde assemblagespelingen bevat. De tweede laag is procesvalidatie: bevestig het materiaaltype, de printrichting, de laagdikte, de infill- of scanstrategie, het contactoppervlak van de support en de verwachte krimpcompensatie. De derde laag is fysieke validatie: bevestig het plan via eerste-stukmeting, montagetest, een oppervlaktestandaard en waar nodig mechanische tests. Als een project van 1 proefstuk moet opschalen naar 20-200 stuks in kleine series, is het nog belangrijker om versienummers, proceskaart, inspectieformulier en verpakkingseisen vooraf vast te leggen, zodat er per batch geen onverklaarbare verschillen ontstaan.
IV. Implementatiechecklist: uitvoerbare stappen van communicatie tot acceptatie
Voer de volgende vijf stappen uit: stap 1, identificeer de krachtlijn en zichtvlakken; stap 2, controleer de minimale wanddikte, gatdiameter en overhanghoek; stap 3, bepaal de printrichting en het supportcontactgebied; stap 4, valideer de assemblagespeling met een proefstuk; stap 5, leg de definitieve parameters vast als batchproductieversie. Daarnaast is het raadzaam dat de klant bij het aanleveren van het model een 2D-tekening van kritieke maten of een screenshot met annotaties meestuurt, omdat een 3D-model wel de vorm kan weergeven, maar niet altijd de prioriteit van functies. Voor onderdelen die gespoten, gegalvaniseerd, geverfd, gepolijst of CNC-nabewerkt moeten worden, moet in de ontwerpfase een bewerkingsmarge van 0.05-0.3mm worden gereserveerd en moet duidelijk worden aangegeven welke vlakken montagevlakken, zichtvlakken en niet-kritieke vlakken zijn. Voor projecten met een leveringsplan in kleine series moeten ook het eerste-stukrapport, de materiaalbatch, het machinenummer en de nabewerkingsregistratie worden bewaard om een verifieerbare kwaliteitsketen op te bouwen.
V. De rol van lantu3D: niet alleen onderdelen leveren, maar een beheersbaar productieproces leveren
De waarde van lantu3D zit niet alleen in het omzetten van tekeningen naar prototypes, maar ook in het structureren van verspreide informatie over ontwerp, productie, nabewerking, inspectie en levering tot een uitvoerbaar proces. Voor R&D-teams betekent dit dat conceptvalidatie sneller kan worden afgerond; voor inkoop en projectmanagers betekent dit duidelijkere offertegrenzen en transparantere wijzigingsregistratie; voor de uiteindelijke gebruikersafdeling betekent dit dat de ontvangen onderdelen beter aansluiten op de werkelijke toepassingsvereisten. Zeker nu productiteraties steeds sneller gaan, mag 3D-printen niet worden gezien als een tijdelijke noodoplossing, maar als een gestandaardiseerde module binnen het systeem van ontwikkeling en kleine-serieproductie.
Conclusie
Hoogwaardige informatie over 3D-printen en projectervaring wijzen uiteindelijk allemaal op hetzelfde principe: hoe eerder je doelen, beperkingen en risico’s duidelijk maakt, hoe stabieler het vervolg van de productie wordt. Of het nu gaat om nabewerking, ontwerpoptimalisatie, defectanalyse of trends in de sector, echt toepasbare methoden steunen altijd op data, processen en validatie. Wanneer bedrijven een 3D-printdienst kiezen, moeten ze niet alleen de prijs per onderdeel vergelijken, maar ook letten op materiaaladvies, structurele feedback, procesregistratie, nabewerkingsplan en acceptatiecriteria van de leverancier. Alleen dan wordt elke prototypingronde een bron van meer zekerheid voor de volgende levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.