
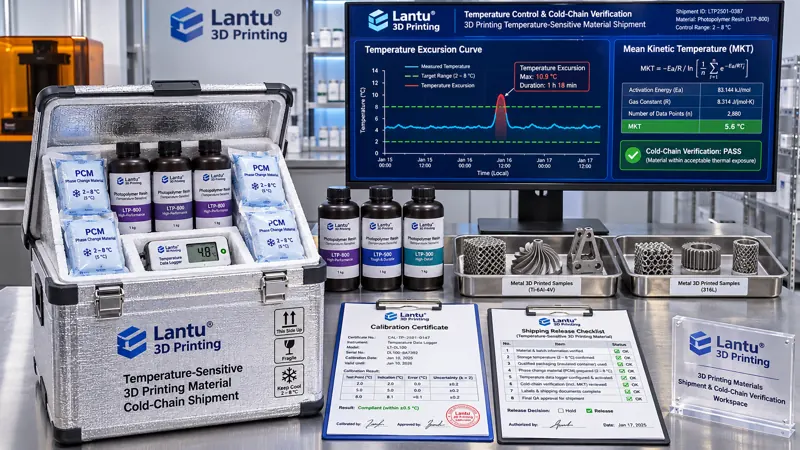
Giới thiệu: Chi tiết nhạy nhiệt không thể giải quyết chỉ bằng hai chữ “sợ nóng”
Trong quản lý vòng đời từ bản vẽ/thiết kế đến giao hàng sản phẩm thực của lantu3D, việc chi tiết đã được in, làm sạch và kiểm tra không đồng nghĩa với việc chu trình giao hàng đã khép kín. Mẫu nhựa quang hóa, chi tiết polymer chưa hậu xử lý đóng rắn hoàn toàn, chi tiết thành mỏng có kết cấu đỡ tạm thời, chi tiết chức năng có liên kết keo hoặc lớp phủ, cũng như vật tư nhựa và mẫu hiệu chuẩn đi kèm, thường nhạy cảm với nhiệt độ và độ ẩm trong vận chuyển hơn nhiều so với chi tiết kim loại đặc chắc. Vấn đề thường gặp không phải là “không ai đặt túi đá”, mà là cửa sổ nhiệt độ không được xác định trước khi xuất hàng; thiết bị ghi dữ liệu lại đặt ngoài thùng hoặc áp sát nguồn lạnh; khi hàng đến chỉ thấy một đường biểu diễn nhưng không thể xác định lô chi tiết đó còn đủ điều kiện để lắp ráp, tái kiểm hoặc khách hàng nghiệm thu hay không. Một đợt nhiệt độ cao ngắn trong khoang xe kín vào mùa hè có thể làm chi tiết nhựa sai lệch kích thước, bề mặt dính hoặc thay đổi mức độ hậu đóng rắn; một lần đông lạnh–rã đông vào mùa đông có thể khiến cặn làm sạch chứa nước, lớp keo hoặc hiện tượng ngưng tụ trong bao gói trở thành rủi ro chất lượng mới. Mục tiêu của chuỗi giao hàng nhạy nhiệt không phải là luôn giữ nhiệt độ ở mức thấp nhất, mà là biến “mức phơi nhiễm cho phép” thành tiêu chí kỹ thuật có thể đo, tính toán và ký phê duyệt.
I. Trước hết xác định đối tượng nhạy nhiệt và cửa sổ nhiệt độ
Kiểm soát nhạy nhiệt phải bắt đầu từ việc phân loại vật liệu và trạng thái chi tiết, thay vì dán chung một nhãn “dễ vỡ/sợ nóng” cho mọi đơn hàng. Khuyến nghị chia đối tượng giao hàng thành bốn nhóm: ① nhựa quang hóa, nhựa kỹ thuật và chi tiết chưa hậu đóng rắn hoàn toàn, trọng tâm là kiểm soát nhiệt độ cao và phơi nhiễm tia UV; ② chi tiết liên kết keo, đúc bọc, phủ bề mặt, dán màng và chi tiết có kênh dòng bên trong còn cặn làm sạch, trọng tâm là kiểm soát đông lạnh–rã đông, ngưng tụ và chu kỳ nhiệt; ③ mẫu khối, mẫu thử cùng lò và mẫu chuẩn phục vụ tái kiểm tra của khách hàng, trọng tâm là ảnh hưởng của nhiệt độ tới chuẩn đo và trạng thái vật liệu; ④ vật tư đi kèm như nhựa, phụ gia, chất kết dính, được kiểm soát theo SDS và dải nhiệt độ trên nhãn của nhà cung cấp. Mỗi nhóm phải cố định ba trường trong thỏa thuận kỹ thuật hoặc phiếu xuất hàng: giới hạn nhiệt độ thấp cho phép T_min, giới hạn nhiệt độ cao cho phép T_max và quy tắc lệch ngắn hạn được phép. Ví dụ, một loại mẫu nhựa có thể áp dụng cửa sổ thông thường 5–30 °C; nhiệt độ 30–35 °C không quá 30 phút mỗi lần và tổng thời gian không quá 2 giờ; nhiệt độ dưới 5 °C sẽ kích hoạt cách ly để tái kiểm. Các giá trị này phải được xác nhận bằng thử nghiệm mẫu hoặc dữ liệu của nhà cung cấp, không được sao chép nguyên xi các ngưỡng chuỗi lạnh phổ thông.
II. Xác nhận phương án đóng gói: từ “đã đặt nguồn lạnh” đến “trường nhiệt độ trong thùng có thể tái lập”
Thùng cách nhiệt, vật liệu chuyển pha (PCM), túi đá hoặc gói gel chỉ được xem là giải pháp kỹ thuật sau khi đã xác nhận phân bố nhiệt độ. Khi xác nhận, cần bố trí tối thiểu ba điểm đo: tâm hình học bên trong thùng, điểm nóng gần thành thùng và điểm lạnh gần nguồn lạnh; thực hiện một biên dạng không tải hoặc tải mô phỏng cho cả mùa hè và mùa đông, và khi cần thì bổ sung diễn tập cho tuyến vận chuyển cực đoan. Nhiệt độ chuyển pha của PCM phải phù hợp với T_min/T_max; nguồn lạnh không được tiếp xúc trực tiếp với chi tiết mà cần tạo trường nhiệt đồng đều thông qua vách ngăn, lớp đệm và lớp cách ly thoáng khí. Khuyến nghị khoảng lấy mẫu ghi dữ liệu là 1–5 phút; chứng chỉ hiệu chuẩn phải còn hiệu lực; mã số thiết bị ghi, vị trí điểm đo, ảnh đóng thùng, thời điểm niêm phong và số phiếu xuất hàng phải được liên kết với nhau. Báo cáo xác nhận phải nêu tốc độ tăng/giảm nhiệt, thời gian phục hồi sau khi mở thùng, vị trí bất lợi nhất và biên độ nhiệt trong một thời lượng vận chuyển điển hình; nếu điểm tâm đạt yêu cầu nhưng điểm nóng vượt giới hạn trên thì không được đánh giá là đạt. Đối với chi tiết chứa chất lỏng hoặc khoang bên trong chưa khô hoàn toàn, cần đưa biên độ điểm sương vào tiêu chí để tránh ngưng tụ ngay khi mở thùng tại điểm nhận.
III. Định lượng độ lệch: MKT, phơi nhiễm nhiệt tích lũy và phân loại ba trạng thái
Chỉ xem “nhiệt độ cao nhất” khi hàng đến dễ dẫn đến đánh giá sai. Về kỹ thuật, cần đồng thời xem xét ba chỉ số: vượt giới hạn tại từng thời điểm, thời gian phơi nhiễm tích lũy và nhiệt độ động học trung bình MKT. MKT sử dụng quan hệ kiểu Arrhenius để quy đổi các giai đoạn nhiệt độ khác nhau thành một nhiệt độ tương đương, phù hợp để đánh giá các biến đổi vật liệu nhạy với tốc độ nhiệt; MKT không thể thay thế mọi mô hình hỏng hóc vật liệu, nhưng dễ kiểm tra lại hơn so với “loại bỏ chỉ vì đỉnh nhiệt” hoặc “đạt chỉ vì nhiệt độ trung bình đạt”. Khi tính toán, phải cố định hằng số năng lượng hoạt hóa, khoảng lấy mẫu, đoạn dữ liệu hữu hiệu và đơn vị; đồng thời lưu giữ đường cong gốc, phiên bản thuật toán, cách xử lý dữ liệu thiếu và mã băm của bảng tính. Khuyến nghị phân loại A/B/C: trạng thái A là toàn bộ quá trình nằm trong cửa sổ nhiệt độ và dữ liệu đầy đủ, được phê duyệt theo quy trình thông thường; trạng thái B là có lệch ngắn hạn nhưng MKT, thời gian tích lũy và tái kiểm ngoại quan/kích thước đều đáp ứng ngưỡng định trước, được kỹ sư chất lượng đồng ký cho phép xuất xưởng có điều kiện và ghi rõ phạm vi áp dụng; trạng thái C là nhiệt độ dưới T_min, vượt giới hạn trên quá lâu, thiết bị ghi hỏng, niêm phong bất thường hoặc không thể truy xuất vị trí điểm đo, đều phải cách ly và không được đưa vào sử dụng nếu chưa tái kiểm và có chấp thuận của khách hàng. Bảng phán định phải ghi rõ “ai ký theo phiên bản tiêu chí nào”, không được chỉ xác nhận miệng bởi nhân viên logistics.
IV. Cổng kiểm soát chuỗi bằng chứng cho xuất hàng và nhận hàng
Bộ hồ sơ tối thiểu cho chuỗi giao hàng nhạy nhiệt được khuyến nghị gồm chín trường: mã chi tiết/số lô, nhóm nhạy nhiệt, phiên bản cửa sổ nhiệt độ, phiên bản phương án đóng gói và số báo cáo xác nhận, mã thiết bị ghi và thời hạn hiệu chuẩn, sơ đồ bố trí điểm đo, dấu thời gian niêm phong và bàn giao, tuyến vận chuyển và đơn vị vận tải, mã băm của tệp đường cong gốc khi nhận hàng. Các cổng xuất hàng D1–D4 lần lượt là: D1 nhóm nhạy nhiệt và cửa sổ nhiệt độ đã được cố định; D2 phương án đóng gói đã được xác nhận cho mùa và thời lượng áp dụng; D3 trạng thái thiết bị ghi, pin, khoảng lấy mẫu và ảnh điểm đo đạt yêu cầu; D4 có đầy đủ niêm phong, phiếu đóng gói, đầu mối liên hệ khi bất thường và yêu cầu thu hồi. Các cổng nhận hàng D5–D7 là: đọc đường cong trước khi mở thùng, hoặc mở thùng trong môi trường kiểm soát theo phương án dự phòng; đối chiếu niêm phong, nhãn va đập/nghiêng và số sê-ri thiết bị ghi; tải dữ liệu gốc xuống và lập phiếu phán định A/B/C. Nếu phát sinh trạng thái B/C, còn phải lưu ảnh vị trí điểm đo trong thùng, hồ sơ tái kiểm ngoại quan và kích thước then chốt của chi tiết, khi cần thì lấy mẫu kiểm tra độ nhớt nhựa hoặc các chỉ tiêu liên quan đến nhiệt độ chuyển thủy tinh, cùng ý kiến xử lý của khách hàng. Hồ sơ tuân thủ ALCOA+: có thể quy thuộc, rõ ràng, đồng thời, nguyên gốc, chính xác; đồng thời phải có khả năng truy xuất ngược từ số sê-ri chi tiết đến gói bằng chứng nhiệt độ hoàn chỉnh trong vòng 30 phút, với mục tiêu tỷ lệ truy xuất thành công ngay lần đầu không dưới 95%.
V. Lộ trình triển khai và các dạng lỗi thường gặp
Việc triển khai có thể được thực hiện trong bốn tuần: tuần đầu xây dựng từ điển phân loại nhạy nhiệt, dữ liệu chủ cửa sổ nhiệt độ và danh mục cấm đóng chung; tuần thứ hai hoàn tất xác nhận phân bố nhiệt đóng gói cho mùa hè/mùa đông, xác định vị trí bất lợi nhất và cấu hình PCM; tuần thứ ba tích hợp thiết bị ghi, sơ đồ điểm đo, niêm phong, mã băm đường cong và phiếu phán định A/B/C vào quy trình xuất–nhận hàng, đồng thời thiết lập chặn hệ thống D1–D7; tuần thứ tư thực hiện một diễn tập trên tuyến thực tế và một diễn tập chủ động ngắt chuỗi, để kiểm tra liệu việc truyền bù dữ liệu, cách ly, tái kiểm và thông báo khách hàng có khép kín hay không. Các lỗi phổ biến gồm: thiết bị ghi dán sát nguồn lạnh khiến đường cong không đại diện cho chi tiết; chỉ xem nhiệt độ cao nhất mà bỏ qua đông lạnh–rã đông ở nhiệt độ thấp; không lựa chọn PCM theo mùa và thời lượng tuyến đường; tệp đường cong không liên kết với số lô khiến sau đó không thể chứng minh thuộc thùng nào; cho phép có điều kiện ở trạng thái B nhưng không tái kiểm và không có phê duyệt của khách hàng; hoặc xem “nhạy nhiệt” chỉ là yêu cầu lưu kho mà không đưa vận chuyển, trung chuyển, lưu kho tạm và thời gian chờ trước khi khách ký nhận vào cùng một sổ theo dõi nhiệt độ. lantu3D xem các hồ sơ này là một phần của chuỗi giao hàng từ thiết kế đến sản phẩm thực: bằng chứng nhiệt độ không phải tài liệu đính kèm logistics, mà là điều kiện phê duyệt quyết định chi tiết có thể được xác nhận, chuyển sang công đoạn tiếp theo hoặc đưa vào lắp ráp tại khách hàng hay không.
Kết luận
Khả năng kiểm soát giao hàng chi tiết nhạy nhiệt đến từ ba yếu tố: xác định cửa sổ trước, xác nhận bao gói trước và có thể phán định độ lệch. Chỉ khi liên kết T_min/T_max, phân bố nhiệt PCM, MKT và phơi nhiễm tích lũy, ba trạng thái A/B/C, cổng kiểm soát D1–D7, gói bằng chứng chín trường và cơ chế truy xuất ALCOA+ thành một chuỗi, mới có thể nâng cấp từ “đã đặt túi đá” thành “nhiệt độ mà lô chi tiết này đã trải qua có được cho phép không, dựa vào đâu để phê duyệt, và khi có tranh chấp có thể tính lại hay không”. Đối với hoạt động giao hàng in 3D đa chủng loại, lô nhỏ, phương pháp này có giá trị hơn việc đơn thuần tăng chi phí đóng gói: nó biến biến động nhiệt độ từ một hộp đen trong giao hàng thành dữ liệu kỹ thuật có thể kiểm tra, cải tiến và xác nhận chung với khách hàng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.