
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
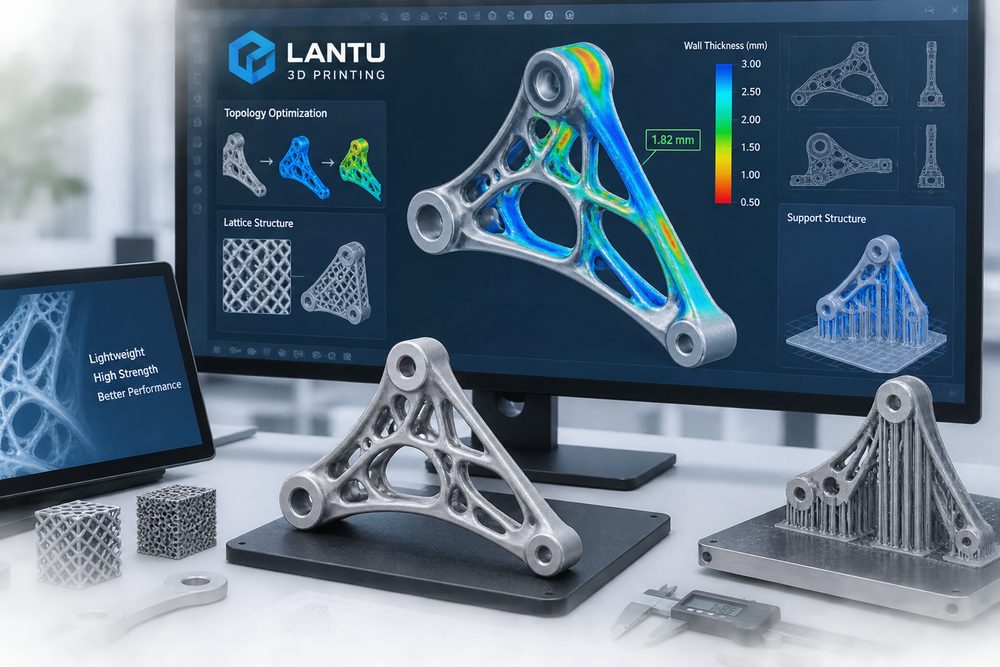
การปรับปรุงการออกแบบเพื่อการผลิตแบบเพิ่มเนื้อ: วิธีการเชิงระบบตั้งแต่ความหนาผนัง ซัพพอร์ต ไปจนถึงโครงสร้างทอพอโลยี
การผลิตแบบเพิ่มเนื้อไม่ใช่แค่การส่งแบบสำหรับงานตัดเฉือนดั้งเดิมไปพิมพ์โดยตรง หากต้องการชิ้นส่วนที่เชื่อถือได้และคุ้มค่ากว่าเดิม จำเป็นต้องออกแบบอย่างเป็นระบบในประเด็นความหนาผนัง ซัพพอร์ต การระบายผง ช่องว่างการประกอบ การปรับโครงสร้างแบบทอพอโลยี และความสามารถในการเข้าถึงงานหลังการผลิต บทความนี้นำเสนอแนวทางทบทวนแบบ DFAM สำหรับโครงการขององค์กร เพื่อช่วยทีมวิศวกรรมลดอัตราความล้มเหลวในขั้นออกแบบ ลดระยะเวลาทดลองผลิต และยกระดับคุณภาพของชิ้นงานที่ส่งมอบจริง
news
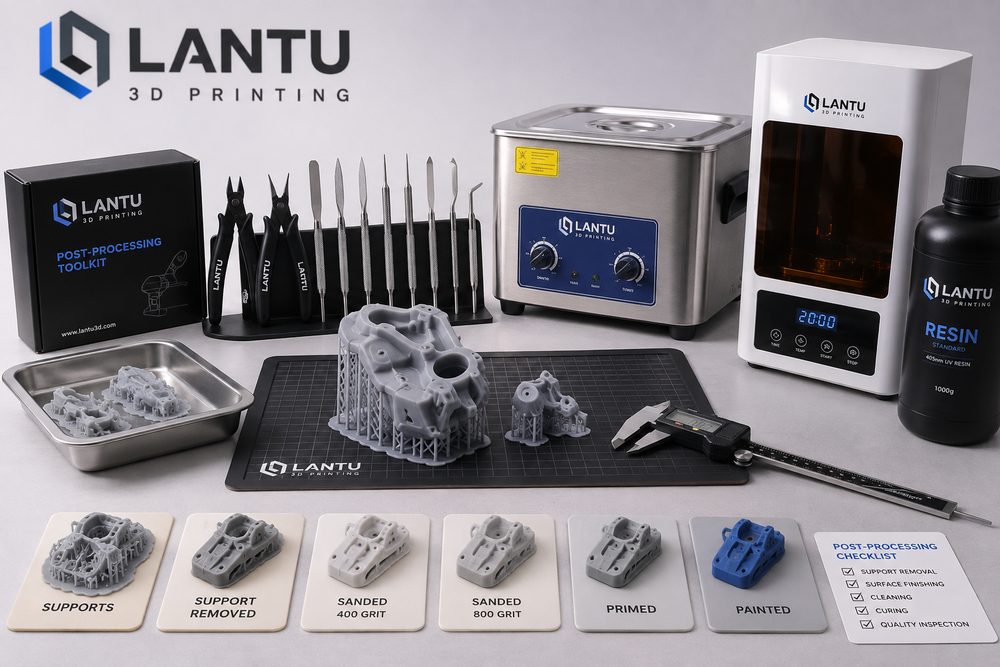
เทคโนโลยีการหลังการพิมพ์ 3D กำหนดความสม่ำเสมอของชิ้นส่วนปลายทางและคุณภาพการส่งมอบอย่างไร
ชิ้นส่วนที่พิมพ์ด้วย 3D จะก้าวจากชิ้นงานตัวอย่างไปสู่การส่งมอบที่เสถียรได้หรือไม่ ไม่ได้ขึ้นอยู่กับการพิมพ์เพียงอย่างเดียว แต่ขึ้นอยู่กับว่ากระบวนการหลังการพิมพ์ได้มาตรฐานหรือไม่ บทความนี้วิเคราะห์ผลของขั้นตอนการถอดซัพพอร์ต การล้างและอบแข็ง การพ่นทรายและขัดเงา การย้อมสีและพ่นสี รวมถึงการตรวจสอบมิติซ้ำ ต่อความหยาบผิว ค่าคลาดเคลื่อนมิติ ความสม่ำเสมอในการประกอบ และรอบเวลาส่งมอบ พร้อมแนวทางเช็กลิสต์ที่เหมาะกับการบริหารโครงการขององค์กร
วัสดุและกระบวนการ
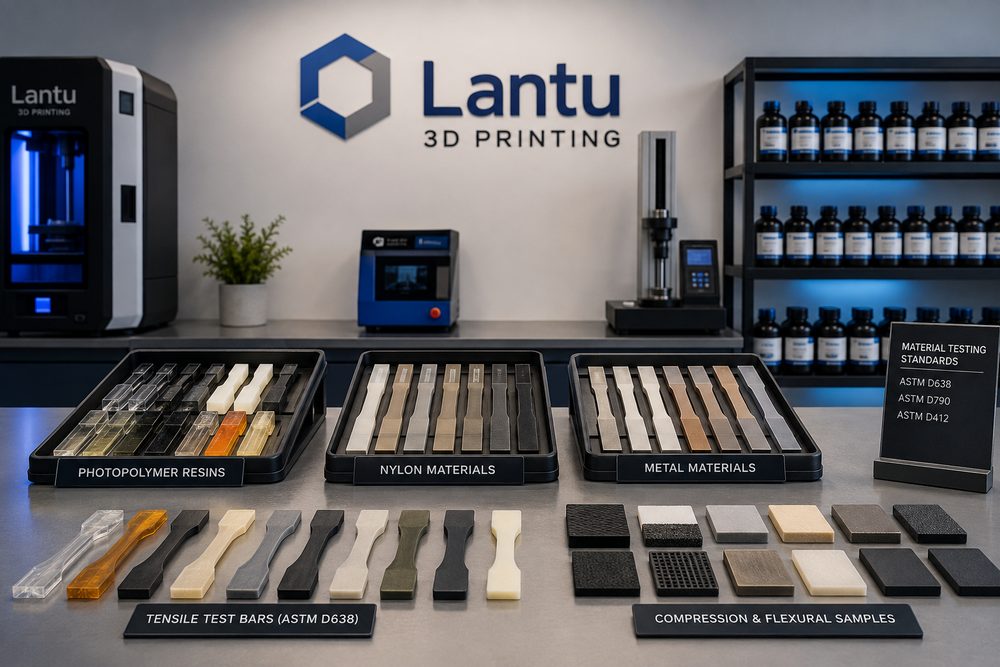
จากนวัตกรรมวัสดุสู่การยืนยันสมรรถนะ: วิธีใหม่ในการเลือกวัสดุสำหรับชิ้นงานฟังก์ชันจากการพิมพ์ 3 มิติ
หัวใจสำคัญของการพิมพ์ 3 มิติสำหรับชิ้นงานฟังก์ชันไม่ใช่เพียงว่าจะขึ้นรูปได้หรือไม่ แต่คือสมรรถนะของวัสดุ ช่วงกระบวนการ การทำหลังการผลิต และวิธีการยืนยันผลลัพธ์ว่าสอดคล้องกับการใช้งานจริงหรือไม่ บทความนี้อธิบายผ่าน 4 ขั้นตอน ได้แก่ การแยกความต้องการ การคัดเลือกวัสดุ การทดสอบชิ้นงานตัวอย่าง และการติดตามย้อนกลับเพื่อส่งมอบงานอย่างเป็นระบบ
นวัตกรรมวัสดุ
news
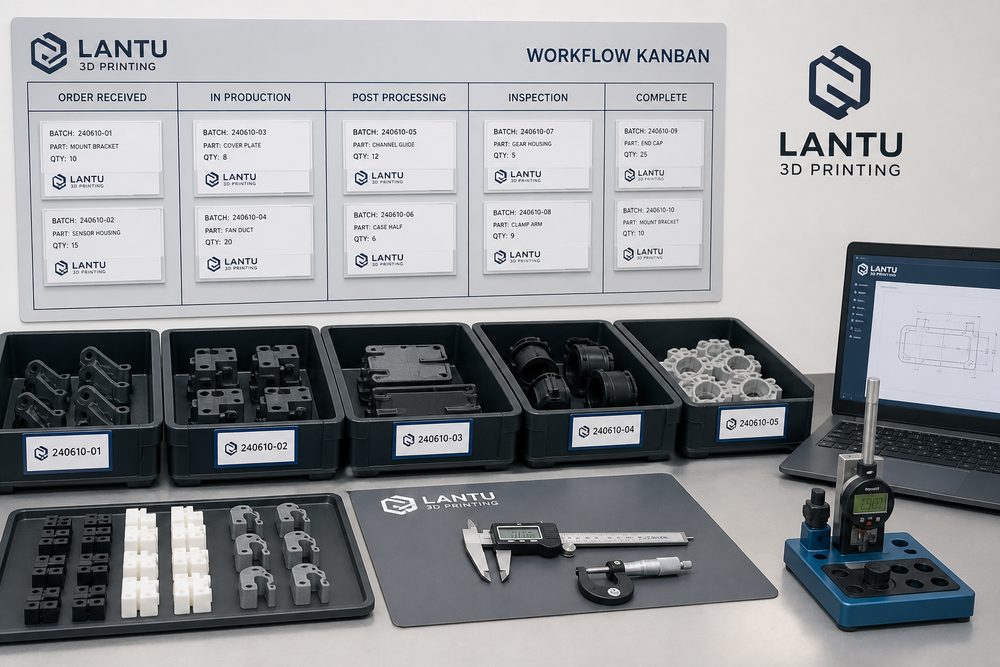
การจัดการการผลิตแบบล็อตเล็ก: กระบวนการจากชิ้นงานตัวอย่างสู่การส่งมอบที่เสถียรของการพิมพ์ 3 มิติ
บทความนี้อธิบายแนวทางการนำการจัดการการผลิตแบบล็อตเล็กมาใช้จริงในโครงการพิมพ์ 3 มิติ โดยอิงประสบการณ์บริการตลอดวงจรชีวิตของ Blueprint3D ตั้งแต่แบบออกแบบไปจนถึงการส่งมอบชิ้นงานจริง เพื่อแสดงวิธีลดงานแก้ไขซ้ำ ความเสี่ยงด้านการส่งมอบ และต้นทุนการสื่อสารด้วยกระบวนการมาตรฐาน บันทึกข้อมูล และเช็กลิสต์ที่นำไปใช้ได้จริง บทความนี้ให้ช่วงพารามิเตอร์ จุดควบคุม หลักฐานคุณภาพ และการดำเนินการเชิงบริหาร เหมาะสำหรับทีมวิจัยและพัฒนา ฝ่ายจัดซื้อ ผู้จัดการโครงการ และเจ้าหน้าที่คุณภาพในงานผลิตล็อตเล็กและการตรวจยืนยันตัวอย่าง
news
การคุ้มครองทรัพย์สินทางปัญญาในโครงการพิมพ์ 3 มิติ: การบริหารความปลอดภัยตั้งแต่ไฟล์โมเดลถึงข้อมูลส่งมอบ
โครงการพิมพ์ 3 มิติมักเกี่ยวข้องกับรูปลักษณ์ผลิตภัณฑ์ โครงสร้าง วิธีการผลิต และแผนธุรกิจของลูกค้า บทความนี้อธิบายการสร้างกลไกคุ้มครองทรัพย์สินทางปัญญาและการจัดการความปลอดภัยของข้อมูลใน 5 ขั้นตอน ได้แก่ ไฟล์โมเดล สิทธิ์ตามเวอร์ชัน การทำงานร่วมกับซัพพลายเชน ข้อมูลการผลิต และการเก็บถาวรเมื่อส่งมอบ
news
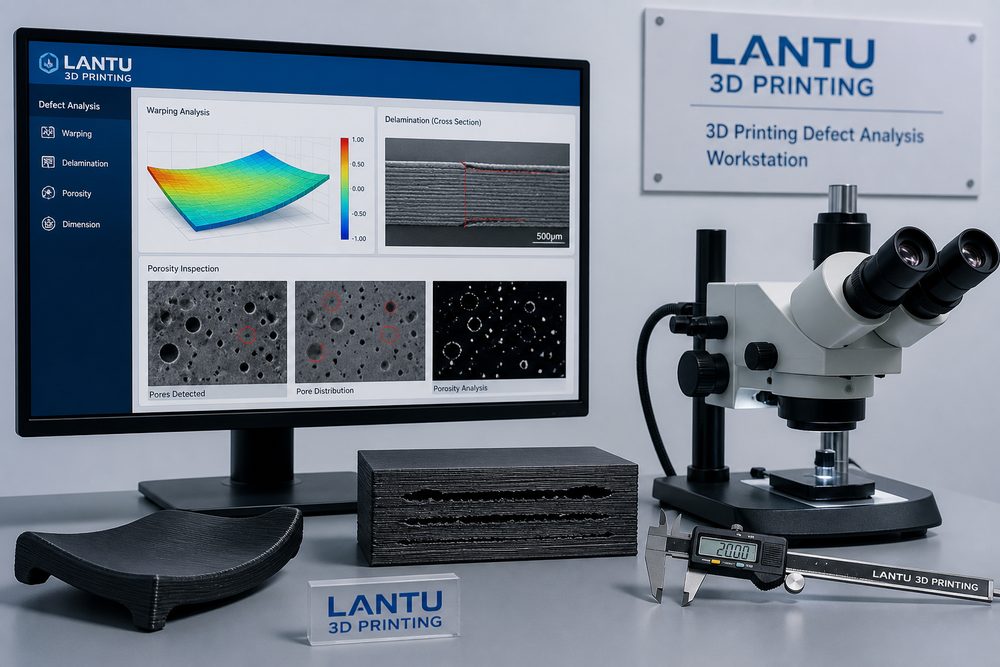
วิธีวิเคราะห์ข้อบกพร่องในการพิมพ์ 3D: เช็กลิสต์ค้นหาต้นตอของการโก่งงอ การแยกชั้น ไปจนถึงรูพรุน
การโก่งงอ การแยกชั้น รูพรุน การเผาไม่สมบูรณ์ และการเพี้ยนของขนาด เป็นปัญหาคุณภาพที่พบได้บ่อยในงานพิมพ์ 3D บทความนี้จัดทำเช็กลิสต์การตรวจสอบตั้งแต่โมเดล วัสดุ เครื่องจักร พารามิเตอร์ สภาพแวดล้อม ไปจนถึงงานหลังการพิมพ์ เพื่อช่วยทีมระบุต้นตอด้วยข้อมูล แทนการลองผิดลองถูกซ้ำ ๆ
news
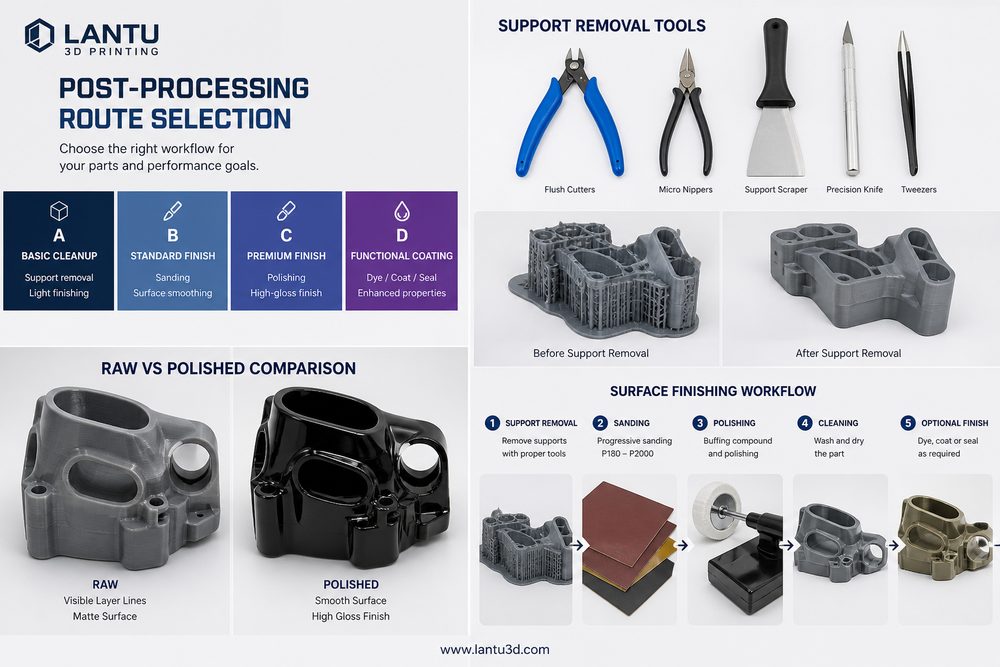
จะเลือกเส้นทางการทำหลังพิมพ์ 3D อย่างไร: ตั้งแต่การเอาซัพพอร์ตออกไปจนถึงการเพิ่มฟังก์ชันบนพื้นผิวในเชิงวิศวกรรม
คุณภาพการส่งมอบงานพิมพ์ 3D ไม่ได้ขึ้นกับเครื่องพิมพ์และวัสดุเท่านั้น แต่เส้นทางการทำหลังพิมพ์ก็เป็นตัวกำหนดขนาด รูปลักษณ์ การประกอบ และอายุการใช้งาน บทความนี้เริ่มจากการเอาซัพพอร์ตออก การกำจัดผง การอบแข็ง การขัด การพ่นสี การชุบ และวงจรการตรวจสอบ เพื่อเสนอวิธีตัดสินใจสำหรับชิ้นงานต้นแบบ งานผลิตจำนวนน้อย และชิ้นส่วนใช้งานจริง
การผลิตเชิงอุตสาหกรรม
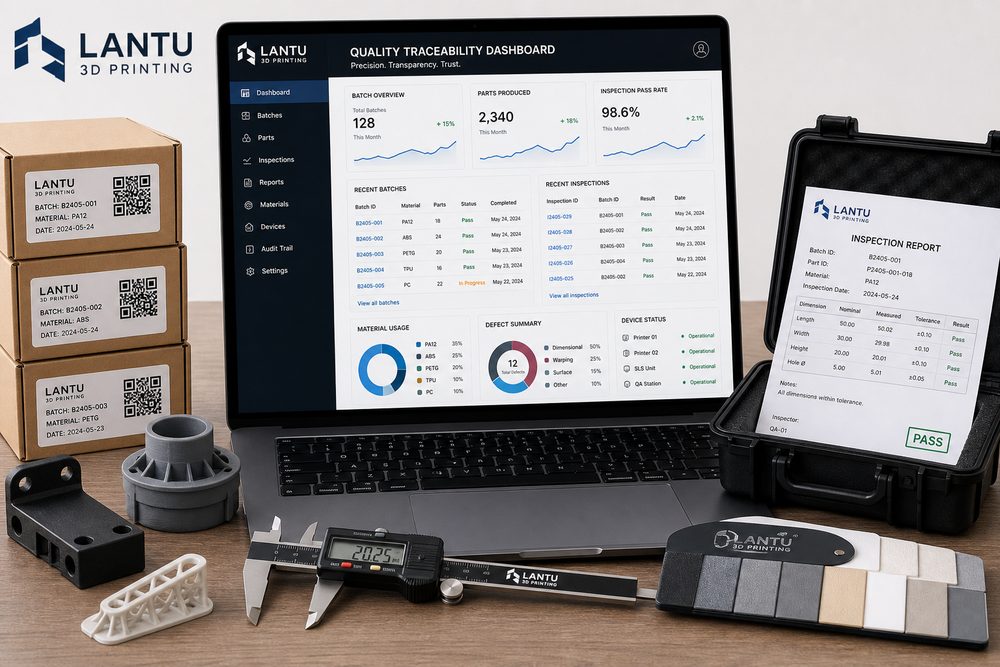
จะสร้างระบบตรวจสอบย้อนกลับคุณภาพงานพิมพ์ 3D อย่างไร: การจัดการแบบครบวงจรตั้งแต่เวอร์ชันไฟล์ถึงล็อตการส่งมอบ
โปรเจกต์พิมพ์ 3D งานจำนวนน้อยมักเกิดปัญหาเวอร์ชันไฟล์สลับกัน ไม่ชัดเจนเรื่องล็อตวัสดุ และความแตกต่างจากกระบวนการหลังพิมพ์ บทความนี้แยกระบบตรวจสอบย้อนกลับคุณภาพออกเป็น 5 ส่วน ได้แก่ ไฟล์ กระบวนการ เครื่องจักร การตรวจสอบ และบรรจุภัณฑ์ เพื่อช่วยให้ธุรกิจสร้างเส้นทางการส่งมอบที่ตรวจสอบได้ ทบทวนได้ และนำกลับมาใช้ซ้ำได้
การควบคุมคุณภาพ
ระบบมาตรฐาน
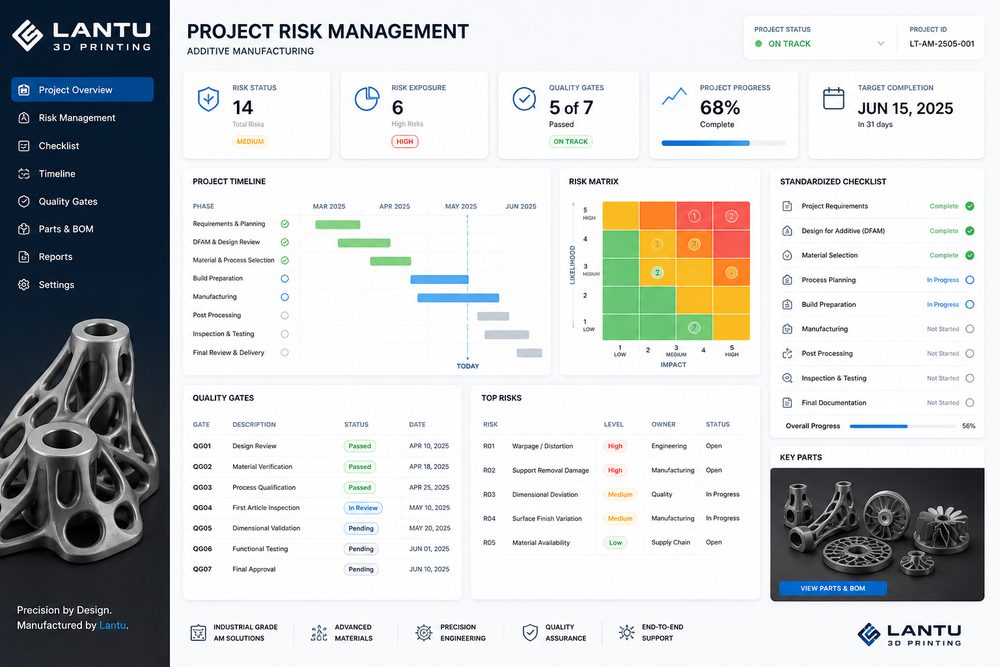
การจัดการความเสี่ยงของโครงการพิมพ์ 3 มิติ: เช็กลิสต์มาตรฐานตั้งแต่การตรึงความต้องการจนถึงการตรวจรับมอบ
ความเสี่ยงของโครงการพิมพ์ 3 มิติมักมาจากความต้องการที่ไม่ชัดเจน ความบกพร่องของโมเดล การเลือกวัสดุผิด การคาดหวังงานหลังการผลิตไม่ตรงกัน และเกณฑ์การตรวจรับที่เปลี่ยนแปลง บทความนี้นำเสนอเช็กลิสต์มาตรฐานตั้งแต่การตรึงความต้องการ การตรวจทานโมเดล การยืนยันกระบวนการผลิต การตรวจชิ้นงานแรก ไปจนถึงการตรวจรับมอบ
คู่มือการออกแบบ
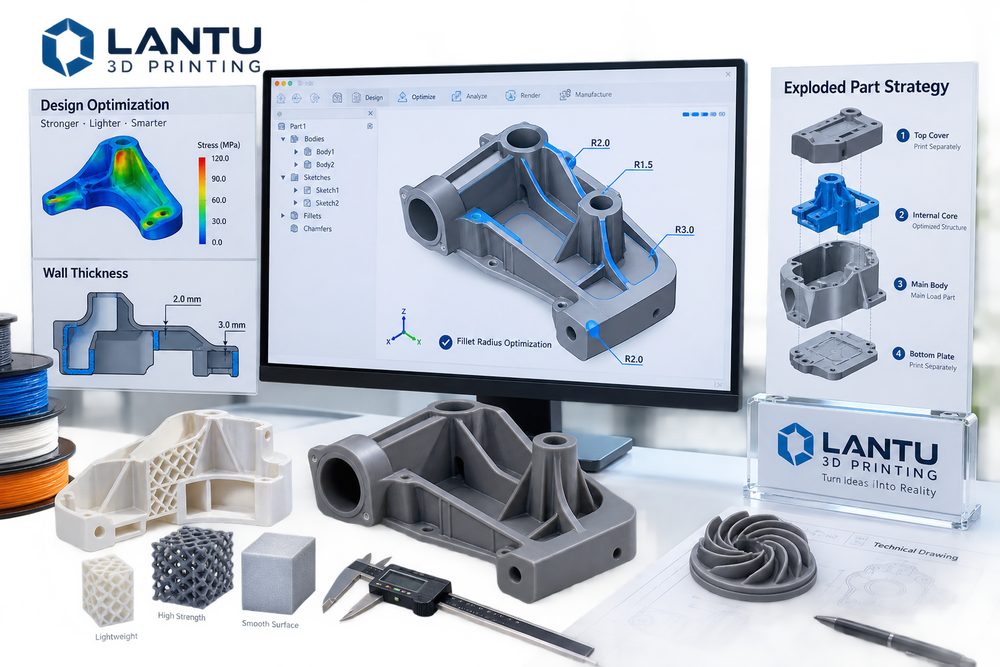
การปรับแต่งการออกแบบสำหรับการพิมพ์ 3 มิติ: วิธีใช้ความหนาผนัง มุมโค้ง และกลยุทธ์การแยกชิ้นเพื่อลดความเสี่ยงของโครงการ
การพิมพ์ 3 มิติไม่ได้หมายความว่าโมเดลทุกแบบจะผลิตได้โดยมีความเสี่ยงต่ำ บทความนี้อธิบายจากมุมของความหนาผนัง มุมโค้ง ช่องและร่อง ส่วนยื่น การแยกชิ้น การเผื่อระยะประกอบ และเกณฑ์อ้างอิงในการตรวจสอบ ว่าจะลดอัตราความล้มเหลว ต้นทุนงานหลังการพิมพ์ และความไม่แน่นอนในการส่งมอบได้อย่างไรตั้งแต่ขั้นตอนการสร้างโมเดล
เทคโนโลยีหลังการผลิต
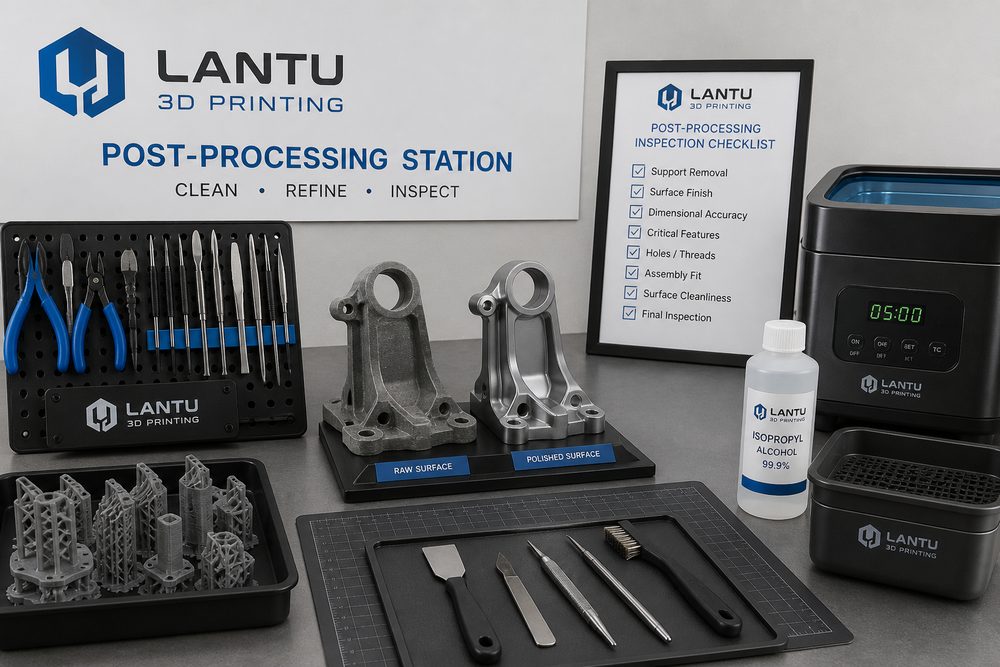
งานหลังการพิมพ์ 3D ไม่ใช่งานปิดท้าย: จากการถอดซัพพอร์ตสู่การควบคุมความสม่ำเสมอของผิวก่อนส่งมอบ
งานหลังการผลิตเป็นตัวกำหนดว่าชิ้นงานพิมพ์ 3D จะก้าวจากชิ้นตัวอย่างไปสู่การส่งมอบจริงได้หรือไม่ บทความนี้อธิบายการถอดซัพพอร์ต การล้างและบ่มแข็ง การพ่นทรายและขัดเงา การย้อมสี/พ่นสี การตรวจสอบขนาด และความสม่ำเสมอของแต่ละล็อต พร้อมชี้ให้เห็นว่า บลูปรินต์ 3D บูรณาการงานหลังการผลิตเข้าไปในวงจรชีวิตตั้งแต่การออกแบบจนถึงการส่งมอบชิ้นงานจริง
การผลิตในองค์กร
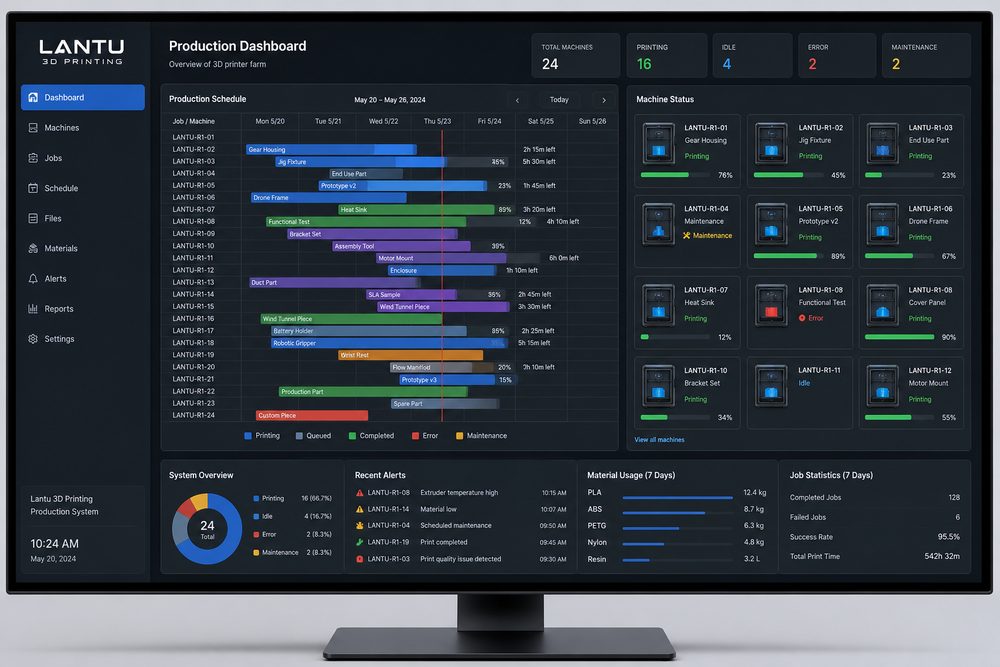
ยิ่งออเดอร์มาก ยิ่งต้องจัดตารางเป็น: วิธีปฏิบัติจริงในการปรับปรุงการจัดตารางการผลิต 3D Printing
การจัดตารางการผลิต 3D Printing ต้องสร้างสมดุลระหว่างอัตราการใช้เครื่องจักร ล็อตวัสดุ กำลังการผลิตงานหลังการพิมพ์ และลำดับความสำคัญในการส่งมอบ บทความนี้อธิบายวิธีสร้างการแบ่งระดับออเดอร์ กลุ่มงานของอุปกรณ์ การระบุคอขวด และกลไกการปรับแบบไดนามิก เพื่อให้ออเดอร์หลากหลายรุ่น ปริมาณน้อย ยังคงส่งมอบได้อย่างควบคุมแม้ในช่วงพีก
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.