
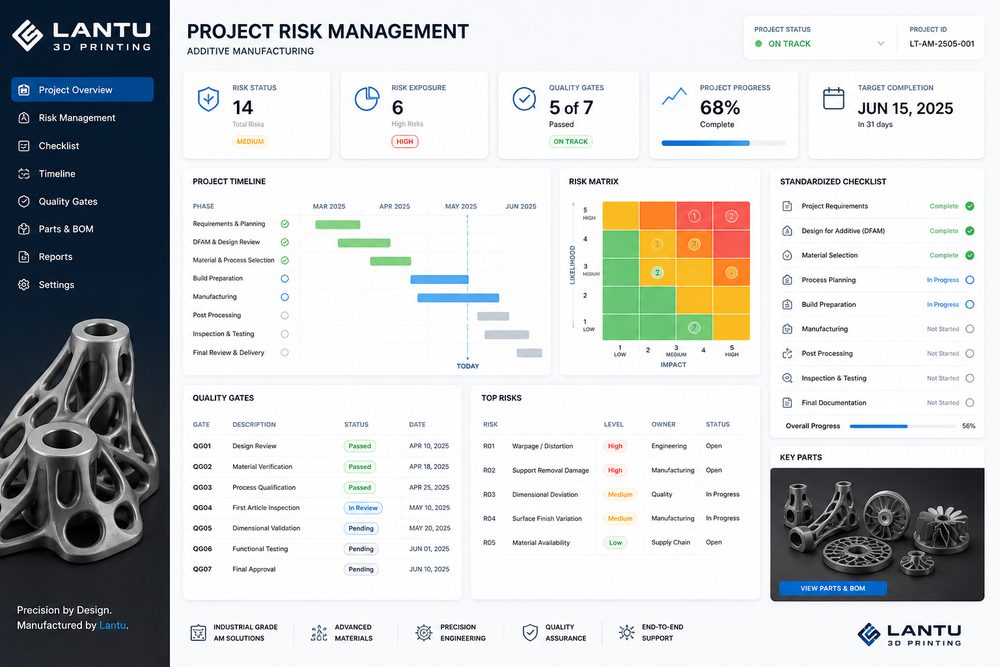
บทนำ: โครงการพิมพ์ 3 มิติที่ล้มเหลวมักไม่ใช่เพราะการพิมพ์ล้มเหลว
ในโครงการพิมพ์ 3 มิติระดับองค์กร สาเหตุที่ทำให้เกิดความล่าช้า ต้องแก้ไขงานซ้ำ หรือเกิดข้อโต้แย้ง มักไม่ใช่เพราะเครื่องพิมพ์ไม่สามารถพิมพ์ชิ้นงานได้ แต่เป็นเพราะความต้องการไม่ได้ถูกตรึงให้ชัด โมเดลมีความเสี่ยงแต่ไม่ได้อธิบายไว้ การเลือกวัสดุไม่สอดคล้องกับการใช้งานจริง ความคาดหวังเรื่องงานหลังการผลิตไม่ตรงกัน หรือเกณฑ์การตรวจรับมีการเปลี่ยนแปลงในช่วงท้ายของโครงการ การพิมพ์ 3 มิติมีห่วงโซ่สั้น ตอบสนองเร็ว แต่ไม่ได้หมายความว่างานบริหารโครงการจะละเลยได้
lantu3D วางตำแหน่งบริการพิมพ์ 3 มิติเป็นแพลตฟอร์มบริหารวงจรชีวิต ตั้งแต่แบบร่างไปจนถึงการส่งมอบชิ้นงานจริง สำหรับชิ้นงานต้นแบบงานวิจัย โมเดลสำหรับจัดแสดง ฟิกซ์เจอร์/จิ๊ก และชิ้นส่วนผลิตจำนวนน้อย การมีเช็กลิสต์ความเสี่ยงมาตรฐานจะช่วยให้ลูกค้า ฝ่ายออกแบบ และฝ่ายผลิตทำงานภายใต้กติกาเดียวกัน ลดความเสียหายจากการสื่อสารที่คลุมเครือ
1. การตรึงความต้องการ: ระบุการใช้งานและลำดับความสำคัญของการตรวจรับก่อน
เมื่อเริ่มโครงการ สิ่งสำคัญที่สุดไม่ใช่คำถามว่า “พิมพ์ราคาเท่าไร” แต่คือ “ชิ้นงานนี้จะใช้ทำอะไร” โมเดลกล่องครอบชิ้นเดียวกัน หากใช้เพื่อการจัดแสดง ความสำคัญจะอยู่ที่สี พื้นผิว และรอยต่อ หากใช้เพื่อการประกอบตรวจสอบ ความสำคัญจะอยู่ที่ตำแหน่งรู สลักล็อก และระยะเผื่อการประกบ หากใช้เพื่อการทดสอบการทำงาน จะต้องพิจารณาความแข็งแรง ความทนความร้อน ความทนสารเคมี และพฤติกรรมความล้า การใช้งานต่างกัน วัสดุ กระบวนการ งานหลังการผลิต และวิธีตรวจสอบก็จะต่างกันด้วย
เช็กลิสต์การตรึงความต้องการควรมีอย่างน้อย: สถานการณ์ใช้งาน, สภาวะแรงกระทำ, ระดับความสวยงาม, ความสัมพันธ์ในการประกอบ, ค่าความคลาดเคลื่อนมิติ, ข้อกำหนดด้านสี, จำนวน, ระยะเวลา, งบประมาณ และข้อบกพร่องที่ยอมรับไม่ได้ หากข้อมูลเหล่านี้ขาดหาย ผู้ให้บริการก็ทำได้เพียงเสนอราคาตามแนวทางทั่วไป ซึ่งมักนำไปสู่ปัญหา “ทำออกมาแล้วแต่ไม่ใช่ผลลัพธ์ที่ต้องการ”
2. การตรวจทานโมเดล: บันทึกความเสี่ยงก่อนเริ่มการผลิต
การตรวจทานโมเดลเป็นขั้นตอนสำคัญที่สุดในการลดความเสี่ยงของโครงการ ปัญหาที่พบบ่อย ได้แก่ ผิวไม่เป็นแมนิโฟลด์, แนวผิวกลับด้าน, ความหนาผนังไม่เพียงพอ, มุมแหลมและขอบบาง, ขนาดรูเล็กเกินไป, โพรงภายในปิดสนิท, ถอดซัพพอร์ตไม่ได้, ทำความสะอาดผงไม่ได้ และการสเกลสัดส่วนผิดพลาด สำหรับโมเดลที่ซับซ้อน ควรตรวจสอบความสามารถในการผลิตก่อนเสนอราคา และแจ้งจุดเสี่ยงให้ลูกค้าทราบเป็นภาพหน้าจอหรือรายการตรวจสอบ
ความเสี่ยงของโมเดลไม่ได้หมายความว่าผลิตไม่ได้ แต่หมายความว่าต้องกำหนดแนวทางแก้ไขให้ชัดเจน เช่น หากโพรงภายในทำความสะอาดผงไม่ได้ อาจต้องเพิ่มรูระบายผงหรือแยกชิ้นงาน หากผนังบางมีแนวโน้มแตก อาจต้องเพิ่มความหนาเฉพาะจุดหรือเพิ่มครีบเสริมแรง หากผิวภายนอกจะมีรอยซัพพอร์ต อาจต้องปรับทิศทางการวางชิ้นงานหรือเปลี่ยนวิธีแบ่งชิ้น การตัดสินใจเหล่านี้ควรทำตั้งแต่ต้น เพื่อหลีกเลี่ยงการมาถกเถียงเรื่องความรับผิดชอบภายหลังการผลิต
3. การยืนยันวัสดุและกระบวนการ: อย่าใช้ตัวชี้วัดเพียงตัวเดียวตัดสิน
การเลือกวัสดุไม่ควรดูแค่ราคา หรือดูแค่ความแข็งแรง เรซินเหมาะกับรายละเอียดสูงและงานที่เน้นความสวยงาม แต่บางชนิดมีข้อจำกัดด้านการทนสภาพอากาศและการทนแรงกระแทกในระยะยาว SLS ไนลอนมีความเหนียวดีและรองรับโครงสร้างซับซ้อนได้ดี แต่พื้นผิวจะมีความหยาบเป็นเม็ดเด่นชัด การพิมพ์โลหะเหมาะกับชิ้นส่วนซับซ้อนที่ต้องการความแข็งแรงสูง แต่ต้นทุน แรงเค้นจากความร้อน และข้อกำหนดด้านการกลึงแต่งภายหลังจะสูงกว่า การเลือกกระบวนการจึงควรพิจารณาร่วมกันทั้งขนาด ความแม่นยำ ความแข็งแรง พื้นผิว จำนวน และงานหลังการผลิต
แบบฟอร์มการยืนยันมาตรฐานควรระบุวัสดุที่แนะนำ วัสดุทางเลือก คุณสมบัติสำคัญ ความเสี่ยงที่อาจเกิดขึ้น และคำแนะนำสำหรับการทำชิ้นตัวอย่าง สำหรับโครงการที่ลูกค้ายังไม่มั่นใจ ควรเริ่มจากตัวอย่างขนาดเล็กหรือทดสอบเฉพาะคุณลักษณะสำคัญ ก่อนจะผลิตชิ้นงานจริงขนาดเต็มทั้งหมด
4. การตรวจชิ้นงานแรก: ก่อนผลิตจำนวนมากต้องมีต้นแบบยืนยัน
เมื่อโครงการมีจำนวนมากกว่าหนึ่งชิ้น หรือมีข้อกำหนดด้านความสวยงามและการประกอบสูง การตรวจชิ้นงานแรกมีความสำคัญมาก ชิ้นแรกไม่ใช่ขั้นตอนเชิงพิธีการ แต่เป็นด่านคุณภาพที่ใช้ยืนยันทิศทางการผลิต ควรตรวจสอบมิติ ลักษณะภายนอก ผลของงานหลังการผลิต ความสัมพันธ์ในการประกอบ วิธีการแพ็กกิ้ง และความรู้สึกเชิงอัตวิสัยของลูกค้า เฉพาะเมื่อชิ้นแรกผ่านการยืนยันแล้ว การผลิตล็อตถัดไปจึงจะมีมาตรฐานอ้างอิงที่มั่นคง
สำหรับสีและพื้นผิว ควรเก็บตัวอย่างจริงหรือภาพถ่ายความละเอียดสูงไว้เป็นมาตรฐานอ้างอิง สำหรับมิติและการประกอบ ควรบันทึกค่ามิติที่วัดจริงของจุดสำคัญ หากลูกค้าเปลี่ยนข้อกำหนดหลังจากยืนยันชิ้นแรก ควรประเมินต้นทุนและระยะเวลาใหม่ ไม่ใช่นำข้อกำหนดใหม่มารวมกับใบเสนอราคาเดิม
5. การตรวจรับมอบ: เปลี่ยนจุดโต้แย้งให้กลายเป็นเกณฑ์ที่ตัดสินได้
ประเด็นโต้แย้งในช่วงส่งมอบมักได้แก่ รอยชั้นพิมพ์ยอมรับได้หรือไม่ สีต่างจากตัวอย่างเกินเกณฑ์หรือไม่ รอยซัพพอร์ตถือเป็นข้อบกพร่องหรือไม่ ค่าคลาดเคลื่อนมิติมีผลต่อการประกอบหรือไม่ และความเสียหายจากการขนส่งควรแบ่งความรับผิดชอบอย่างไร วิธีแก้ที่ดีที่สุดคือกำหนดเกณฑ์การตรวจรับตั้งแต่เริ่มโครงการ ไม่ใช่ค่อยตัดสินเฉพาะหน้าหลังส่งมอบ
เช็กลิสต์การตรวจรับสามารถแบ่งเป็นรายการสำคัญและรายการทั่วไป รายการสำคัญประกอบด้วยมิติการประกอบ สมรรถนะการใช้งาน จำนวน และสภาพความเสียหาย รายการทั่วไปประกอบด้วยรอยชั้นเล็กน้อยบนพื้นผิวที่ไม่ใช่ด้านโชว์ รอยซัพพอร์ตในพื้นที่ที่มองไม่เห็น และความต่างของสีที่ยังอยู่ในช่วงยอมรับได้ วิธีนี้ช่วยทั้งคุ้มครองสิทธิ์ของลูกค้า และป้องกันไม่ให้ฝ่ายผลิตต้องรับผิดชอบเกินขอบเขตที่ไม่ได้กำหนดไว้
สรุป
คุณค่าของการจัดการความเสี่ยงในโครงการพิมพ์ 3 มิติ อยู่ที่การทำให้ความไม่แน่นอนกลายเป็นสิ่งที่คุยกันได้ บันทึกได้ และตรวจสอบได้ ตั้งแต่การตรึงความต้องการ การตรวจทานโมเดล การยืนยันวัสดุและกระบวนการ การตรวจชิ้นงานแรก ไปจนถึงการตรวจรับมอบ ทุกขั้นตอนช่วยลดงานแก้ไขซ้ำและข้อโต้แย้ง สำหรับลูกค้าองค์กร การเลือกแพลตฟอร์มที่มีความสามารถในการบริหารครบวงจร ย่อมสร้างความมั่นใจให้โครงการสำเร็จได้มากกว่าการมองหาเพียงราคาต่อหน่วยที่ต่ำที่สุด
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง