
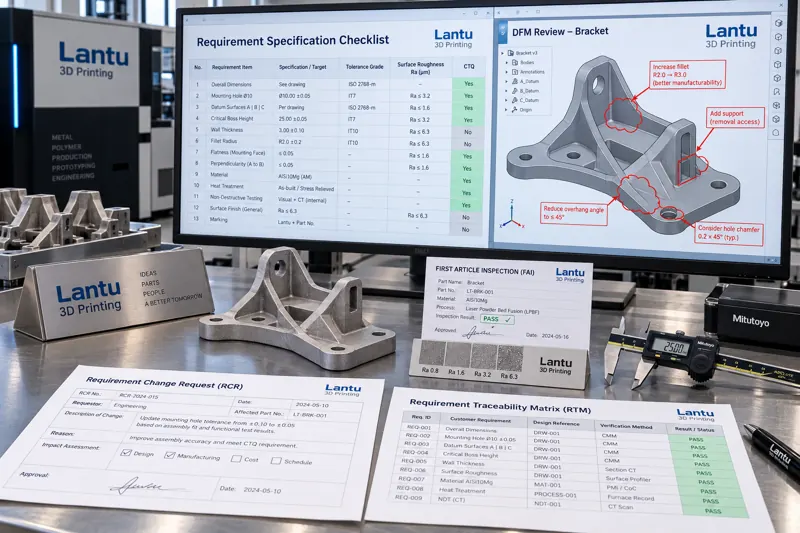
Почему требования необходимо сначала преобразовать в проверяемые спецификации
В проектах аддитивного производства наиболее распространенные переделки возникают не на этапе печати, а на этапе понимания требований. Формулировки заказчика вроде «прочность немного выше», «поверхность немного глаже» или «размеры немного точнее» не являются непосредственно исполнимыми инженерными указаниями: без марки материала, состояния после термообработки и направления отбора образцов отсутствуют критерии соответствия. lantu3D определяет инженерию требований как первый барьер управления жизненным циклом от чертежа до физического изделия — размытые описания переводятся в пункты с номерами, пороговыми значениями и методами верификации, чтобы для последующего расчета стоимости, планирования производства и контроля качества использовался единый язык.
Рабочая спецификация требований обычно включает четыре категории информации: геометрию и допуски (критические размеры, геометрические допуски, систему баз); материал и состояние (марка, требования к партии порошка, термообработка и уплотнение); поверхность и свойства (класс шероховатости, место и направление отбора образцов для механических испытаний); поставку и прослеживаемость (идентификация партии, перечень отчетов об испытаниях, способ упаковки). При отсутствии любой из этих категорий она позднее будет добавлена в виде уведомления об изменении.
Выявление CTQ: сведение десятков размеров к небольшому числу ключевых параметров
Печатная деталь может иметь сотни обозначенных размеров, но только от 5 до 12 из них обычно действительно определяют сборку и функциональность. Это и есть CTQ (критические для качества характеристики). Их выявляют обратным анализом функциональной цепочки: в CTQ следует включать размеры, влияющие на посадку при сборке, поверхности, влияющие на герметичность или восприятие нагрузки, а также радиусы скругления и состояние поверхности, определяющие усталостную долговечность. Некритические габаритные размеры, не связанные с сопряжением, можно отнести к общим параметрам.
Только после классификации появляется основание для распределения ресурсов контроля. Параметры CTQ рекомендуется контролировать на 100 % с сохранением фактических результатов измерений; важные параметры проверять выборочно по партиям; для общих параметров достаточно визуального контроля и проверки на повреждения при транспортировке. Для металлических деталей LPBF также необходимо отдельно указывать направление отбора образцов: различие относительного удлинения в вертикальном и горизонтальном направлениях может достигать 20–40 %, поэтому требование к свойствам без указания направления отбора само по себе недействительно.
Подтверждение образца и первое изделие: от «выглядит правильно» к «измерено правильно»
Подтверждение пробного образца до размещения серийного заказа — наиболее эффективный способ согласования требований. На стадии образца необходимо зафиксировать не внешний вид, а три аспекта: соответствует ли сочетание материала и технологических параметров требованиям к свойствам, находится ли деформация при печати в пределах компенсации и может ли цепочка постобработки стабильно воспроизводить требуемое состояние поверхности.
Квалификация первого изделия (FAI) должна охватывать все параметры CTQ и сопровождаться сертификатом материала, графиками термообработки и отчетами об испытаниях. Образец первого изделия необходимо опломбировать и сохранить в качестве базы для сравнения последующих партий. Эталонная деталь, подтвержденная подписью заказчика, является единственным вещественным доказательством для последующего определения того, «произошли ли изменения». Без сохраненного эталона любой спор о размерах сводится к воспоминаниям сторон.
Изменения требований: каждое изменение должно иметь стоимость и след
Цикл печатного проекта короткий, и заказчики часто предлагают корректировки после изготовления образца. Само изменение не опасно; опасны изменения без номера, анализа влияния и контроля версий. Регламентированный процесс изменений должен включать: заявку на изменение с описанием корректировки и исходным номером; анализ влияния на оснастку, параметры, позиции контроля и срок поставки; управление версиями, обеспечивающее немедленную отмену старых чертежей; при необходимости — повторную верификацию первого изделия.
Особенно важно различать два типа изменений: геометрические изменения обычно требуют повторного моделирования и изготовления первого изделия, тогда как уточнения исключительно документационного характера, например добавление обозначения шероховатости поверхности, требуют только обновления технической документации. Смешение этих типов приводит либо к избыточной верификации, либо к пропуску необходимой проверки.
Техническое соглашение: правила приемки должны быть определены до поставки
Техническое соглашение является конечным результатом инженерии требований и одновременно основанием для арбитража на этапе поставки. Исполнимое техническое соглашение должно как минимум устанавливать: номера и версии применяемых стандартов; критерии соответствия и методы измерений для критических характеристик; план выборочного контроля и правила принятия решения; порядок обращения с несоответствующей продукцией (ремонт, разрешенное отклонение, браковка); правила хранения образцов и повторной проверки при разрешении споров.
Требование к свойствам без критерия оценки равнозначно отсутствию требования. Например, вместо «гладкая поверхность» следует указать: «на указанной поверхности Ra ≤ 6,3 мкм, оценка по GB/T, базовая длина 0,8 мм, измерения в 3 точках с расчетом среднего значения»; вместо «прочность соответствует требованиям» — «предел прочности при растяжении при комнатной температуре для образца, изготовленного вместе с партией, ≥ заданного значения; направление отбора образца — вертикальное; образец проходит термообработку вместе с партией».
Заключение
Перевод требований заказчика в проверяемые спецификации — наиболее рентабельный этап цепочки поставки от чертежа до физического изделия. Выявление CTQ, фиксация базовых параметров с помощью образца и первого изделия, ограничение изменений заявками и контролем версий, а также согласование правил приемки в техническом соглашении — эти четыре шага позволяют предотвратить переделки еще до расчета стоимости и обеспечивают доказательную базу для разрешения споров при поставке.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.