
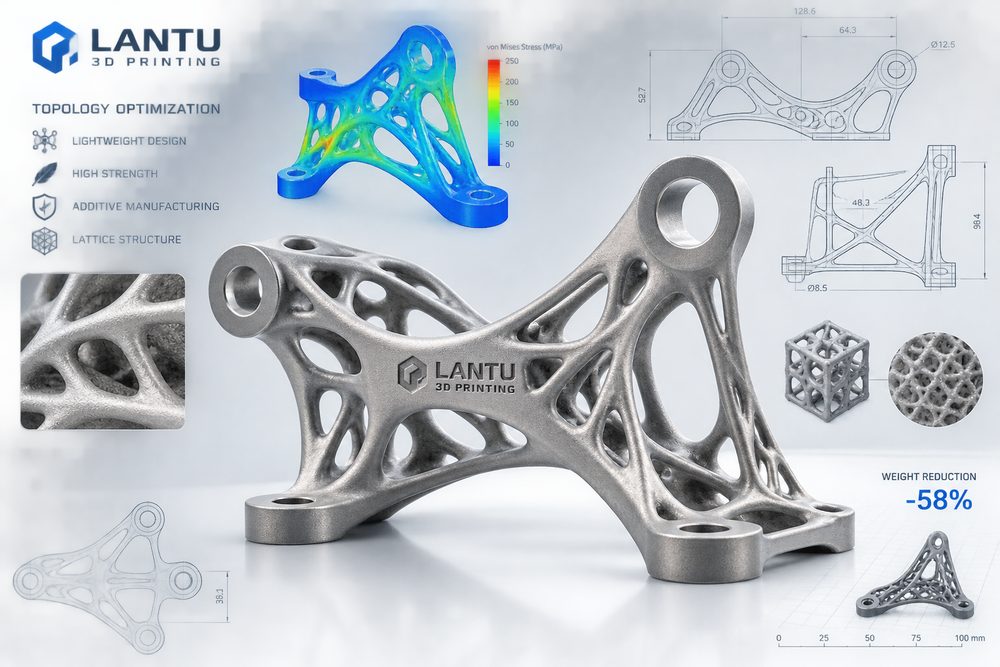
Введение: облегчение — это не простое выдалбливание, а переорганизация путей передачи нагрузки
Оптимизация проектирования для 3D-печати — это не отдельная производственная операция, а системная работа, охватывающая уточнение требований, оценку модели, материал и технологию, планирование производства и приёмку. Для таких платформ полного жизненного цикла, как lantu3D, которые обеспечивают путь от чертежа и проекта до физической поставки, облегчение конструкции — это не просто выдалбливание, а переорганизация путей передачи нагрузки. Эту задачу нужно разложить на измеримые, поддающиеся анализу и устойчивому улучшению элементы: полон ли входной файл, отмечены ли ключевые размеры, отслеживаются ли партии материала и параметры оборудования, достаточны ли протоколы проверки для принятия решения клиентом. Только если такая информация фиксируется на раннем этапе проекта, последующие расчёты стоимости, изготовление образца, мелкосерийное производство и замыкание цикла качества не будут зависеть от сиюминутной оценки конкретного специалиста.
На практике компании нередко воспринимают оптимизацию дизайна для 3D-печати как узкую компетенцию одного отдела, однако на результат реально влияет взаимодействие между всеми этапами. Даже кажущийся простым образец может одновременно требовать выбора толщины слоя 0,1–0,2 мм, контроля размеров в пределах ±0,2 мм, обработки точек контакта поддержек, учёта риска термодеформации, целевого уровня шероховатости поверхности и схемы защиты при транспортировке. Если не выстроить единый подход, затраты на переделки зачастую всплывают уже перед самой сдачей проекта.
1. Определяйте границы проектной оптимизации от цели применения
Сначала необходимо установить чёткую техническую базу. При запуске проекта следует подтвердить назначение детали, направление нагрузки, посадочные связи, уровень требований к внешнему виду и объём поставки, а затем преобразовать эти условия в технологические параметры. Например, для функциональных прототипов важнее прочность и стабильность размеров; для демонстрационных изделий — фактура, цвет и равномерность поверхности; для мелкосерийных партий — себестоимость одной детали, такт производства и стабильность между партиями. Разные цели требуют разных сочетаний материала и технологии, поэтому нельзя одной и той же практикой закрывать все сценарии.
Рекомендуется заносить ключевые параметры в карточку проекта: рекомендуемый материал, ориентацию печати, диапазон толщины слоя, допуски на критические размеры, требования к постобработке, способ контроля и уровень риска. Для смоляных изделий SLA нужно учитывать коробление тонких стенок, следы поддержек и изменение хрупкости после УФ-отверждения; для нейлоновых деталей SLS — коэффициент обновления порошка, пористость и равномерность окрашивания; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуск на последующую механическую обработку критических отверстий.
2. Результаты топологического анализа нужно дорабатывать с учётом технологической реализуемости
Анализ проблем не должен ограничиваться констатацией вроде «печать не удалась» — необходимо возвращаться к пяти аспектам: конструкции, материалу, оборудованию, параметрам и действиям оператора. Например, трещина в детали может быть вызвана резким изменением толщины стенки, концентрацией внутренних напряжений или неверной кривой термообработки; смещение отверстия может быть следствием ориентации при печати, недостаточной жёсткости поддержек или неясной базы для последующей обработки; неравномерная поверхность может быть связана одновременно со схемой расположения поддержек, абразивом для пескоструйной обработки, траекторией полировки и условиями промывки и сушки.
lantu3D в управлении проектами делает особый акцент на цепочке доказательств: сохраняются скриншоты слайсинга, партия оборудования, номер партии материала, ключевые параметры, фотографии процесса и данные контроля. Ценность этого подхода не только в возможности установить ответственность, но и в том, чтобы следующая итерация проектной оптимизации имела прочную опору. Например, увеличение локальной толщины стенки с 1,0 мм до 1,5 мм, ограничение угла нависания в пределах 45° и добавление рёбер с обратной стороны большой плоскости обычно дают лучший эффект, чем простая замена оборудования.
3. Замыкайте экономический эффект облегчения данными верификации
Практическое решение должно включать процесс, роли и критерии приёмки. По процессу можно использовать шестишаговую схему: «анализ требований — проверка проектирования по DFAM — технологическая экспертиза — тестовое изготовление — подтверждение перед серией — разбор результатов поставки»; по ролям — на ключевых этапах участвуют проектировщик, технолог, производство, контроль качества и руководитель проекта; по приёмке — кроме размеров следует фиксировать класс внешнего вида, тест сборки, проверку прочности, состояние упаковки и обратную связь клиента.
В проектах малого и среднего объёма рекомендуется ввести градацию контроля: класс A — критические с точки зрения безопасности или сборки детали, для которых обязательны первичный контроль и сплошная проверка ключевых размеров; класс B — функциональные прототипы, где применяется выборочный контроль и проверка сборки; класс C — декоративные или демонстрационные изделия, для которых важнее всего стабильность поверхности и цвета. После такой классификации ресурсы расходуются точнее, а клиенту проще понять границу между стоимостью и уровнем качества.
4. Закрепляйте компетенцию DFAM в корпоративном стандарте проектирования
В процессе внедрения легче всего упустить механизм анализа итогов. По завершении каждого проекта нужно фиксировать фактические трудозатраты, количество неудачных попыток, причины переделок, корректировки со стороны клиента и финальные параметры, превращая опыт разовой поставки в актив компании. Для повторяющихся отраслей — таких как медицинские вспомогательные изделия, автомобильные приспособления, корпуса потребительской электроники и аэрокосмические прототипы — данные ретроспективы могут быть основой для библиотеки материалов, базы параметров, перечня рисков и шаблонов расчёта стоимости.
Одновременно важно не сводить 3D-печать к роли «быстро сделать деталь». Её основная ценность заключается в сокращении цикла проверки, снижении порога изготовления сложных геометрий и соединении данных о проектировании, производстве, контроле и поставке. Когда компания включает оптимизацию проектирования для 3D-печати в стандартный процесс, 3D-печать перестаёт быть лишь инструментом прототипирования и превращается в устойчивую цифровую производственную компетенцию.
Итоги
Ценность топологической оптимизации состоит в том, чтобы заново выстроить баланс между массой, прочностью, стоимостью и сроками поставки. Для специалистов отрасли настоящая конкурентоспособность — это не наличие какой-то одной машины, а способность быстро принимать решения в сложных условиях, надёжно исполнять их и постоянно накапливать опыт. lantu3D и далее будет сосредотачиваться на оценке дизайна, материалах и технологии, управлении производством и верификации поставки, обеспечивая клиентам полную поддержку реализации — от чертежа до физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.