
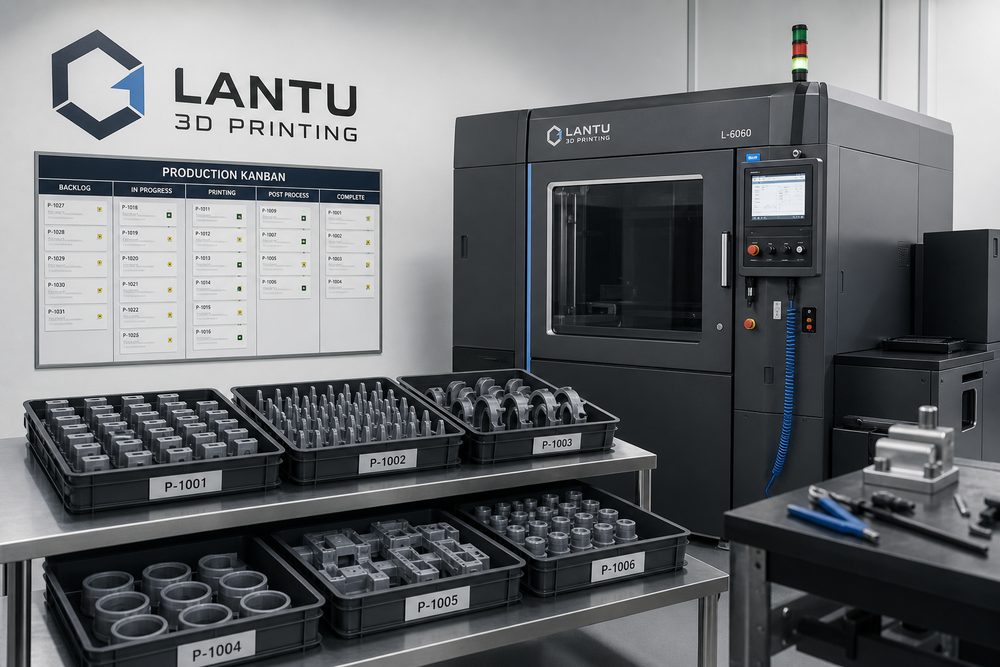
Introduction : la difficulté de la petite série ne réside pas dans l’« impression », mais dans la « reproduction stable »
Lorsque de nombreuses entreprises découvrent pour la première fois la production en petite série par impression 3D, elles l’interprètent comme le fait de « produire quelques dizaines d’exemplaires supplémentaires après validation du prototype ». Dans les projets réels, la véritable difficulté apparaît le plus souvent au niveau de la répétabilité, de la cohérence entre lots, du rythme de livraison et du contrôle des changements. Le fait qu’un prototype fonctionne ne signifie pas que 50, 200 ou 500 pièces pourront être réalisées avec la même qualité. Le lot de matière, l’orientation sur le plateau, le temps de post-traitement, le taux d’échantillonnage au contrôle et le mode d’emballage influencent tous le résultat final de la livraison.
lantu3D se concentre davantage sur la gestion du cycle de vie complet, depuis le plan, la conception et le procédé jusqu’à la livraison de l’objet fini. Pour une commande en petite série, la plateforme doit répondre simultanément à trois questions : quelle est la version validée par le client, qui est responsable de chaque étape de production, et comment prouver avant expédition que chaque produit répond aux exigences. Ce n’est qu’en anticipant ces questions que la production en petite série cesse d’être une intervention ponctuelle de type « gestion de crise par l’expérience ».
1. Geler d’abord les exigences : transformer le « imprimable » en « livrable en série »
Avant de lancer la production en petite série, il convient de figer trois éléments : la version du modèle, les paramètres de procédé et les critères d’acceptation. Les fichiers du modèle doivent idéalement conserver un numéro de version, par exemple V1.3, V1.4, et enregistrer la raison des modifications, afin d’éviter toute confusion si le client envoie un nouveau fichier en cours de production. Les paramètres de procédé doivent au minimum inclure la matière, la technologie de fabrication, l’épaisseur de couche, l’orientation de positionnement, la stratégie de support, la méthode de post-traitement et l’exigence de couleur.
À titre d’exemple, pour une pièce en nylon produite en SLS, si la phase de prototype utilise une épaisseur de couche de 0,12 mm, une couleur blanc naturel et une livraison après microbillage, la phase de série ne doit pas basculer de manière arbitraire vers une épaisseur de 0,10 mm ou un procédé de teinture. Des ajustements apparemment mineurs peuvent modifier les dimensions, le toucher de surface et les jeux d’assemblage. Pour les pièces assemblées, il est recommandé de réaliser 3 à 5 validations de première pièce avant la mise en série, puis d’inscrire les dimensions critiques, la force des clips, et l’ajustement des perçages dans la liste de contrôle d’acceptation.
2. L’ordonnancement doit être géré par lots : concilier efficacité machine et cohérence
L’utilisation des équipements d’impression 3D dépend généralement de la densité de chargement, mais la production en petite série ne doit pas viser uniquement le remplissage maximal du plateau. Pour les pièces sensibles à la précision dimensionnelle, il faut éviter de mélanger dans un même lot des pièces de directions différentes, d’épaisseurs de paroi différentes et ayant des exigences de post-traitement différentes. Un lot pertinent doit partager la même matière, une fenêtre de procédé proche et des exigences de livraison homogènes.
L’ordonnancement de production peut adopter une nomenclature à trois niveaux : « numéro de lot de commande + numéro de tâche machine + numéro de tâche de post-traitement ». Le numéro de lot de commande sert à la traçabilité client ; le numéro de tâche machine enregistre l’imprimante, le lot de matière, l’heure de début et l’heure de fin ; le numéro de tâche de post-traitement enregistre les étapes de dépoudrage, durcissement, ponçage, teinture, peinture ou assemblage. Ainsi, même en cas d’anomalie sur une pièce, il est possible de déterminer rapidement s’il s’agit d’un problème de fabrication, de post-traitement ou d’emballage et de transport.
3. Le contrôle qualité ne doit pas se limiter à l’inspection finale : les enregistrements de process sont tout aussi importants
Les risques courants des commandes en petite série incluent le gauchissement, l’écart de diamètre des perçages, la rupture de parois minces, les différences de teinte en surface et les interférences d’assemblage. Il est recommandé de diviser le contrôle qualité en inspection de première pièce, contrôles intermédiaires par échantillonnage et inspection finale avant expédition. L’inspection de première pièce vérifie la bonne version du modèle et la conformité du procédé ; les contrôles intermédiaires vérifient la stabilité du lot ; l’inspection finale se concentre sur l’aspect, la quantité, l’étiquetage et l’emballage.
Pour les commandes de moins de 50 pièces, il est possible d’effectuer un contrôle à 100 % des dimensions critiques ; pour les commandes de plus de 100 pièces, une combinaison de contrôle intégral des dimensions critiques et d’échantillonnage visuel général est recommandée. Si les pièces servent à une validation fonctionnelle, il est conseillé d’enregistrer la charge d’essai, le nombre de cycles d’assemblage ou l’environnement de température. Les enregistrements qualité n’ont pas besoin d’être excessivement complexes, mais ils doivent obligatoirement permettre de répondre aux questions suivantes : quel lot de matière, quelle machine, quels paramètres, qui a contrôlé, et quel en a été le résultat.
4. Gestion de la livraison : réduire les coûts de communication grâce aux listes de contrôle
Avant la livraison, il convient de préparer une liste de colisage, une vérification des quantités, une protection des zones fragiles et les documents de confirmation client. Les pièces à parois minces, les pièces longues et fines, les pièces en résine transparente et les pièces peintes doivent être emballées avec séparateurs afin d’éviter les rayures dues au frottement pendant le transport. Pour les produits composés de plusieurs éléments, il est recommandé d’emballer les pièces par kit et d’indiquer sur l’emballage le numéro de pièce correspondant à la nomenclature BOM.
Par ailleurs, le chef de projet doit consigner dans la notice de livraison les modifications clés intervenues pendant la production. Par exemple : le client a accepté l’ajustement d’une nervure de renfort, une légère différence de lot de couleur a été constatée sur un certain coloris, ou une position d’assemblage a été corrigée sur la base du retour de la première pièce. Ce type d’explication peut réduire les litiges après-vente et donner au client une base claire pour ses futurs réassorts.
Conclusion : le cœur de la gestion de la petite série consiste à transformer l’expérience en processus
La valeur de la production en petite série par impression 3D réside dans sa rapidité, sa flexibilité et son faible coût d’outillage, mais pour servir réellement la livraison commerciale, il faut établir une boucle fermée allant du gel des exigences à l’ordonnancement par lots, au contrôle qualité en cours de process, puis à l’emballage et à la livraison. Grâce à une gestion industrialisée, lantu3D transforme les plans de conception en livraisons physiques stables, de sorte que les commandes en petite série ne dépendent plus d’une expérience isolée, mais d’un système de production reproductible, traçable et optimisable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.