
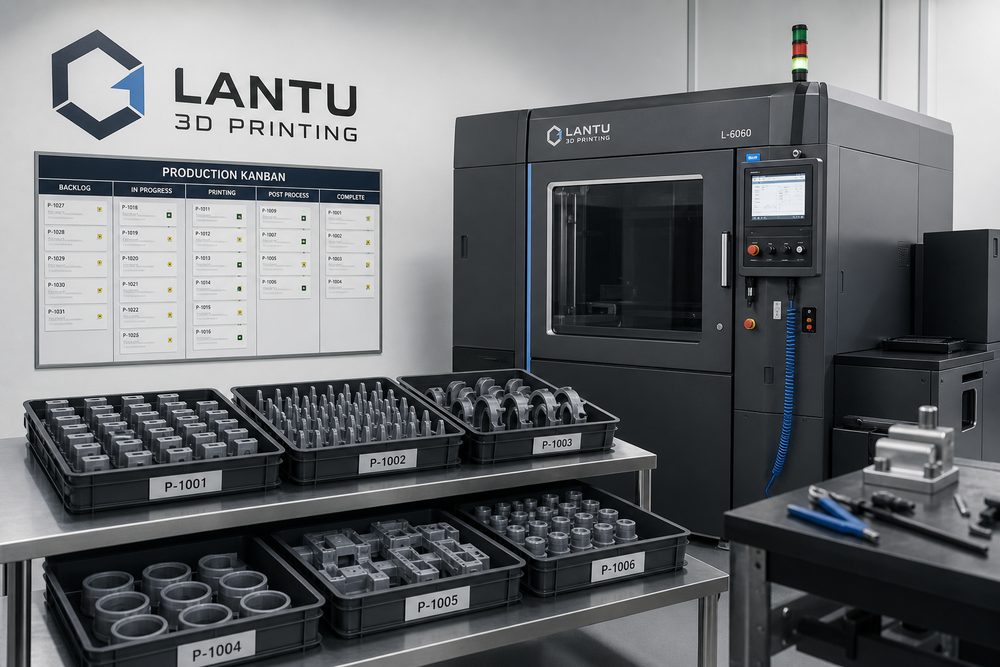
Mở đầu: Khó khăn của sản xuất lô nhỏ không nằm ở “in”, mà ở “sao chép ổn định”
Nhiều doanh nghiệp khi lần đầu tiếp cận sản xuất lô nhỏ bằng in 3D thường hiểu đây là “sau khi mẫu đạt thì in thêm vài chục chiếc”. Trên thực tế, trong dự án thực tế, khó khăn lớn nhất thường nằm ở tính lặp lại, sự đồng nhất giữa các lô, nhịp giao hàng và kiểm soát thay đổi. Một mẫu thử có thể thành công, nhưng điều đó không có nghĩa 50 chiếc, 200 chiếc hay 500 chiếc đều có thể hoàn thành với chất lượng giống nhau. Lô vật liệu, hướng đặt chi tiết, công lao động xử lý sau in, tỷ lệ lấy mẫu kiểm tra và phương thức đóng gói đều có thể ảnh hưởng đến kết quả giao hàng cuối cùng.
Blue Print 3D chú trọng hơn vào quản lý vòng đời đầy đủ từ bản vẽ, thiết kế, quy trình đến giao hàng thực tế. Với đơn hàng lô nhỏ, nền tảng cần đồng thời trả lời ba câu hỏi: phiên bản khách hàng đã xác nhận là gì, trong quá trình sản xuất mỗi bước do ai phụ trách, và trước khi giao hàng làm thế nào để chứng minh từng sản phẩm đều đáp ứng yêu cầu. Chỉ khi đặt trước các vấn đề này, sản xuất lô nhỏ mới không biến thành công việc chữa cháy tạm thời dựa vào kinh nghiệm.
1. Khóa yêu cầu trước: chuyển “có thể in” thành “có thể giao hàng theo lô”
Trước khi khởi động sản xuất lô nhỏ, cần hoàn tất ba loại khóa: khóa phiên bản mô hình, khóa tham số quy trình và khóa tiêu chuẩn nghiệm thu. Tệp mô hình nên giữ số phiên bản, chẳng hạn V1.3, V1.4, đồng thời ghi lại lý do sửa đổi để tránh khách hàng gửi tệp mới giữa chừng và gây nhầm lẫn. Tham số quy trình tối thiểu nên bao gồm vật liệu, công nghệ tạo hình, chiều dày lớp, hướng đặt chi tiết, chiến lược support, phương pháp xử lý sau in và yêu cầu màu sắc.
Lấy chi tiết nylon SLS làm ví dụ, nếu giai đoạn mẫu thử sử dụng chiều dày lớp 0,12 mm, màu trắng tự nhiên, giao sau khi phun cát, thì giai đoạn sản xuất hàng loạt không nên tùy ý chuyển sang 0,10 mm hoặc công nghệ nhuộm màu. Những điều chỉnh tưởng như nhỏ có thể làm thay đổi kích thước, cảm giác bề mặt và khe hở lắp ráp. Với chi tiết lắp ráp, nên hoàn tất xác nhận đầu tiên từ 3 đến 5 bộ trước khi sản xuất hàng loạt, và ghi các kích thước trọng yếu, lực cài khóa, độ khớp lỗ vào danh sách nghiệm thu.
2. Lập lịch phải quản lý theo lô: cân bằng hiệu suất thiết bị và tính đồng nhất
Hiệu suất sử dụng thiết bị in 3D thường liên quan đến mật độ sắp xếp chi tiết trong buồng in, nhưng sản xuất lô nhỏ không thể chỉ theo đuổi việc lấp đầy buồng in. Đối với các chi tiết nhạy cảm với độ chính xác kích thước, cần tránh trộn lẫn các chi tiết có hướng khác nhau, độ dày thành khác nhau và yêu cầu hậu xử lý khác nhau trong cùng một lô. Một lô hợp lý nên có cùng vật liệu, cửa sổ quy trình tương đồng và yêu cầu giao hàng thống nhất.
Có thể áp dụng mã số ba cấp “mã lô đơn hàng + mã tác vụ thiết bị + mã tác vụ hậu xử lý” cho điều độ sản xuất. Mã lô đơn hàng dùng cho truy xuất giao hàng với khách hàng, mã tác vụ thiết bị ghi lại máy in, lô vật liệu, thời gian bắt đầu và kết thúc, còn mã tác vụ hậu xử lý ghi các bước làm sạch bột, đông kết, mài, nhuộm màu, phun sơn hoặc lắp ráp. Như vậy, ngay cả khi một sản phẩm phát sinh bất thường, cũng có thể nhanh chóng xác định đó là vấn đề tạo hình, hậu xử lý hay đóng gói vận chuyển.
3. Kiểm soát chất lượng không thể chỉ nhìn vào kiểm tra cuối cùng: ghi chép quá trình cũng quan trọng
Các rủi ro thường gặp của đơn hàng lô nhỏ bao gồm cong vênh, sai lệch đường kính lỗ, hư hỏng thành mỏng, sai khác màu bề mặt và cấn lắp. Nên chia kiểm tra chất lượng thành kiểm tra đầu tiên, lấy mẫu kiểm tra trong quá trình và kiểm tra cuối trước khi xuất hàng. Kiểm tra đầu tiên tập trung vào việc mô hình và quy trình có đúng hay không; lấy mẫu trong quá trình tập trung vào tính ổn định của lô; kiểm tra cuối tập trung vào ngoại quan, số lượng, nhãn và đóng gói.
Với đơn hàng dưới 50 chiếc, có thể kiểm tra 100% các kích thước trọng yếu; với đơn hàng trên 100 chiếc, có thể kết hợp kiểm toàn bộ kích thước trọng yếu và lấy mẫu kiểm tra ngoại quan thông thường. Nếu chi tiết dùng để xác minh chức năng, nên ghi lại tải trọng thử nghiệm, số lần lắp ráp hoặc môi trường nhiệt độ. Hồ sơ chất lượng không cần quá phức tạp, nhưng phải trả lời được “lô vật liệu nào, máy nào, thông số nào, ai kiểm tra, kết quả ra sao”.
4. Quản lý giao hàng: dùng checklist để giảm chi phí trao đổi
Trước khi giao hàng, cần chuẩn bị danh sách đóng thùng, đối chiếu số lượng, bảo vệ các vị trí dễ hư hỏng và tài liệu xác nhận với khách hàng. Các chi tiết thành mỏng, chi tiết dài và mảnh, chi tiết nhựa trong suốt và chi tiết đã sơn phủ nên dùng bao bì phân ngăn để tránh trầy xước do ma sát trong vận chuyển. Với sản phẩm nhiều bộ phận, nên đóng theo bộ vào từng túi riêng và đánh dấu mã chi tiết trên bao bì, đối chiếu với danh sách BOM.
Đồng thời, quản lý dự án cần ghi các thay đổi quan trọng trong quá trình sản xuất vào thuyết minh giao hàng. Ví dụ, khách hàng đã chấp nhận điều chỉnh một gân gia cường nào đó, một màu sắc có sai khác nhẹ giữa các lô, hoặc một vị trí lắp ráp đã được sửa theo phản hồi từ mẫu đầu tiên. Những thuyết minh này có thể giảm tranh chấp sau bán hàng, đồng thời giúp khách hàng có căn cứ rõ ràng cho lần đặt lại tiếp theo.
Kết luận: Cốt lõi của quản lý lô nhỏ là tích lũy kinh nghiệm thành quy trình
Giá trị của sản xuất lô nhỏ bằng in 3D nằm ở tốc độ, tính linh hoạt và chi phí khuôn thấp, nhưng để thực sự phục vụ giao hàng thương mại, bắt buộc phải xây dựng vòng khép kín từ khóa yêu cầu, phân lô sản xuất, kiểm tra chất lượng trong quá trình đến đóng gói giao hàng. Blue Print 3D thông qua quản lý nền tảng hóa biến bản vẽ thiết kế thành giao hàng thực tế ổn định, để đơn hàng lô nhỏ không còn phụ thuộc vào kinh nghiệm của từng cá nhân, mà dựa vào hệ thống sản xuất có thể sao chép, truy xuất và tối ưu hóa.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.