
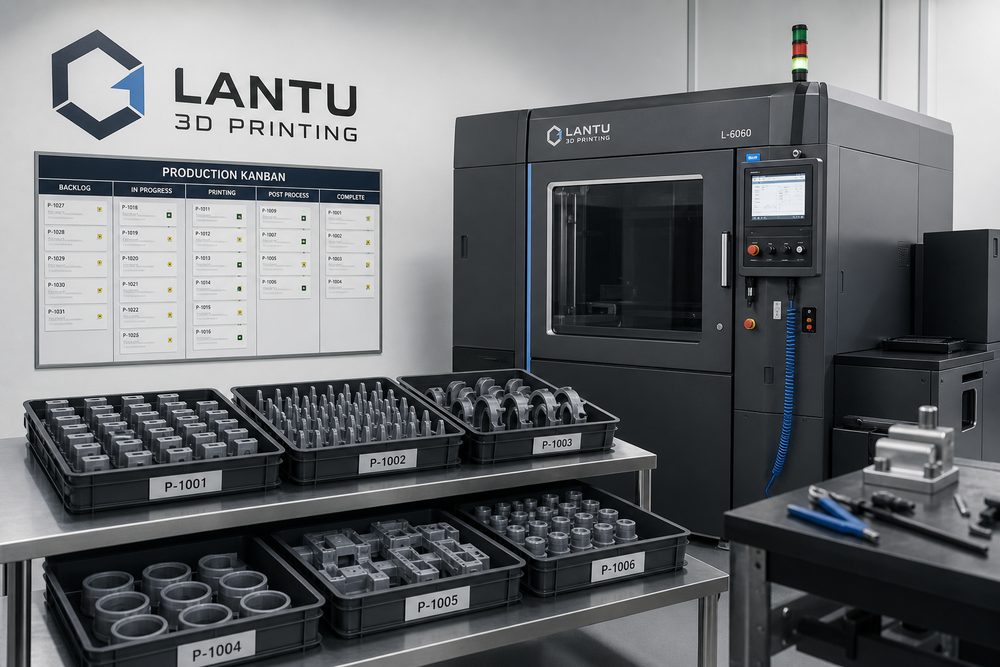
Introdução: a dificuldade da produção em pequenos lotes não está em “imprimir”, mas em “replicar com estabilidade”
Muitas empresas, ao entrarem pela primeira vez na produção em pequenos lotes com impressão 3D, entendem o processo como “depois que a amostra é aprovada, basta imprimir mais dezenas de peças”. Na prática, os verdadeiros desafios costumam surgir na repetibilidade, na consistência entre lotes, no ritmo de entrega e no controle de mudanças. O sucesso de uma amostra não significa que 50, 200 ou 500 peças possam ser produzidas com a mesma qualidade. Lote de material, orientação de posicionamento, tempo de pós-processamento, proporção de amostragem na inspeção e método de embalagem influenciam o resultado final da entrega.
A lantu3D foca mais na gestão do ciclo de vida completo, do desenho, do projeto e do processo até a entrega do produto físico. Para pedidos em pequenos lotes, a plataforma precisa responder a três perguntas ao mesmo tempo: qual é a versão confirmada pelo cliente, quem é responsável por cada etapa da produção e como comprovar, antes da entrega, que cada peça atende aos requisitos. Somente antecipando essas questões a produção em pequenos lotes deixa de ser um trabalho improvisado baseado em experiência para “apagar incêndios”.
1. Congelar primeiro os requisitos: transformar “imprimível” em “entregável em lote”
Antes de iniciar a produção em pequenos lotes, devem ser concluídos três tipos de congelamento: congelamento da versão do modelo, congelamento dos parâmetros de processo e congelamento dos critérios de aceitação. Recomenda-se manter o arquivo do modelo com número de versão, por exemplo V1.3, V1.4, e registrar o motivo da alteração para evitar confusão caso o cliente envie um novo arquivo no meio da produção. Os parâmetros de processo devem incluir, no mínimo, material, tecnologia de fabricação, altura de camada, orientação de posicionamento, estratégia de suporte, método de pós-processamento e requisito de cor.
No caso de peças em nylon produzidas por SLS, se na fase de amostragem foi usada altura de camada de 0,12 mm, cor branca natural e entrega após jateamento, a etapa de lote não deve mudar arbitrariamente para 0,10 mm ou para um processo de tingimento. Ajustes aparentemente pequenos podem alterar dimensões, sensação da superfície e folgas de montagem. Para peças de montagem, recomenda-se concluir de 3 a 5 conjuntos de validação de primeira peça antes da produção em série e registrar as dimensões críticas, a força dos encaixes, o ajuste dos furos e outros pontos no checklist de aceitação.
2. O planejamento da produção deve ser gerenciado por lote: equilibrando eficiência de equipamento e consistência
A taxa de utilização dos equipamentos de impressão 3D geralmente está relacionada à densidade de empacotamento na mesa, mas a produção em pequenos lotes não pode buscar apenas a ocupação máxima. Para peças sensíveis à precisão dimensional, deve-se evitar misturar em um mesmo lote peças com orientações diferentes, espessuras de parede distintas e requisitos diferentes de pós-processamento. Um lote razoável deve ter o mesmo material, uma janela de processo semelhante e requisitos de entrega consistentes.
O agendamento da produção pode adotar uma numeração em três níveis: “número do lote do pedido + número da tarefa do equipamento + número da tarefa de pós-processamento”. O número do lote do pedido é usado para rastreabilidade da entrega ao cliente; o número da tarefa do equipamento registra a impressora, o lote do material, a hora de início e a hora de término; o número da tarefa de pós-processamento registra etapas como remoção de pó, cura, lixamento, tingimento, pintura ou montagem. Assim, mesmo que ocorra uma anomalia em uma única peça, é possível localizar rapidamente se o problema veio da conformação, do pós-processamento ou da embalagem e transporte.
3. O controle de qualidade não pode se limitar à inspeção final: o registro do processo também é importante
Os riscos comuns em pedidos de pequenos lotes incluem empenamento, desvio no diâmetro do furo, quebra de paredes finas, diferença de cor na superfície e interferência na montagem. Recomenda-se dividir o controle de qualidade em inspeção da primeira peça, amostragem durante o processo e inspeção final de expedição. A inspeção da primeira peça verifica se a versão do modelo e o processo estão corretos; a amostragem durante o processo verifica a estabilidade do lote; a inspeção final de expedição verifica aparência, quantidade, etiquetas e embalagem.
Para pedidos de até 50 peças, os principais dimensionais podem ser inspecionados em 100% das peças; para pedidos acima de 100 peças, pode-se combinar a inspeção total das dimensões críticas com a amostragem de aparência geral. Se as peças forem usadas para validação funcional, recomenda-se registrar a carga de teste, o número de ciclos de montagem ou o ambiente de temperatura. O registro de qualidade não precisa ser excessivamente complexo, mas deve responder a: “qual lote de material, qual equipamento, qual parâmetro, quem inspecionou e qual foi o resultado”.
4. Gestão da entrega: use listas de verificação para reduzir custos de comunicação
Antes da entrega, devem ser preparados a lista de embalagem, a conferência de quantidades, a proteção das partes frágeis e os materiais de confirmação para o cliente. Peças de parede fina, peças longas e delgadas, peças em resina transparente e peças pintadas devem usar embalagem com separadores para evitar arranhões causados por atrito durante o transporte. Para produtos com várias partes, recomenda-se embalar por conjunto e marcar o número da peça na embalagem, em correspondência com a lista de BOM.
Ao mesmo tempo, o gerente do projeto deve registrar as mudanças-chave do processo de produção nas instruções de entrega. Por exemplo, se o cliente aceitou uma alteração em um reforço estrutural, se uma determinada cor apresenta uma leve diferença entre lotes ou se um ponto de montagem foi corrigido com base no retorno da primeira peça. Esse tipo de observação reduz disputas de pós-venda e também dá ao cliente uma base clara para a próxima recompra.
Conclusão: o núcleo da gestão em pequenos lotes é transformar experiência em processo
O valor da produção em pequenos lotes com impressão 3D está na rapidez, flexibilidade e baixo custo de ferramental, mas, para realmente atender à entrega comercial, é necessário estabelecer um ciclo fechado que vá do congelamento dos requisitos, do loteamento da produção e da inspeção em processo até a embalagem e a entrega. A lantu3D transforma desenhos de projeto em entregas físicas estáveis por meio de gestão baseada em plataforma, fazendo com que pedidos em pequenos lotes deixem de depender de experiência pontual e passem a se apoiar em um sistema produtivo replicável, rastreável e otimizado.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.