
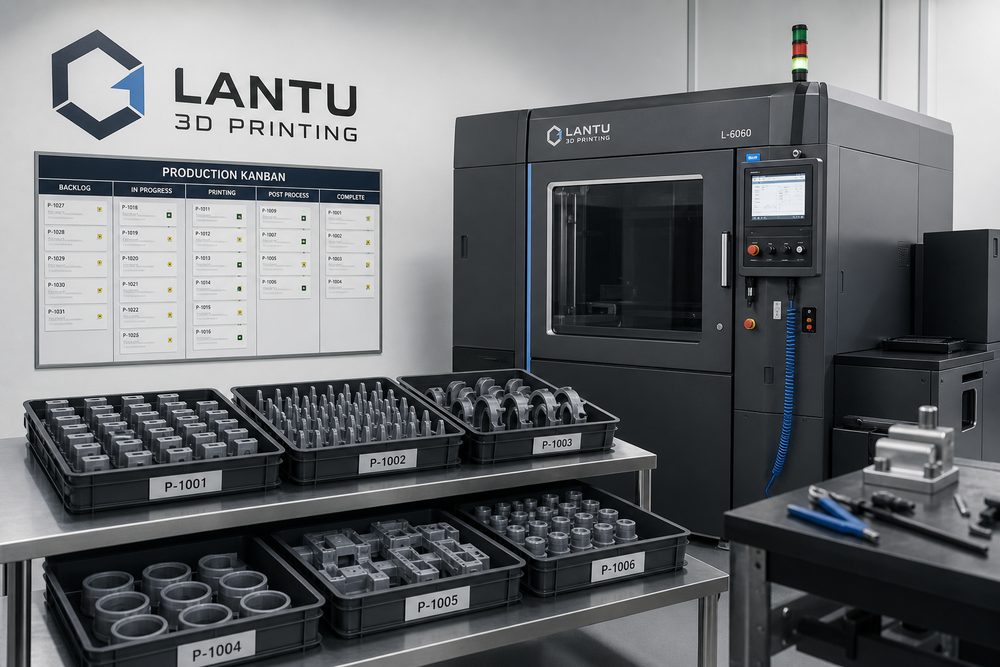
Pendahuluan: Tantangan produksi batch kecil bukan pada “mencetak”, melainkan pada “replikasi yang stabil”
Banyak perusahaan saat pertama kali mengenal produksi batch kecil cetak 3D menganggapnya sebagai “setelah sampel lolos lalu cetak beberapa lusin lagi”. Dalam proyek nyata, tantangan sebenarnya sering muncul pada repetisi, konsistensi antar-batch, ritme pengiriman, dan kontrol perubahan. Sebuah sampel yang berhasil tidak berarti 50 unit, 200 unit, atau 500 unit dapat selesai dengan kualitas yang sama. Batch material, arah penempatan, waktu proses pasca-cetak, rasio sampling inspeksi, dan metode pengemasan semuanya akan memengaruhi hasil pengiriman akhir.
lantu3D lebih berfokus pada manajemen siklus hidup penuh dari blueprint, desain, proses, hingga penyerahan fisik. Untuk pesanan batch kecil, platform perlu menjawab tiga pertanyaan sekaligus: versi mana yang telah disetujui pelanggan, siapa yang bertanggung jawab pada setiap langkah produksi, dan bagaimana membuktikan sebelum pengiriman bahwa setiap produk memenuhi persyaratan. Hanya dengan memindahkan pertanyaan-pertanyaan ini ke tahap awal, produksi batch kecil tidak akan berubah menjadi pekerjaan darurat yang bergantung pada pengalaman semata.
1. Kunci kebutuhan terlebih dahulu: ubah “bisa dicetak” menjadi “bisa dikirim secara batch”
Sebelum produksi batch kecil dimulai, ada tiga hal yang harus dikunci: penguncian versi model, penguncian parameter proses, dan penguncian standar penerimaan. File model sebaiknya menyimpan nomor versi, misalnya V1.3, V1.4, serta mencatat alasan perubahan, agar tidak terjadi kebingungan ketika pelanggan mengirim file baru di tengah produksi. Parameter proses setidaknya harus mencakup material, proses pembentukan, ketebalan layer, arah penempatan, strategi support, metode pasca-pemrosesan, dan persyaratan warna.
Contohnya pada komponen nilon SLS, jika tahap sampel menggunakan ketebalan layer 0,12 mm, warna putih alami, dan dikirim setelah sandblasting, maka pada tahap batch tidak boleh seenaknya berpindah ke ketebalan layer 0,10 mm atau proses pewarnaan. Penyesuaian yang tampak kecil bisa mengubah dimensi, rasa permukaan, dan celah perakitan. Untuk komponen rakitan, disarankan menyelesaikan 3 hingga 5 set persetujuan first article sebelum produksi massal, lalu memasukkan dimensi kunci, gaya kait snap-fit, dan kecocokan lubang ke daftar penerimaan.
2. Penjadwalan produksi harus dikelola per batch: menyeimbangkan efisiensi mesin dan konsistensi
Utilisasi peralatan cetak 3D biasanya dipengaruhi oleh kepadatan penataan part, tetapi produksi batch kecil tidak boleh hanya mengejar kapasitas penuh. Untuk komponen yang sensitif terhadap akurasi dimensi, hindari mencampur part dengan arah berbeda, ketebalan dinding berbeda, dan kebutuhan pasca-pemrosesan yang berbeda dalam batch yang sama. Batch yang baik harus memiliki material yang sama, jendela proses yang serupa, dan persyaratan pengiriman yang konsisten.
Penjadwalan produksi dapat menggunakan penomoran tiga tingkat: “nomor batch pesanan + nomor tugas mesin + nomor tugas pasca-pemrosesan”. Nomor batch pesanan digunakan untuk penelusuran pengiriman ke pelanggan, nomor tugas mesin mencatat printer, nomor batch material, waktu mulai, dan waktu selesai, sedangkan nomor tugas pasca-pemrosesan mencatat langkah-langkah pembersihan serbuk, curing, pengamplasan, pewarnaan, penyemprotan, atau perakitan. Dengan begitu, meskipun terjadi anomali pada satu unit, sumber masalah dapat cepat dilacak: apakah dari pembentukan, pasca-pemrosesan, atau pengemasan dan transportasi.
3. Kontrol kualitas tidak cukup hanya melihat inspeksi akhir: pencatatan proses sama pentingnya
Risiko umum pada pesanan batch kecil meliputi warping, penyimpangan diameter lubang, kerusakan dinding tipis, perbedaan warna permukaan, dan interferensi saat perakitan. Disarankan agar inspeksi kualitas dibagi menjadi inspeksi first article, sampling proses, dan inspeksi akhir sebelum pengiriman. Inspeksi first article berfokus pada apakah versi model dan proses sudah benar; sampling proses berfokus pada kestabilan batch; inspeksi akhir berfokus pada tampilan, jumlah, label, dan pengemasan.
Untuk pesanan 50 unit atau kurang, dimensi kunci dapat diperiksa 100%; untuk pesanan di atas 100 unit, disarankan kombinasi pemeriksaan 100% pada dimensi kunci dan sampling pada aspek tampilan umum. Jika part digunakan untuk verifikasi fungsi, sebaiknya dicatat beban pengujian, jumlah siklus perakitan, atau lingkungan suhu. Catatan kualitas tidak perlu terlalu rumit, tetapi harus mampu menjawab: batch material mana, mesin mana, parameter apa, siapa yang memeriksa, dan bagaimana hasilnya.
4. Manajemen pengiriman: gunakan daftar periksa untuk mengurangi biaya komunikasi
Sebelum pengiriman, siapkan packing list, verifikasi jumlah, perlindungan untuk bagian yang rapuh, dan dokumen konfirmasi pelanggan. Komponen berdinding tipis, komponen panjang dan ramping, komponen resin transparan, serta komponen yang disemprot cat harus menggunakan kemasan bersekat agar gesekan selama transportasi tidak menyebabkan goresan. Untuk produk multi-komponen, disarankan mengemas per set dan memberi label nomor part pada kemasan, lalu mencocokkannya dengan daftar BOM.
Pada saat yang sama, manajer proyek harus memasukkan perubahan penting selama proses produksi ke dalam catatan pengiriman. Misalnya, pelanggan menerima penyesuaian rib penguat di area tertentu, adanya sedikit perbedaan batch pada warna tertentu, atau posisi perakitan yang telah diperbaiki berdasarkan umpan balik first article. Penjelasan semacam ini dapat mengurangi sengketa purna jual dan memberi dasar yang jelas bagi pelanggan saat melakukan pembelian ulang pada putaran berikutnya.
Kesimpulan: Inti manajemen batch kecil adalah mengubah pengalaman menjadi proses
Nilai produksi batch kecil cetak 3D terletak pada kecepatan, fleksibilitas, dan biaya cetakan awal yang rendah, tetapi untuk benar-benar melayani pengiriman komersial, harus dibangun siklus tertutup mulai dari penguncian kebutuhan, batching penjadwalan produksi, inspeksi kualitas proses, hingga pengemasan dan pengiriman. Melalui manajemen berbasis platform, lantu3D mengubah blueprint desain menjadi pengiriman fisik yang stabil, sehingga pesanan batch kecil tidak lagi bergantung pada pengalaman titik tunggal, melainkan pada sistem produksi yang dapat direplikasi, ditelusuri, dan dioptimalkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.