
引言:小批量生产的难点不在“打印”,而在“稳定复制”
很多企业第一次接触3D打印小批量生产时,会把它理解为“样件通过后再多打印几十件”。实际项目中,真正的难点往往出现在重复性、批次一致性、交付节奏和变更控制上。一个样件能成功,并不代表50件、200件或500件都能以相同质量完成。材料批次、摆放方向、后处理工时、检验抽样比例、包装方式都会影响最终交付结果。
蓝图三维更关注从蓝图、设计、工艺到实物交付的全生命周期管理。对于小批量订单,平台需要同时回答三个问题:客户确认的版本是什么,生产过程中每一步由谁负责,交付前如何证明每一件产品满足要求。只有把这些问题前置,小批量生产才不会变成靠经验救火的临时工作。
一、先冻结需求:把“可打印”转化为“可批量交付”
小批量生产启动前,应完成三类冻结:模型版本冻结、工艺参数冻结和验收标准冻结。模型文件建议保留版本号,例如V1.3、V1.4,并记录修改原因,避免客户在生产中途发送新文件造成混淆。工艺参数应至少包括材料、成型工艺、层厚、摆放方向、支撑策略、后处理方式和颜色要求。
以SLS尼龙件为例,若样件阶段采用0.12mm层厚、自然白色、喷砂后交付,批量阶段就不应随意切换为0.10mm层厚或染色工艺。看似细微的调整可能改变尺寸、表面手感和装配间隙。对于装配件,建议在量产前完成3至5套首件确认,并把关键尺寸、卡扣力度、孔位配合写入验收清单。
二、排产要按批次管理:兼顾设备效率与一致性
3D打印的设备利用率通常与摆件密度有关,但小批量生产不能只追求满仓。对于尺寸精度敏感的零件,应避免把不同方向、不同壁厚和不同后处理要求的零件混在同一批次中。一个合理的批次应具有相同材料、相近工艺窗口和一致的交付要求。
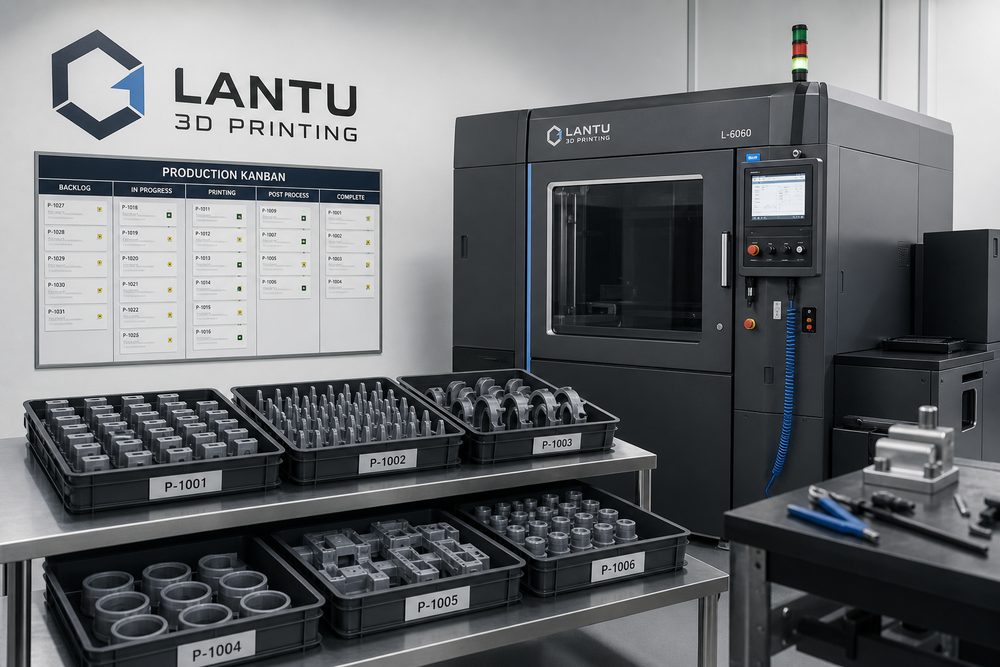
生产调度可采用“订单批次号+设备任务号+后处理任务号”的三级编号。订单批次号用于客户交付追溯,设备任务号记录打印机、材料批号、开始时间和结束时间,后处理任务号记录清粉、固化、打磨、染色、喷涂或装配步骤。这样即使出现单件异常,也能快速定位是成型问题、后处理问题还是包装运输问题。
三、质量控制不能只看终检:过程记录同样重要
小批量订单常见风险包括翘曲、孔径偏差、薄壁破损、表面色差和装配干涉。建议把质检分为首件检查、过程抽检和出货终检。首件检查关注模型版本与工艺是否正确;过程抽检关注批次稳定性;出货终检关注外观、数量、标签和包装。
对于50件以内订单,可对关键尺寸进行100%检查;对于100件以上订单,可采用关键尺寸全检加一般外观抽检的组合。若零件用于功能验证,建议记录测试载荷、装配次数或温度环境。质量记录不需要过度复杂,但必须能回答“哪一批材料、哪台设备、哪个参数、谁检验、结果如何”。
四、交付管理:用清单减少沟通成本
交付前应准备装箱清单、数量核对、易损部位保护和客户确认资料。薄壁件、细长件、透明树脂件和喷涂件应使用分隔包装,避免运输摩擦导致划伤。对于多部件产品,建议按套分袋,并在包装上标注零件编号,与BOM清单对应。
同时,项目经理应把生产过程中的关键变更写入交付说明。例如客户接受了某处加强筋调整、某个颜色存在轻微批次差异、某个装配位已按首件反馈修正。这类说明可以降低售后争议,也让客户在下一轮复购时拥有明确依据。
总结:小批量管理的核心是把经验沉淀为流程
3D打印小批量生产的价值在于快速、灵活和低开模成本,但要真正服务商业交付,必须建立从需求冻结、排产批次、过程质检到包装交付的闭环。蓝图三维通过平台化管理把设计蓝图转化为稳定实物交付,让小批量订单不再依赖单点经验,而是依靠可复制、可追溯、可优化的生产体系。